机械制造技术基础并不是“会认零件、会背公式”这么简单。真正进入车间、工艺部门或设备企业后,很多人会发现:图纸看懂了,零件却做不出来;尺寸算对了,装配仍然卡顿;设备选得很贵,产线效率却没有明显提升。
问题往往不在某一个知识点,而在于没有建立一套完整的制造判断力。
我叫顾承砚,长期做制造企业的工艺梳理与技术培训。和刚入行的年轻工程师交流时,我常说一句话:机械制造技术基础,学的不是“怎么把零件做出来”,而是“怎么稳定、经济、可重复地把零件做好”。
这也是本文想解决的核心问题。无论你是机械专业学生、准备进入工厂的新人,还是已经接触加工现场的技术人员,都可以从下面几个角度重新理解这门基础课程。
不少人拿到图纸,视线会迅速落在直径、长度和厚度上,却忽略了那些看起来不显眼的标注:公差、粗糙度、材料、热处理、基准和技术要求。
这些内容不是附加说明,而是在告诉制造人员:这个零件到底有多难做,哪些地方必须认真对待,哪些尺寸可以适当放宽。
一根普通轴类零件,外圆尺寸标注为30毫米,并不意味着加工到30毫米就算合格。如果图纸给出了较小的尺寸公差,车床加工、刀具磨损、工件装夹和测量温度都会影响结果。若轴还要与轴承配合,表面粗糙度和圆度同样重要。尺寸符合,不代表它一定能顺利装配。
看图纸要从“这个尺寸是多少”转向“这个尺寸为什么这样要求”。
基准面决定了加工和测量的起点,公差决定了零件能否互换,表面质量影响摩擦、密封和寿命,材料与热处理则关系到强度、耐磨性和变形风险。把这几层意思串起来,图纸才真正“活”起来。
对初学者来说,可以养成一个简单习惯:每看一张图,先找基准,再看关键尺寸,接着判断配合关系,最后留意材料和特殊处理。顺序不必死记,但思路要形成。
同一个零件,往往不止一种做法。
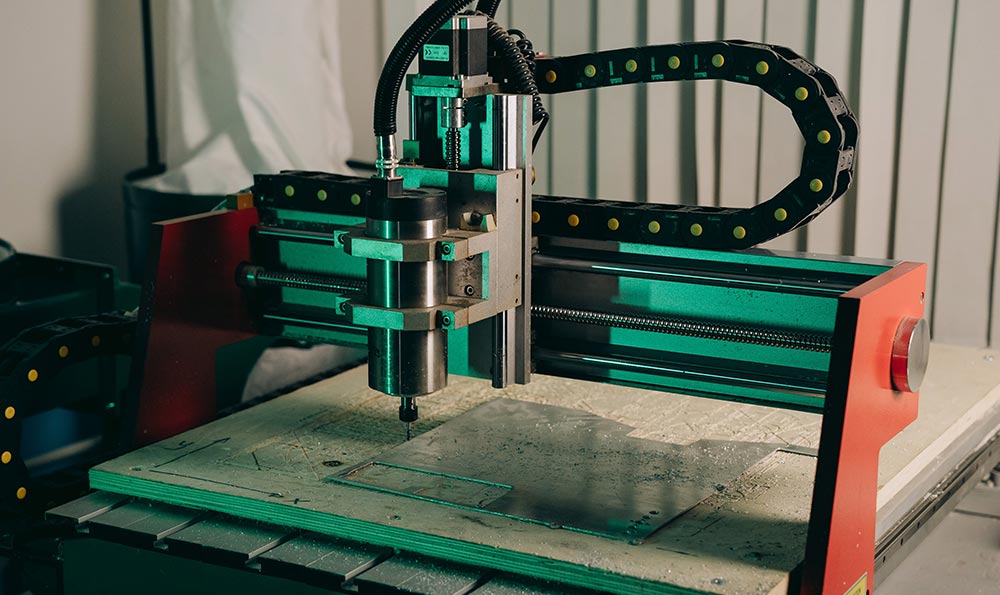
小批量生产可以选择普通车床、铣床和钳工修配;数量上升后,数控设备、专用夹具和自动化上下料可能更合适;形状复杂、材料难加工的零件,也许需要加工中心、磨削,甚至增材制造工艺。
很多技术新人容易把“精度最高”的方案当成“最好”的方案。制造现场更关心的是:在满足功能要求的前提下,能不能稳定生产,能不能控制成本,能不能让不同班组做出接近的结果。
以一个带孔安装板为例,若孔位只承担普通连接作用,没有必要盲目追求极高精度。这样不仅增加加工时间,还可能提高刀具、夹具和检测成本。倘若这个孔需要与定位销配合,情况就完全不同,孔径精度、位置精度和表面质量都要同步考虑。
工艺安排中还有一个常被忽视的细节:先加工什么,后加工什么。
容易产生变形的薄壁件,不能一开始就进行大余量切削;需要多个孔保持位置关系的零件,要尽量让它们在可靠的统一基准下完成;热处理会引起变形的工件,精加工通常要放在热处理之后。看似只是顺序变化,结果可能就是合格品与返工品的差别。
学习工艺时,不妨对每一步都问一句:这道工序解决了什么问题?它会给下一道工序留下什么条件?
能回答这两个问题,才算真正理解工艺路线。
机械制造中,材料不是采购部门的事情,也不是设计完成后才需要关注的内容。材料从一开始就参与决定加工难度、产品寿命和制造成本。
普通碳钢容易加工,价格相对友好,适合大量常规结构件;合金钢经过适当热处理后,能够获得更好的强度和耐磨性,但加工难度也会增加;铝合金重量较轻,常用于对减重有要求的零件,可是在切削过程中容易出现粘刀和毛刺问题;不锈钢耐腐蚀,却可能带来加工硬化,刀具选择和切削参数需要更加谨慎。
材料选择不能只看“硬不硬”,还要看使用环境。
零件是在高温下工作,还是长期接触水汽?承受的是冲击载荷、持续旋转,还是反复拉压?表面是否需要耐磨?后续是否还要焊接、镀层或热处理?这些问题没有理清,单纯追求高强度材料,反而可能让生产变得更复杂。
从公开的制造业质量管理实践来看,很多批量质量问题并非来自复杂设备,而是来自材料牌号混用、热处理记录不完整、来料检验流于形式等环节。到了装配或售后阶段才暴露,处理成本往往远高于前端确认。
学习机械制造技术基础时,要把“材料牌号、性能特点、加工方式、热处理影响”放在同一张知识地图里。材料不是标签,它会一路影响到刀具、设备、工艺和检验。
设备显示加工完成,不代表零件一定合格。测量结果出现偏差,也不代表立刻更换设备。现场判断能力,往往比单纯记忆标准更重要。
假设一批零件的孔径逐渐变大,可能原因包括刀具磨损、主轴温升、夹具松动、测量方法不一致,甚至是操作人员清洁不到位。若只凭经验把刀具换掉,短时间内或许有效,但问题可能很快重复出现。
更稳妥的处理方式,是观察偏差有没有规律:
- 尺寸持续朝一个方向变化,通常要关注刀具磨损、热变形或补偿设置;
- 尺寸忽大忽小,可能与装夹、振动、测量或工件定位有关;
- 只有某一台设备异常,要检查设备状态与工装;
- 多台设备同时出现类似问题,则要回头确认材料、程序或检验标准。
这类判断并不神秘,却需要把图纸、工艺、设备和检测联系起来。
2026年的制造业岗位变化越来越明显,企业对机械技术人员的要求不再局限于“会操作设备”或“会使用制图软件”。能够读懂质量数据、理解工艺逻辑、使用数字化生产系统,并且把异常讲清楚、处理掉的人,更容易进入核心岗位。相关趋势可通过工信部制造业数字化转型公开资料、国家统计局工业数据以及各大招聘平台的岗位需求进行交叉观察。
软件可以帮助绘图,设备可以自动运行,但异常发生时,仍需要人来判断原因。
机械制造技术基础内容很多,若只是按照教材章节逐页背诵,很容易出现“什么都学过,什么都不会用”的状态。
更有效的方式,是围绕一个真实零件展开学习。拿到图纸后,尝试完成这几件事:判断功能,拆解结构,选择材料,拟定加工路线,分析关键尺寸,设计检测方法,再估算可能出现的质量风险。
不必一开始就追求答案完美。哪怕只是一个法兰、支架或轴套,也足以训练完整思路。
还可以建立自己的“问题清单”:
这个零件最容易在哪个位置出问题?
哪一道工序对最终质量影响最大?
如果尺寸超差,最可能的三个原因是什么?
有没有更简单、更稳定的加工方式?
当学习从“记住概念”变成“解决问题”,知识才会慢慢沉到手上。
机械制造的魅力,就在于它既讲精度,也讲取舍;既需要公式,也离不开经验。它不鼓励只会纸上谈兵的人,却会奖励那些愿意靠近现场、观察细节、持续追问原因的人。
机械制造技术基础不是入门后就可以丢开的课程,而是一名技术人员整个职业生涯都在反复使用的底层能力。把图纸看懂,把工艺想透,把异常说清,把每一次返工都变成下一次改进的依据,真正的专业性,便是在这些不起眼的地方一点点长出来的。