hello大家好,今天来给您讲解有关伺服电机检测(伺服电机检测好坏)的相关知识,希望可以帮助到您,解决大家的一些困惑,下面一起来看看吧!
伺服电机检测(伺服电机检测好坏)
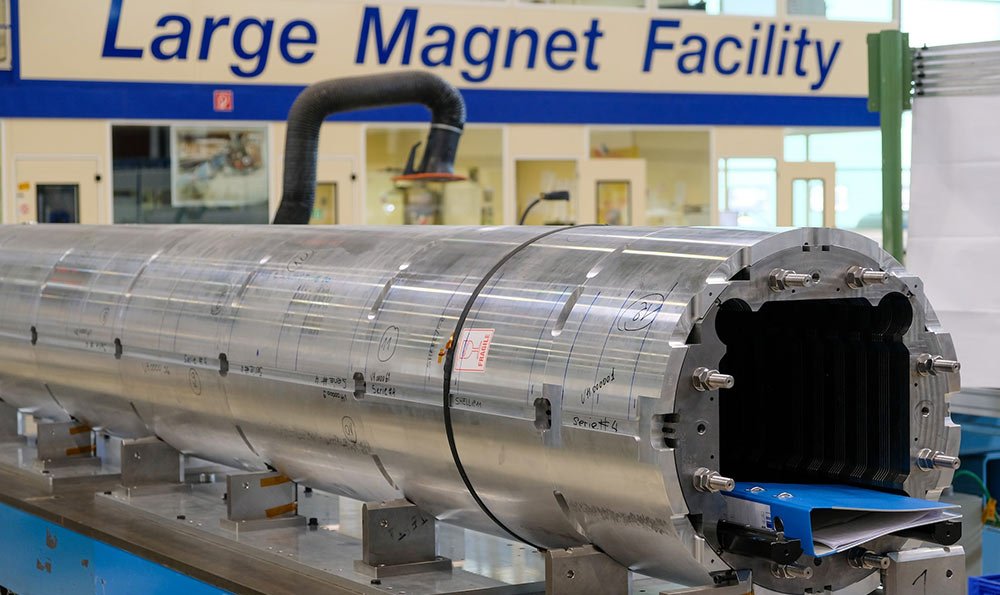
伺服电机是现代工业生产中常用的一种设备。它以其精准度高、响应速度快、控制精度高等优点而被广泛应用于机械加工、自动化生产等领域。随着伺服电机的使用时间增长,其性能可能会逐渐下降,这就要求我们定期对伺服电机进行检测,以确保其正常运行。
伺服电机的检测主要包括机械部分和电气部分两个方面。我们需要对机械部分进行检测。机械部分的检测主要包括轴承的磨损情况、轴的垂直度和平行度、传动装置的间隙等。这些因素直接影响到伺服电机的运行效果,如果存在问题,可能会导致伺服电机的精度下降、噪音增加等情况。在检测时,我们需要仔细检查这些关键部位,以确保其运行正常。
我们需要对电气部分进行检测。电气部分的检测主要包括电源电压、电流的检测,以及电机的温度、绝缘电阻的测量等。这些因素直接关系到伺服电机的电气性能,如果存在问题,可能会导致伺服电机无法正常工作、过热甚至损坏。在检测时,我们需要使用专业的仪器设备,准确测量这些参数,以确保伺服电机的电气性能正常。
伺服电机的检测是确保其正常运行的重要环节。只有通过定期检测,我们才能及时发现伺服电机存在的问题,并采取相应的措施进行修复。作为使用伺服电机的企业或个人,我们应该重视伺服电机的检测工作,保障其良好的工作状态,从而提高生产效率、降低成本。我们还应该加强对伺服电机的维护保养,延长其使用寿命,为我们的生产带来更大的效益。
伺服电机检测(伺服电机检测好坏)

有2个简单的判断伺服马达好坏的方法:
1、将伺服马达电源线任意两端短接,此时手动旋转马达,会明显感觉到转不动受到阻力;
再将另外两端短接,手动旋转马达,也会明显感觉到转不动受到阻力;
可以判断该马达的线圈正常。
2、如果选用万用表量的话也是一样的,用根据马达工作电压选择交流档量程测量旋转时的电压,如果电压有变化而且是在额定电压范围内,可以判断伺服马达线圈正常;
至于编码器的测量需要接上5V电源测量反馈脉冲波形,可以初步判断编码器的工作与否;
如果接上驱动器试机有报警那需要看实际情况判断是驱动器或者马达问题。
伺服电机检测好坏

伺服电机怎么测量好坏介绍如下:检查伺服电机好坏的方法如下:1、 万用表测电流,三相不平衡率不大于10%;
2、摇表测绝缘,每相对地、相间均不小于0.5兆;
3、电桥测直流电阻,三相不平衡率不大于2%;即首先用万用表去量电压以及电阻(没摇表的情况下),首先在电机电源侧UVW三相中选取两相,测量一下两端电压是否为380v(高于380V没事)由于电网中有时电压不稳定导致的。
依次测量UV ,VW ,UW三相电源。当电源侧测量完成之后测量负载端,测量uv ,vw ,uw这三相之间的电阻是否相同或者讲差别不大,如果发现其中有一对电阻偏离较大则有可能是电机烧毁了。最后测其中一相对地的电阻是否为0,这样就可以判断电机是否烧毁了。(电机内部采取△接法,内部连在一起故只要测量其中的一相即可)
常用检查的顺序介绍:
1、检查电源线电压;2、检查开关、线路 ;3、检查电机是否转动灵活,去掉负载试验 ;
4、检查电机是否坏。
伺服电机检测数据报告

三菱伺服机AL1025NC系统异常怎么处理? 三菱CNC伺服系统常见故障及排除方法,下面通过几个案例来说明一下,希望对三菱系统的使用有所帮助。案例一 1.1故障现象:上电后伺服电机电流持续上升直至报警有很多例这样的情况。开机不久,某一伺服电机出现“过载”或“过电流”报警,有几例是如果不驱动伺服轴,该轴不报警,一旦仅作点动运行,也发生“过载”或“过电流”报警。而实际情况是电机空载运行。 1.2分析及处理 瓦房店机床厂既然是“过载”,“过电流”报警,应该是伺服电机带上了很大负载,但电机现在是空载,为什么会出现这种故障现象呢? 打开CNC上的“伺服监视”画面,观察到下列现象: 只要发出“点动”信号,伺服电机转动后即使立即停止点动,电机电流还是会持续上升,直到超过设定的极限后发出报警。 1.3调试阶段 a.检查电机型号参数2225(参数2225设置错误也会出现上述故障现象); b.检查电机与驱动器的三相电源U,V,W是否对应,若相序错误会引起此类故障; c.机械安装有问题:如伺服电机轴受到了来自机械方面过大的扭矩,伺服电机的工作特性是保持在NC系统的“指令位置”,而来自机械方面的过大的扭矩迫使伺服电机离开其“指令位置”,两方面相互作用,使伺服电机一直在工作,所以在“伺服监视”画面就看到“电流持续上升”; d.如果“反向间隙”2011,2012设置过大也会加剧由于机械安装不当引起的这类过载现象。 1.4故障排除 要求厂家将伺服电机拆下,检查安装的同心度及其他影响伺服电机轴受力的情况。重新安装后,该故障排除。 也有几例是工作过一段时间后电机仍然出现上述故障现象,经过重新拆装电机后故障消除。案例二 2.1故障现象:上电后运行,伺服电机发热直至冒烟 某公司大型压力机数控系统为三菱M64,伺服电机7.5 kW,交付使用三个月后,点动运行时,该电机出现发热,手摸上去烫手,甚至冒烟。但并未出现“过载”,“过电流”报警。 2.2观察和分析 在显示屏的“伺服监视”画面,电流偏高。用手摸伺服电机,电机发热烫手。该电机带有抱闸,其电机发热部位正是抱闸处,其余部位不发热。金机通提示,因此判断是抱闸未打开,电机强制运行而引起的摩擦发热。 三菱伺服电机抱闸电压是DC24 V,不分极性,用万用表检查控制柜内的DC24 V电源,电压为DC24 V,而且上电后已经发出打开抱闸信号,电机是新电机,(先假设电机不存在问题),到底是那个环节出了问题呢? 仔细观察该设备,该设备是大型压力机,从控制柜到伺服电机距离约10 m,这段距离可能造成电压降。用万用表检查伺服电机的抱闸接头,其电压只有DC22 V,而标准要求为DC24×(1±5%)V,即抱闸电压在DC22.8 V~DC 25.2 V。很可能是由于抱闸接头处的DC电压过低,造成了抱闸不能打开。 2.3故障排除 将控制柜内的DC24 V电源电压调高,使抱闸处电压达到DC24 V,这样抱闸就可以打开,电机就可以正常运行了。 运行中电机无故出现抖动,运行不畅,电机电流升高甚至过热过载也应该首先检查抱闸是否打开,三菱伺服电机的电动运行能力较强,金机通抚顺插床提示,即使带抱闸运行,有时也未必报警,但可以观察到运行不畅,电机电流升高,凡是出现电机运行不畅,检查抱闸是必须的。而且该抱闸对电压的要求较高,如果达不到DC 24 V就可能时断时续,引起电机运行的抖动。引起电机运行不畅的第二个原因是相序不对,相序不对会引起电机颤动、闷响,这是必须注意的。案例三 3.1故障现象:伺服轴一运行就出现“过极限报警” 基本配置:数控热处理机床,三菱数控C64系统 NC轴: 5轴,使用绝对值检测系统。 5个轴的绝对值原点全部能正常设置,无报警;但点动试运行时,第1~第4轴能正常运行,第5轴不能正常运行,一运行就出现“过极限报警” 3.2检查 第5轴软极限参数2013,2014 设置正常,该参数没有问题。 将第5轴改为“相对值检测系统” ,可点动运行。不出现“过极限报警”。该系统参数是直接从另一多轴(8轴)系统复制过来。 3.3分析 如果该现象与“绝对值检测系统”有关,为何其他4轴能在“绝对值检测系统”下正常工作?如果与轴数有关,同样系统已使用多次,如果与参数有关,为何在“相对值检测系统”下能够点动?这使人感到迷惑。 3.4判断 既然第5轴在“绝对值检测系统”下点动出现“过极限报警”,而在“相对值检测系统”又可正常工作,该系统可控制NC轴为8轴,所以可判定系统硬件无问题,问题仍然是参数问题,要么有某一参数在起作用,要么有参数互相冲突。 3.5处理 继续检查参数,特别是检查“绝对值检测系统”与软极限有关的参数, 当检查到参数8024时,发现第5轴参数与其他轴不同, 将其修改后,第5轴能够正常运行;参数8024的含义是—行程极限负值。参数8202,8203,8204,8205都与行程范围有关。参数8204,8205规定了第2类行程限制范围。 而参数8202,8203规定了对第2类行程限制范围的检查是有效还是无效,一般默认值是有效,所以一旦对第2类行程限制范围设定了数值(参数8204,8205的数值),上电后就进行检查。 对于上述的故障现象而言:在使用“绝对值检测系统”时,系统在上电后就已经建立了坐标系,如果对第2类行程极限也进行了设置,系统一直在进行检测,当行程极限很小时,一点动就会出现报警。 而使用“相对值检测系统”时,上电后并未马上进行回原点操作,系统尚未建立坐标系,所以可进行点动操作而不报警。这就是造成令人迷惑的原因。 案例四 4.1故障现象:伺服轴运行出现闷响 某配用三菱M64系统的加工中心经过搬迁后重新安装,客户报告开机运行时X轴工作台运行出现极大的闷响声。而在原厂运行时一切正常。原参数未修改过。 4.2分析 伺服电机运行出现闷响是振动的一种,一般是如果伺服电机的运行频率区域与机床的固有频率区重合,就会形成共振而表现成剧烈的振动。由于该加工中心经过搬迁后重装,其固有频率可能发生改变而形成了共振。 4.3处理 建议客户修改参数2238。 该参数的作用是设定“共振频率”,即使电机运行时避开这一频率。金机通提示,如果机床的安装比以前更紧固,共振频率会降低,则降低该参数值,反之升高。 客户照此建议修改参数后,振动消除。 案例五 5.1故障现象:伺服电机运行时有闷响声,电机有发热现象 5.2基本配置 立式淬火机床,E60数控系统,运动轴为垂直轴;该机床刚交付使用。 5.3分析与处置 建议客户先检查参数,发现速度环增益参数2205=60,远小于标准值,要求客户将2205参数设置为适当值2205=150 后,故障消除。 当2205参数设置过小时,会出现上电后颤动,抖动,巨大噪声等现象。 对于成批交货的机床,可能会出现参数未正确设定的现象。速度环增益参数2205是重要参数。 5.4问题的处理 对立式淬火机床而言,其伺服电机带动垂直轴运行,垂直方向带有平衡配重,如果平衡配重不合理,就会造成电机上、下行的工作负载相差过大,造成电机某一方向运行时电流过大,电机就会发热。 简易的调整方法是:打开“伺服电机诊断画面”,观察伺服电机上、下行运行时的电流,先调整稳态时的电流,通过加减配重块使上、下行稳态时的电流大致相等。再观察加减速时的电流是否有超过额定电流3倍的情况,金机通提示,如果有这种情况,就将加减速时间延长。使最大电流减小。 案例六 6.1故障现象:上电后,系统总是出现“S01 0052”系统过载报警数控车床配三菱E60数控系统,上电后,系统总是出现“S01 0052”系统过载报警。 发生时段:交付使用一年后。 6.2分析与判断 上电后机床没有动作就出现“过载”显然不是正常报警。先检查外围的问题,如接地,动力电的绝缘。最后查明是伺服驱动器上的三相电源线有一相松动,这是一个很隐蔽的故障。系统也没有发出“电源断相”报警,而发出“过载报警”。本例可作为一案例参考。 案例七 7.1故障现象:Z轴一移动就“过载报警” 大型热处理机床,数控系统为三菱E68系统Z轴一移动就出现“过载”报警。 发生时段:交付使用3个月。 7.2观察与分析 电机已经脱开负载,独立运行,用手轮移动该轴,观察到显示屏上Z轴位置数据变化,电机无反应,操作2.3 s就发生“过载报警”。复位后系统又正常。 7.3分析 用手轮移动观察到显示屏上Z轴位置数据变化说明系统正常,2.3 s后报警,而电机又不带负载,因此判断: a.外围配线的接地,绝缘有故障; b.抱闸未打开; c.驱动器及电机有故障。 检查到抱闸时,发现电机上的抱闸电源插头松动,而且抱闸电源线太细,按要求应该0.5 mm2,线径太细造成压降大,要求厂家更换抱闸电源插头和电源线后,故障消除。
伺服电机检测报告

温度传感器是温度测量仪表的核心部分,品种繁多。按测量方式可分为接触式和非接触式两大类,按照传感器材料及电子元件特性分为热电阻和热电偶两类。在实际使用上通常会和一些仪表配套使用,但也会出现很多故障现象。下面就让艾驰商城小编对温度传感器常见故障的处理方法来一一为大家做介绍吧。
第一,被测介质温度升高或者降低时变送器输出没有变化,这种情况大多是温度传感器密封的问题,可能是由于温度传感器没有密封好或者是在焊接的时候不小心将传感器焊了个小洞,这种情况一般需要更换传感器外壳才能解决。
第二,输出信号不稳定,这种原因是温度源本事的原因,温度源本事就是一个不稳定的温度,如果是仪表显示不稳定,那就是仪表的抗干扰能力不强的原因。
第三,变送器输出误差大,这种情况原因就比较多,可能是选用的温度传感器的电阻丝不对导致量程错误,也有可以能是传感器出厂的时候没有标定好。
温度传感器出现故障的情况很少见,只要出厂的时候进行仔细的检测,这些情况都是可以避免的,所以温度传感器在出厂的时候一地要进行检验,客户也可找传感器厂家索要出厂检测报告进行参考。
艾驰商城是国内最专业的MRO工业品网购平台,正品现货、优势价格、迅捷配送,是一站式采购的工业品商城!具有10年工业用品电子商务领域研究,以强大的信息通道建设的优势,以及依托线下贸易交易市场在工业用品行业上游供应链的整合能力,为广大的用户提供了传感器、图尔克传感器、变频器、断路器、继电器、PLC、工控机、仪器仪表、气缸、五金工具、伺服电机、劳保用品等一系列自动化的工控产品。
伺服电机检测方法

用万用表测电流。在合信伺服控制器的电流检测方法主要是用万用表测电流。伺服电机控制器是数控系统及其他相关机械控制领域的关键器件,一般是通过位置、速度和力矩三种方式对伺服马达进行控制。
关于伺服电机检测(伺服电机检测好坏)的问题分享到这里就结束啦,希望可以解决您的问题哈!