真空包装机作为一种广泛应用于食品和医药等行业的设备,其过滤器的作用不可忽视。过滤器能够有效地去除空气中的杂质和颗粒物,保证被包装物的质量和安全性。过滤器的寿命直接关系到真空包装机的使用效果和成本控制。
二、影响滤芯寿命的因素
1. 使用环境:真空包装机通常在工业生产环境中使用,如尘土、湿气等环境因素都会对滤芯的性能和寿命产生影响。
2. 包装物性质:不同的包装物对滤芯的损耗程度不同,例如一些颗粒较大的食品会更容易损坏滤芯。
3. 操作频次:真空包装机的操作频次越高,滤芯的使用寿命也越短。
三、如何延长滤芯寿命
1. 定期维护:定期清洗和更换滤芯可以有效地延长其寿命。建议根据使用环境和操作频次制定维护计划。
2. 配备预过滤器:在真空包装机上配置预过滤器,可以进一步延长滤芯的使用寿命,降低滤芯的负担。
3. 注意操作细节:在操作真空包装机时,要注意轻拿轻放,避免对滤芯造成不必要的损害。
四、滤芯寿命的识别和更换
1. 观察压力差:当使用时间较长或者滤芯已经过于损坏时,真空包装机的工作压力会明显增大。通过观察压力差的变化可以判断滤芯是否需要更换。
2. 定期检查:定期检查滤芯的状况,如是否出现破损、堵塞等情况,也能判断滤芯是否需要更换。
五、滤芯选择和购买建议
1. 根据实际需求:根据不同行业和包装物的特点,选择适合的滤芯规格和材质。
2. 品牌信誉:选择知名品牌的滤芯,其质量和性能更有保证。
3. 成本效益:综合考虑滤芯的价格和使用寿命,选择性价比较高的产品。
結論
滤芯是真空包装机中不可或缺的关键组件,其寿命的长短直接影响着设备的使用效果和成本控制。通过采取一系列措施,如定期维护、配备预过滤器以及注意操作细节等,可以有效地延长滤芯的寿命。选择合适的滤芯规格和材质,购买知名品牌的产品,也能提高真空包装机的工作效率和可靠性。对于用户而言,了解和掌握滤芯的寿命及其相关知识,将有助于提高设备的使用效果和经济效益。
真空包装机的滤芯:
随着现代工业的不断发展,各行各业都在不断寻求升级和改进。在食品行业,真空包装机的使用已成为常态。真空包装机的滤芯作为其中重要的组成部分,对包装机的工作效率和产品质量起着关键作用。本文将介绍真空包装机的滤芯及其在食品行业中的重要性。
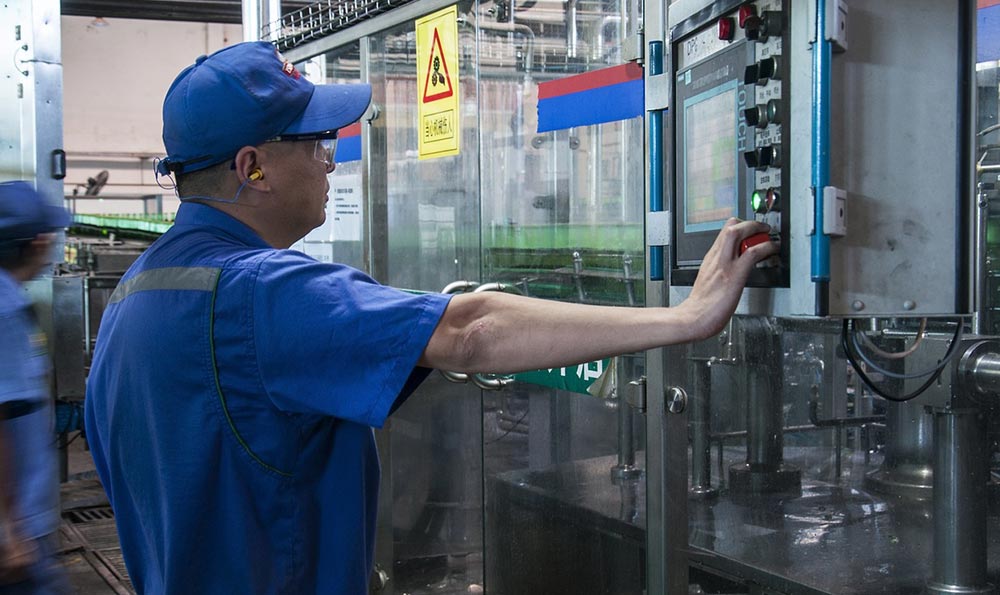
滤芯是真空包装机中起到过滤作用的组件。它具有过滤杂质、保护真空泵和提高真空度的功能。由于食品行业的特殊要求,真空包装机的滤芯需要具备一定的特性。滤芯材质应该符合食品安全标准,不能对食品产生污染。滤芯的材料选用要耐磨、耐高温,以保证长时间稳定的工作效果。滤芯还需要具备较好的过滤效果和长寿命,以减少设备维护和更换的频率。
在食品行业中,真空包装机的滤芯发挥着重要的作用。它能够有效地清除食品中的杂质,确保食品的卫生和品质。在真空包装过程中,滤芯通过过滤杂质,保护产品免受污染,同时提高真空度,延长食品的保鲜期。选择一款高效、可靠的滤芯对于食品行业来说至关重要。
在市场上,存在着各种不同材质和规格的真空包装机滤芯。根据不同食品的特点和包装要求,选择适合的滤芯变得尤为重要。有些食品可能会产生大量的杂质,这就要求滤芯具有较好的过滤效果,能够有效地清除这些杂质。而有些食品则对真空度要求较高,滤芯需要能够提供稳定的真空度。根据不同的需求,选择合适的滤芯可以帮助企业提高包装质量和效率。
除了适应不同食品的需求外,真空包装机的滤芯还需要考虑成本因素。滤芯的价格和使用寿命决定了企业的运营成本。一款高质量的滤芯不仅可以更长时间保持良好的工作状态,还能够减少更换的频率,降低了企业的成本开支。在选择滤芯时,除了关注性能指标外,还需要考虑滤芯的使用寿命和价格因素。
真空包装机的滤芯在食品行业中起着至关重要的作用。它通过过滤杂质、保护产品和提高真空度,确保了食品的卫生和质量。选择适合的滤芯不仅可以提高包装质量和效率,还能够降低企业的运营成本。企业在购买真空包装机时,应仔细选择适合自身需求的高性能滤芯,以确保食品包装的质量和安全。
真空包装机的寿命
一、真空包装机的概述
真空包装机是一种专业的包装设备,主要用于将食品、药品和其他易氧化物质进行真空封装,阻止氧气的进入,延长产品的保质期。真空包装机的寿命是指设备的使用寿命,即设备在正常运行条件下能够持续工作的时间。了解真空包装机的寿命对于用户来说至关重要,可以帮助他们更好地管理设备,并合理安排维护和更换。
二、影响真空包装机寿命的因素
1. 设备质量:设备的质量是影响寿命的关键因素之一。优质的真空包装机采用高强度材料和先进的制造工艺,能够承受更长时间的工作负荷。购买知名品牌和有良好口碑的真空包装机是延长寿命的有效途径之一。
2. 使用环境:真空包装机需要在特定的环境中工作,例如温度和湿度。过高或过低的温度以及潮湿的环境都会对设备产生不利影响,缩短其寿命。确保设备在适宜的环境中使用,定期检查和维护设备,保持设备干燥,是延长寿命的重要措施。
3. 维护保养:定期的维护保养可以延长真空包装机的寿命。清洁设备,及时更换磨损的零部件,调整和校准设备,是保持设备运行良好状态的关键。根据设备的使用情况和厂家建议,进行定期的保养和维修,可以帮助发现潜在问题并及时解决,从而延长设备的使用寿命。
三、真空包装机的寿命范围
根据设备质量、使用环境和维护保养情况的不同,真空包装机的寿命范围也存在差异。一般而言,优质的真空包装机可以正常工作5至10年,甚至更长。低质量或不当使用、维护的设备可能在短时间内出现故障或失效。
四、延长真空包装机寿命的措施
1.选择优质设备:购买来自知名品牌和有良好口碑的真空包装机,确保设备质量可靠。
2.合理使用设备:按照设备的使用说明和操作规程进行操作,避免过载和过度使用。
3.定期检查和维护:定期对设备进行检查和维护,清洁设备,更换磨损零部件,并进行必要的调整和校准。
4.合理安排更换周期:根据设备的使用时间和维护情况,合理安排更换周期,及时更换老化和磨损的零部件,避免因损坏的零部件影响设备寿命。
五、结语
真空包装机的寿命是由多个因素共同决定的,包括设备质量、使用环境和维护保养等。为了延长设备的使用寿命,用户应选择优质设备、合理使用设备,并进行定期检查和维护。才能确保真空包装机可以持续稳定地工作,为产品提供有效的保护,提高产品的附加值。