胜龙给袋式真空包装机是一种先进的包装设备,广泛应用于食品、医药、化妆品等行业。其主要功能是将产品真空封装在袋子内,以提高产品的保鲜效果和延长货架期。由于其高效、便捷的特点,胜龙给袋式真空包装机在行业内得到了广泛的应用和认可。
二、功能与特点
1. 高效率:胜龙给袋式真空包装机采用先进的自动化技术,具备快速连续包装的能力。其运行速度可达每分钟数百个袋子,大大提高了包装效率,满足了大规模生产的需求。
2. 卓越的密封性能:该包装机采用先进的密封技术,可确保袋子内的气体被完全排除,并且密封性能可靠。这不仅保证了产品的新鲜度和质量,还有效地防止了氧化和细菌的侵入,延长了产品的保质期。
3. 灵活的操作模式:胜龙给袋式真空包装机具备多种操作模式,可根据不同的包装需求进行调整。无论是单袋包装还是多袋连续包装,都能满足生产线的需求,提高了包装的灵活性和适应性。
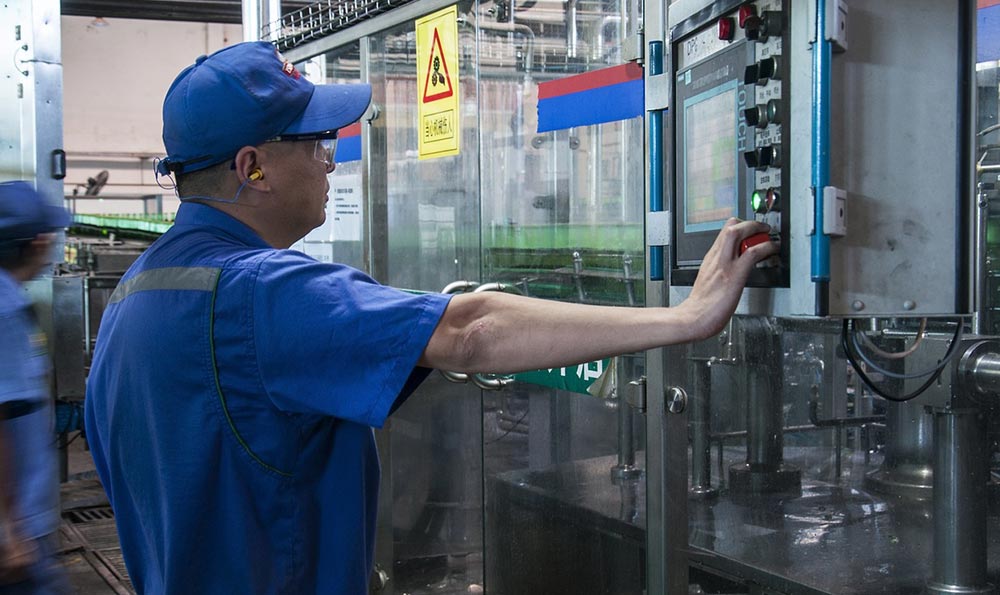
4. 先进的控制系统:该包装机配备了先进的电气控制系统,能够实现精准的控制和调节。通过触摸屏操作界面,操作人员可以方便地设置包装参数和监控包装过程,提高了操作的便捷性和准确性。
三、市场需求与前景
随着消费者对产品质量和食品安全的要求不断提高,对真空包装技术的需求也不断增加。胜龙给袋式真空包装机以其高效、可靠的性能,满足了市场对高质量包装的需求,具有广阔的市场前景。
1. 食品行业:胜龙给袋式真空包装机广泛应用于肉类、海鲜、果蔬等食品的包装。通过真空封装,有效地保持食品的新鲜度和口感,满足消费者对高质量食品的需求。
2. 医药行业:在药品的包装过程中,保持药品的新鲜度和有效性非常重要。胜龙给袋式真空包装机能够有效地排除氧气,防止药品受潮和氧化,保证药品的质量和安全性。
3. 化妆品行业:胜龙给袋式真空包装机在化妆品的包装中也发挥着重要的作用。通过真空封装,可以有效地防止化妆品与空气接触,延长化妆品的保质期,并保持其质量和功效。
四、结语
胜龙给袋式真空包装机作为一项先进的包装设备,具备高效、可靠的性能,满足了市场对高质量包装的需求。其广泛应用于食品、医药、化妆品等行业,通过真空封装,保持产品的新鲜度和质量,满足消费者对高品质产品的需求。随着市场对真空包装技术的需求不断增加,胜龙给袋式真空包装机有着广阔的发展前景。
自给袋式真空包装机
一、什么是自给袋式真空包装机
自给袋式真空包装机是一种专业的食品包装设备,广泛应用于食品行业中。它采用真空技术,将食品放入塑料袋中,然后通过抽气和密封来制造真空环境,防止食品与外界空气接触,达到延长食品保鲜期和防止食品变质的目的。
二、自给袋式真空包装机的优点
自给袋式真空包装机相比传统的包装方式,具有以下几个显著的优点。
1. 增强食品保鲜能力:真空包装可以有效去除包装袋中的空气,减少氧气对食物的氧化作用,从而延长食品的保鲜期。
2. 防止食品变质:自给袋式真空包装机可以将食品密封在塑料袋中,有效隔绝外界空气和细菌的侵入,从而减缓食物的变质速度。
3. 方便快捷:自给袋式真空包装机可以自动完成食品的抽气和封口过程,减少了人工操作的时间和劳动强度。
4. 提高产品质量:真空包装可以保持食品的外观、口感和营养成分,提高产品的质量和口碑。
三、自给袋式真空包装机的应用领域
自给袋式真空包装机广泛应用于食品行业中,包括肉类、海鲜、蔬菜、水果、面包等各类食品的包装。它也被用于医药、电子、化妆品等领域的包装需求。由于其高效、可靠的包装效果,自给袋式真空包装机在各个行业都得到了广泛的应用和认可。
四、自给袋式真空包装机的市场前景
随着人们对食品质量和安全性要求的提升,自给袋式真空包装机在市场上的需求正在逐年增长。特别是在冷鲜食品和易腐食品的包装领域,自给袋式真空包装机的市场前景更加广阔。随着包装技术的不断创新和设备性能的提升,自给袋式真空包装机将会有更多的应用场景和市场机会。
五、自给袋式真空包装机的发展趋势
随着科技的不断进步和市场需求的变化,自给袋式真空包装机的发展也在不断演进和更新。自给袋式真空包装机将会更加智能化和自动化,具备更强大的抽气和密封功能,提供更多样化的包装选择。节能环保、降低包装成本、提高包装效率也是自给袋式真空包装机发展的重要方向。
六、总结
自给袋式真空包装机作为一种专业的食品包装设备,具有显著的优势和广阔的市场前景。它能够增加食品的保鲜能力,防止食品变质,方便快捷地完成包装过程,提高产品质量。随着市场需求和技术进步的不断推动,自给袋式真空包装机将会迎来更大的发展空间和机遇。
给袋式包装机真空包装机的行业现状与发展趋势
一、市场需求的增加
市场经济的发展,消费者对食品质量和安全性的要求越来越高,给袋式包装机真空包装机因为其可靠的密封性和卓越的保鲜效果,成为食品行业首选。根据行业调研数据显示,给袋式包装机真空包装机的市场需求呈现出持续增长的趋势。
二、技术改进与创新
为满足市场需求,给袋式包装机真空包装机制造商不断进行技术改进与创新。采用先进的自动化控制系统,实现了包装过程的全自动化,大大提高了生产效率。增加了安全监控系统,确保了生产过程的安全性。还采用了新型的材料和结构设计,使得包装机具有更高的耐用性和稳定性。
三、应用领域的扩大
给袋式包装机真空包装机不仅在食品行业得到广泛应用,还在医药、化妆品、电子产品等领域发挥着重要作用。通过真空包装,可以有效延长产品的保质期,并确保产品在运输过程中不受损。随着各行业对产品包装要求的提高,给袋式包装机真空包装机的应用领域将进一步扩大。
四、市场竞争的加剧
随着市场需求的增加和技术的进步,给袋式包装机真空包装机市场竞争也日益激烈。国内外众多厂商纷纷加大研发投入,推出了各种新型包装机。市场上包装机品牌众多,不同品牌的包装机性能和价格差异较大,消费者在选择时需要进行充分考虑。
五、发展趋势的展望
给袋式包装机真空包装机有望在以下几个方面得到进一步发展。随着食品安全意识的提高,对包装机密封性和卫生性的要求将会更加严格,给袋式包装机真空包装机的技术性能将会得到进一步提升。随着市场竞争的加剧,厂商将更加注重产品的研发和创新,推出更多适应市场需求的包装机型号。随着包装行业的发展,给袋式包装机真空包装机在医药、化妆品等领域的应用将会进一步增加。
给袋式包装机真空包装机作为食品行业的重要设备,其市场需求持续增长。在市场竞争日益激烈的背景下,厂商将通过技术改进和创新来满足市场需求,并扩大应用领域。展望该行业的发展前景可期。