我叫凌川,常年在机加工车间和设备打交道。很多人第一次问我“数控机床是干什么的”,我一般不会先讲原理,而是直接说一句:它负责把一张图纸,变成能装上机器、能跑起来、能用很久的零件。
这句话听着简单,背后其实很硬核。你手里的手机金属中框、汽车发动机里的缸体、航天零件上的复杂曲面、医疗器械里的精密部件,很多都离不开它。到了2026年,车间里最常见的变化不是“机器更吓人了”,而是加工更细、节拍更快、换型更灵活。数控机床在现场的角色,也早就不是单纯“切铁”,而是把尺寸、精度、效率和稳定性一起扛起来。
外行看数控机床,常觉得它就是一台会自动转动的机器。站在现场的人看,完全不是这么回事。
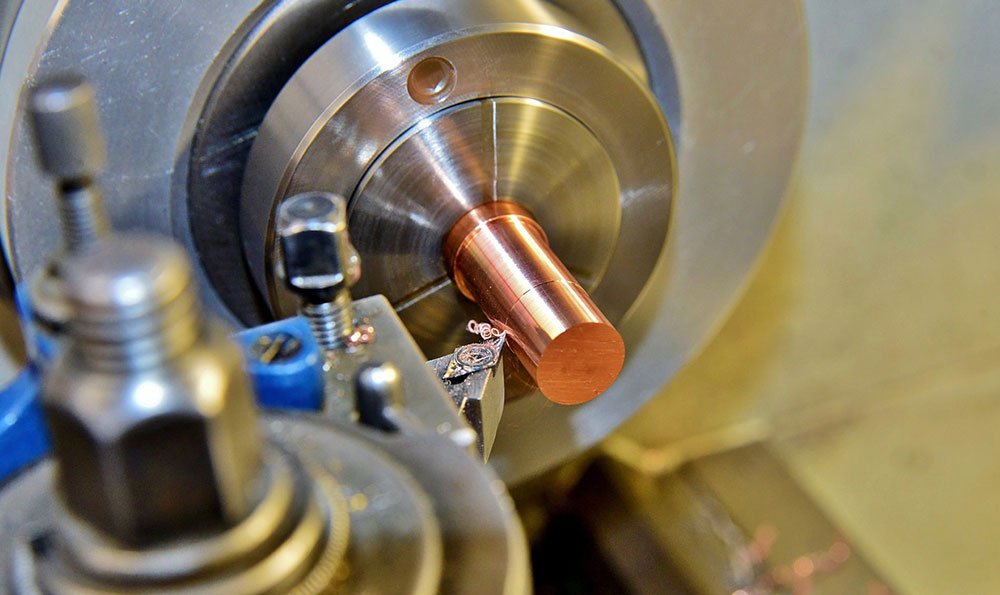
我更愿意把它理解成一位“按程序干活的工匠”。操作者把零件图纸拆成加工程序,机床按坐标、进给速度、主轴转速、刀具路径,一步一步去完成切削、钻孔、铣削、攻丝、镗孔这些动作。你给它一张图,它就能把毛坯加工成标准件。
真正值钱的地方,在于它能把人手很难稳定做到的精度,变成批量稳定的结果。很多常见加工场景里,重复定位精度已经可以做到微米级到十微米级,也就是头发丝直径的几分之一。对普通人来说没感觉,对装配来说,这就是能不能顺利合上的差别。
数控机床的核心,不只是“数控”两个字,而是控制。它背后有伺服系统、控制器、编码器、刀库、夹具、冷却和润滑系统,任何一环不稳,出来的件就可能跑偏。
车间里我最常见的误解,是把精度都算在机床本体上。其实不是。刀具磨损了,尺寸会慢慢漂;夹具装偏了,零件一批都跟着偏;程序路径不合理,表面粗糙度就会难看。高水平的数控加工,拼的不是“机器会不会动”,而是机器、程序、刀具、夹具、人能不能配合得像一套系统。
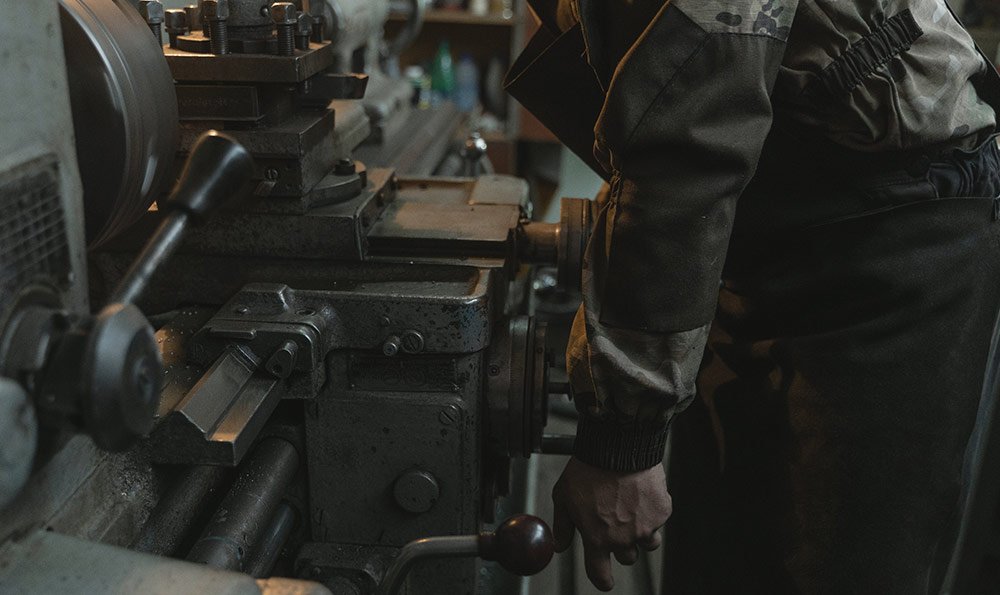
也正因为真正成熟的车间里,老师傅不会只盯着屏幕上的代码。他们会看切屑形状、听主轴声音、摸零件温升、查刀具寿命。那种经验感,很难用一句“自动化”概括掉。
如果只把数控机床理解成“加工金属”,那就太窄了。
它能干的活儿很多:
我在现场见过一个很典型的变化:以前一个零件可能要在三四台设备之间来回倒腾,现在越来越多企业倾向用车铣复合、五轴联动、自动上下料把工序合并。原因很现实——少一次装夹,误差就少一层;少一次搬运,效率就高一点;少一点人为波动,稳定性就更好。
这也是为什么这几年数控机床越来越像“生产线的神经中枢”,而不只是单机设备。
很多人以为,买一台数控机床,问题就解决了。站在车间角度,这只算开始。
差距通常出在三个地方:一是编程能力,程序写得好不好,直接影响效率和刀具寿命;二是工艺能力,同一张图,不同的走刀顺序、装夹方式、切削参数,结果可能完全不一样;三是现场管理,刀具、冷却液、温度补偿、设备保养,这些细节都会偷偷影响成品。
我常跟新人说,数控机床像一把很锋利的刀。刀本身很强,但你得会用。懂设备的人,看到的是零件怎么更稳地做出来;只看热闹的人,看到的只是屏幕在动。
数控机床是干什么的?说到底,它是把“设计”变成“现实”的工具,是制造业里最讲逻辑、也最讲细节的那一环。你看不见它的存在时,往往说明它正在把活儿干得很稳。