真空上料机是一种广泛应用于化工行业的设备,它的主要作用是将固态或粉状材料输送到反应釜中。相比传统的输送方式,真空上料机具有更高效、更稳定的特点。它通过创建负压环境,使得材料在输送过程中不再跳跃,从而避免了材料的气化、飞扬等问题。
在制药行业中,药物的配料和混合是非常重要的步骤。传统的输送方式往往会导致药物颗粒的分散、飘散,甚至可能造成药品成分的损失。而真空上料机通过创造负压环境,使得药物颗粒在输送过程中保持紧密排列,杜绝了颗粒的分散和损失。
在化工生产中,一些易燃、易爆、有害的物质也需要进行输送。传统的输送方式可能会因为材料的挤压和碰撞而导致事故的发生。而真空上料机则能够通过减少材料之间的接触,降低了事故风险,保障了工人的安全。
真空上料机通过创造负压环境,使得材料的输送更加高效、稳定,并且能够保证材料的完整性和安全性。
二、反应釜真空上料机:提高反应效率,降低能耗
在化工反应过程中,反应釜是不可或缺的设备之一。而反应釜真空上料机作为反应釜的重要配套设备,发挥着至关重要的作用。它能够将原料迅速、准确地输送到反应釜中,并且能够在整个反应过程中保持负压环境,有效提高反应效率,降低能耗。
以某化工公司为例,他们使用反应釜真空上料机进行乳化反应。乳化反应是一种高效的反应方式,但在传统操作中往往需要耗费大量的人力和能源。而有了反应釜真空上料机的加入,整个反应过程变得更加自动化,大大减少了人力成本。并且通过保持负压环境,反应釜真空上料机能够减少反应过程中气体的溢出,降低了能源的消耗。
反应釜真空上料机还能够实现反应过程的连续进行。传统的反应方式往往需要间断地停止反应,进行原料的补充。而有了反应釜真空上料机,原料的连续输送不再成为问题,大大提高了反应的连续性和效率。
反应釜真空上料机在化工反应中发挥着重要的作用,它能够提高反应效率,降低能耗,并且实现反应过程的连续进行。
三、真空上料机的发展趋势:智能化与自动化
随着科技的不断发展,真空上料机也在不断演进。以往的真空上料机具有一定的局限性,无法满足复杂工艺的要求。随着智能化和自动化技术的应用,真空上料机的功能和性能得到了极大的提升。
采用了传感器和自动控制系统的真空上料机能够实现自动化的材料输送和控制。它可以根据设定的参数,自动判断材料是否到位,是否需要进行下一步操作,从而实现无人值守的生产。这不仅提高了生产的效率,减少了人力成本,还降低了操作的失误率,提高了产品的质量。
一些智能化的真空上料机还具备远程监控和故障诊断的功能。通过远程监控,工程师可以随时随地对设备进行监测和调整,及时解决问题。而故障诊断功能则能够实时检测设备的运行状态,提前预警故障,避免了生产中的不必要的停机时间。
真空上料机的智能化与自动化发展是一个不可逆转的趋势。它不仅提高了生产的效率和产品的质量,还为化工行业的数字化转型打下了坚实的基础。
四、真空上料机对环境的保护作用
在现代化工生产中,环境保护是一个极其重要的问题。而真空上料机作为一种高效、节能的设备,对于环境的保护起到了积极的作用。
真空上料机通过减少材料的气化和飞扬,降低了环境中的粉尘污染。在传统的输送方式中,材料的跳跃和碰撞会产生大量的粉尘,对空气质量造成负面影响。而真空上料机在输送过程中的负压环境下,有效地控制了粉尘的产生和扩散,从而保护了环境。
真空上料机通过降低材料的损失和溢出,减少了对环境的污染。在传统的输送方式中,材料的损失和溢出不仅浪费了资源,还可能对环境造成污染。而真空上料机通过保持负压环境,使得材料在输送过程中更加稳定,减少了材料的损失和溢出,从而保护了环境。
真空上料机通过减少粉尘污染、降低材料损失和溢出等方式,对环境保护起到了积极的作用。
五、未来展望:真空上料机的发展潜力
随着化工产业的不断发展和技术的创新,真空上料机的发展潜力无疑是巨大的。
随着绿色化工的兴起,真空上料机将在环保方面发挥更加重要的作用。通过进一步提高设备的密封性和精确性,降低材料的损失和溢出,真空上料机将能够更好地适应绿色化工的需求,为可持续发展做出贡献。
随着智能化和自动化技术的不断成熟,真空上料机将会变得更加智能和高效。传感器、控制系统等先进技术的应用,使得真空上料机不仅能够实现自动化的材料输送,还能够进行远程监控和故障诊断,提高生产效率和产品质量。
真空上料机作为化工行业的关键设备,在提高反应效率、降低能耗、保护环境等方面发挥着重要作用。随着技术的不断创新和需求的不断增长,真空上料机的发展潜力将会得到进一步释放,为化工产业的进步贡献力量。
反应釜放料阀的行业文章
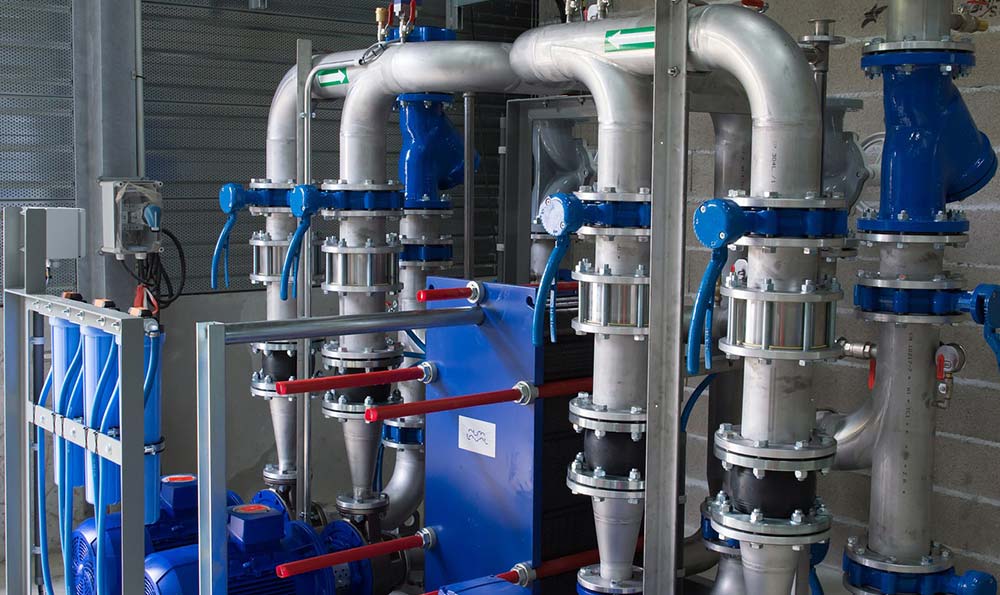
作为化工行业中常见的设备,反应釜在生产过程中起到了至关重要的作用。而反应釜放料阀作为反应釜的重要组成部分,其性能的好坏直接影响着生产效率和产品质量。本文旨在探讨反应釜放料阀的功能、类型和应用,并重点介绍其在化工行业中的重要性。
主要内容与结构:
本文将从以下几个方面进行
1. 反应釜放料阀的定义和功能
2. 反应釜放料阀的类型和特点
3. 反应釜放料阀在化工行业中的应用案例
4. 反应釜放料阀的优势和挑战
5. 总结与展望
反应釜放料阀的定义和功能:
反应釜放料阀是安装在反应釜底部的阀门,用于控制釜内物料的放料。其主要功能包括调节放料速度、防止物料外泄和破坏设备以及保证生产过程的安全性。
反应釜放料阀的类型和特点:
根据不同的应用需求,反应釜放料阀可以分为手动放料阀、气动放料阀和电动放料阀等多种类型。手动放料阀适用于小型反应釜,操作简单,但只能进行简单的放料控制;气动放料阀和电动放料阀具有自动化控制和远程控制的特点,适用于大型反应釜和高要求环境。反应釜放料阀还具备耐高温、耐腐蚀等特点,以适应化工行业的需求。
反应釜放料阀在化工行业中的应用案例:
反应釜放料阀在化工行业中应用广泛,可以用于合成反应、催化反应、聚合反应等多个环节。在有机合成过程中,反应釜放料阀可以控制物料的流量和反应的速度,确保合成产物的质量和效益。
反应釜放料阀的优势和挑战:
反应釜放料阀具有提高生产效率、保证产品质量、降低能耗等优势。由于化工生产环境的复杂性,反应釜放料阀面临着高温高压、介质腐蚀等挑战。在设计和选型时需要考虑材料的耐腐蚀性能、密封性能、操作方便性等因素。
总结与展望:
反应釜放料阀作为化工行业中的关键设备,对生产过程起到了重要作用。随着化工行业的发展以及对安全性和自动化程度的要求不断提高,反应釜放料阀的研发和创新仍然具有巨大的发展空间。我们可以期待更加智能化和高效的反应釜放料阀的问世,为化工行业的发展贡献更大的力量。
通过以上的论述,我们可以看出反应釜放料阀在化工行业中的重要性,它不仅能提高生产效率,保证产品质量,还能提高生产安全性。我们也要关注反应釜放料阀在高温高压环境下的挑战,并寻求材料和技术的创新,以满足不断发展的化工行业需求。
反应釜粉末投料机
一、反应釜粉末投料机的概念和原理
反应釜粉末投料机是一种广泛应用于化工、制药、食品等行业的设备,用于将粉末物料精确地投入反应釜中。其主要原理是通过控制投料机的运转速度和物料的流量,实现对粉末物料的精准给料。这种投料机通常由电机、减速机、螺旋输送器和控制系统组成,其中螺旋输送器起到将粉末物料从料仓或料桶中输送到反应釜中的作用。
二、反应釜粉末投料机的特点和优势
1. 精准度高:反应釜粉末投料机采用先进的控制系统和精密的传感器,能够实现对投料量的精确控制,保证了投料的准确性和一致性。
2. 自动化程度高:该设备配备了先进的自动化控制系统,可以减少人工操作,节省人力成本,并且能够与其他设备实现自动化生产线的配合。
3. 投料速度可调:根据不同的工艺要求和物料特性,反应釜粉末投料机可以调节投料速度,以满足生产的需要,并确保物料的均匀性和稳定性。
4. 适应性强:反应釜粉末投料机可以适应不同粉末物料的投料要求,无论是粗粉、细粉、颗粒状物料还是粘性物料,都可以进行精准投料。
5. 操作简便:该设备的控制系统采用人机界面,操作简单直观,只需通过触摸屏或按钮即可完成设定和调节。
三、反应釜粉末投料机的应用领域
1. 化工行业:反应釜粉末投料机在化工行业中广泛应用于各种反应釜的粉末物料投料过程,例如有机合成、催化剂制备、溶剂合成等工艺。
2. 制药行业:制药行业对药品的纯度和稳定性要求较高,反应釜粉末投料机可以精确投料,确保药品的质量和一致性。
3. 食品行业:食品行业中,反应釜粉末投料机可以应用于面粉、调味品、添加剂等粉末物料的投料过程,确保产品的均匀性和混合度。
4. 其他行业:反应釜粉末投料机还可以在建材、冶金、环保等行业中应用,满足不同行业对粉末物料投料的需求。
四、反应釜粉末投料机的市场前景
随着工业自动化水平的提高和生产效率的要求,反应釜粉末投料机在各个行业中的需求量不断增加。特别是在大批量生产、精确控制和自动化生产线的要求下,反应釜粉末投料机将有更广阔的市场前景。
五、反应釜粉末投料机的发展趋势
1. 技术创新:反应釜粉末投料机行业将继续加大对技术研发的投入,不断提高设备的精度和稳定性。
2. 智能化发展:反应釜粉末投料机将逐渐实现智能化操作和自动化控制,提高生产效率和品质。
3. 多功能化设计:反应釜粉末投料机将加强对不同物料投料要求的适应性,实现多种物料的投料操作。
六、结语
反应釜粉末投料机作为一种重要的生产设备,在化工、制药、食品等行业中起着至关重要的作用。具备精准投料、自动化操作、调节灵活等优势,广泛应用于各个行业,并且有着广阔的市场前景和发展趋势。随着技术的不断创新和设备的智能化发展,反应釜粉末投料机将在未来得到更广泛的应用和推广。