两百管子坡口机是一种在钢管制造和焊接工艺中广泛应用的设备,具有独特的功能和应用优势。它能够对钢管的口径和厚度进行精确的坡口加工,以便于后续的焊接和组装工作。随着钢管行业的发展和技术的不断进步,两百管子坡口机也在不断创新和改进,逐渐成为钢管制造和焊接领域中不可或缺的重要设备。
两百管子坡口机具有高效率和精准度的特点。它能够自动进行坡口加工,大大提高了生产效率,并且能够保证加工的坡口尺寸和质量的一致性。通过精确的加工,可以使得钢管在焊接过程中的连接更加牢固和可靠,提高了产品的质量和使用寿命。
两百管子坡口机在节约材料和降低成本方面有着明显的优势。在传统的坡口加工工艺中,由于人工操作的不准确性和误差,会造成一定的浪费和损耗,而使用两百管子坡口机可以减少这些问题的发生。它能够根据钢管的具体尺寸和要求进行精确的加工,减少废料和资源的浪费,从而降低了生产成本。
随着科技的发展和智能化的应用,两百管子坡口机也逐渐实现了自动化和智能化。它可以通过计算机控制系统进行操作和监控,实现加工过程的自动化和智能化管理。这不仅提高了生产效率,减少了人力成本,还能够对加工数据进行实时监测和分析,及时调整参数,确保加工的质量和稳定性。
两百管子坡口机在钢管制造和焊接领域中的应用前景广阔。随着钢管行业的不断发展和需求的增加,两百管子坡口机将继续进行技术创新和改进,为行业的发展提供更加优质和高效的设备支持。我们也需要加强对两百管子坡口机的研发和推广,提高其在国内外市场的占有率,并为制造业的转型升级做出更大的贡献。
多厚的管子焊接需要打坡口
在焊接过程中,焊接工程师常常需要面对一个问题:多厚的管子焊接是否需要打坡口?为了解答这个问题,我们需要了解焊接的原理和标准。
焊接是一种通过加热和融化相同或不同的金属材料,使它们在冷却后形成坚固连接的工艺。在焊接过程中,打坡口是一种常见的操作。打坡口是指在待焊接的金属材料上切割出V型或U型的凹槽,将两个工件连接在一起。这种操作可以增加焊接接头的强度和稳定性。
并不是所有情况下都需要打坡口。根据国际标准和经验规定,当管道的壁厚在3mm以下时,一般不需要打坡口。因为较薄的管子在焊接过程中,热量传递速度较快,焊缝的冷却速度也较快,所以焊接接头的强度不会受到很大影响。
当管道的壁厚超过3mm时,打坡口就显得非常重要了。当管道壁厚较厚时,热量传递速度较慢,焊缝的冷却速度也较慢,这样会导致焊接接头的强度较低。通过打坡口可以增加焊缝的面积,提高焊接接头的强度和稳定性,确保焊接质量。
在一些特殊情况下,即使管道的壁厚较薄,也需要打坡口。在焊接高压气体管道时,为了确保安全性,需要打坡口和采用特殊焊接工艺,以防止管道爆破。
多厚的管子焊接是否需要打坡口取决于管道的壁厚。根据国际标准和经验规定,在管道壁厚超过3mm时,打坡口是必要的。打坡口可以增加焊接接头的强度和稳定性,确保焊接质量。在一些特殊情况下,即使管道的壁厚较薄,也需要打坡口。在实际操作中,焊接工程师需要结合具体情况进行判断,并根据相应的标准和规范进行操作,以确保焊接质量和安全性。
管子怎么打坡口
管子的打坡口是指为了连接两根管子,使其能完美嵌合而进行的加工工艺。打坡口不仅可以加强管子的连接强度,还能提高管道系统的密封性和稳定性。下面我们就来详细介绍一下管子打坡口的步骤和要点。
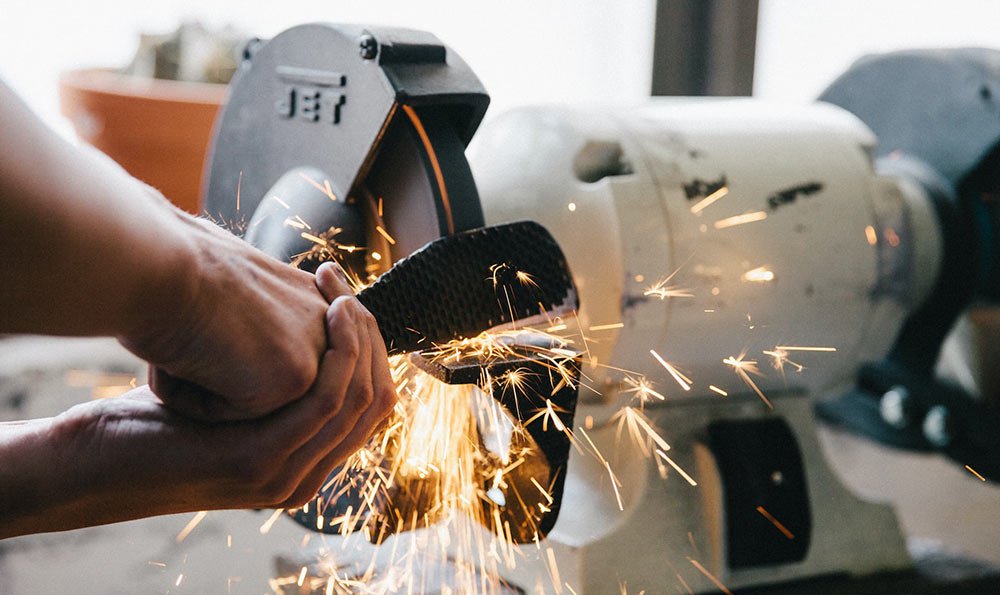
要选择合适的工具和设备。常见的打坡口工具有坡口机、搬运管夹等,根据具体情况选择适合的工具。还需要准备好安装打坡口所需的管材和配件。确保所有工具和设备都处于良好状态,以确保操作的顺利进行。
根据实际需要确定打坡口的角度和深度。打坡口的角度取决于管道使用条件和连接方式。通常情况下,常用的打坡口角度为30度、37.5度和45度。深度则根据管子的材料和壁厚来确定,一般是管子壁厚的1/3至1/2。
进行打坡口的操作步骤。将管子固定在工作台上,使用工具将管子的一段加工成所需的角度和深度。将另一根管子固定在工作台上,将其一段加工成与第一根管子的坡口相匹配。将两根打好坡口的管子进行对接,并使用合适的连接方式固定。
在进行打坡口的过程中,需要注意以下几点。保持工作环境整洁和安全,防止意外伤害的发生。要掌握好打坡口的力度和速度,以避免过度加工或者不足加工的情况。要定期检查打坡口的质量和连接的稳定性,确保管道系统的正常运行和使用。
管子的打坡口是一项重要的加工工艺,它可以提高管道系统的性能和可靠性。在进行打坡口时,要选择合适的工具和设备,确定合适的角度和深度,并注意操作的细节和安全。只有正确地进行打坡口,才能保证管道系统的正常运行和使用。