我叫顾程柏,在一家做精密零部件的企业做工艺工程师,第9个年头基本都泡在数控加工中心机床旁边。白天写工艺卡、调机、带新人,晚上还要被生产经理拉着讨论“这台设备还能不能再榨出一点产能”。
点进这篇文章,多半你正面临类似的问题:要不要上新的数控加工中心机床?该怎么选?老板天天催交期,加工成本压得越来越狠,老设备又总是出状况。身在生产一线,我想用自己的视角,把这台“车间C位”说清楚一点,让你在决策时少踩一些坑。
我不会跟你讲那些教科书式定义,而是围绕一个核心:数控加工中心机床到底能不能帮你真正在交期、成本、良率上“见血”?如果能,怎么选、怎么用才不浪费钱。
很多供应商谈数控加工中心机床,喜欢一句“效率提升30%起步”。听多了我自己都麻木了,直到有几组实打实订单数据摆在眼前。
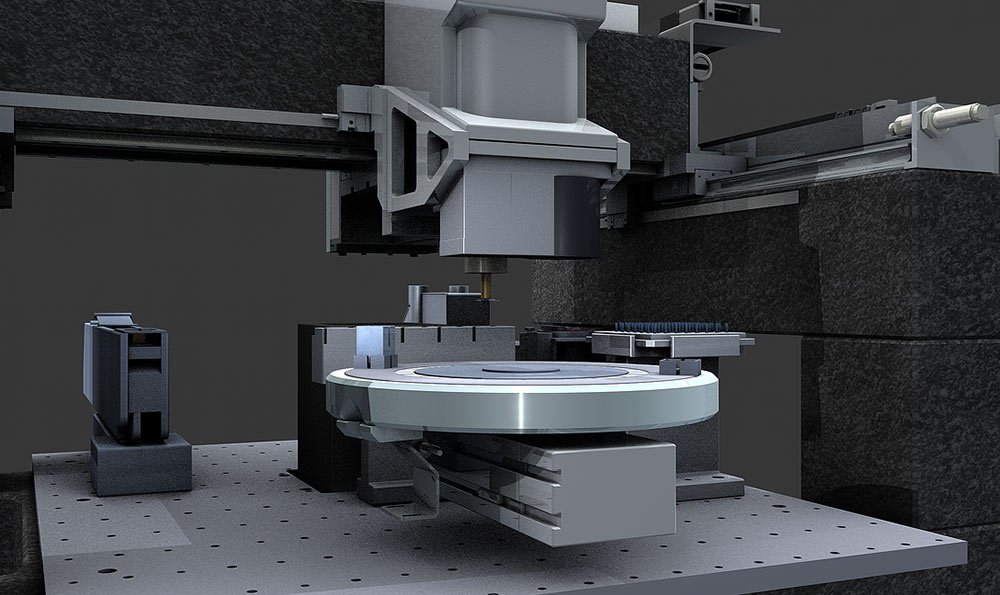
以我们厂最近接的一批新能源车结构件为例:{image}同样是铝合金壳体,单件工序大约12道,原来分散在三台普通数控机床上跑,需要3名操作工,平均单件节拍在28分钟左右,订单量3万件,交期压得很紧。
去年我们换了一台带转台的五轴数控加工中心机床,把工艺重新整合后:
- 单件节拍稳定在17~18分钟
- 一人可同时看两台机,工人压力也小很多
- 稳定产能拉到原来的约1.5倍
- 交期从“每天加班还心虚”,变成“有一点机动余量”
这不只是我们自己感觉好。2026年上半年,江苏和广东这边不少汽车零部件厂在行业交流会上分享的数据都指向同一个趋势:上了合适的数控加工中心机床之后,整体交付周期普遍缩短20%~40%。有的厂甚至直接把原来两班制压缩成“一班+柔性调休”,人工成本也跟着降下来。
你可能会问:是不是只要买台“看起来高级”的加工中心就能做到?很遗憾,不是。交期能不能缩,核心在两个点:
- 工艺集中程度:能不能把原来分散在多台设备、多个工序的加工,尽量集中到一台加工中心上完成,减少中间转运和排队等待。
- 夹具与换刀策略:很多人只在意主轴功率和行程范围,忽略夹具和刀库容量。结果机床性能不错,但频繁换装夹、频繁停机换刀,节拍被腰斩。
这也是我在车间里最常看到的一个误区:设备真不慢,是工艺太“散”。如果你现在最难受的是交期,建议在考虑购置前就拉上工艺工程师,一起把典型零件的工艺路线推演一遍——能集中到一台数控加工中心机床上的工序有多少?节拍大概能压到什么水平?算清楚再掏钱。
在加工中心机床旁边待久的人,对“今天尺寸又飘了0.01”的无力感有很深体会。老板只看得见返工和报废的成本,真正坐在机台前的人才知道:不稳定才是最折磨人的。
今年我们接了一批医疗器械零件,尺寸公差在±0.005mm,而且内腔结构比较复杂,常规三轴机根本搞不定,后面一起调机的同事说了一句很实在的话:“要么换机床,要么换客户。”
后来引进的是一台高端立式数控加工中心机床,配了恒温控制和在线测量系统,连续跑了两个月的量产,统计下来:
- 同一批次零件的关键尺寸波动控制在0.003mm以内
- 夜班不开空调时车间环境温度波动比较大,但尺寸漂移通过补偿基本压住
- 抽检合格率长期稳定在99.7%以上
这类稳定性,靠传统“师傅经验+多次试切”已经很难保证了。特别是到了2026年,客户的要求其实悄悄升级了:不再只看一两个样件,而是盯整批的稳定性。
在这一点上,数控加工中心机床的优势主要体现在:
- 结构刚性和主轴系统:好的机床在重切削和高速情况下,振动控制做得好很多,刀具寿命和表面粗糙度表现更稳定。
- 伺服与控制系统:定位精度、重复定位精度这两项参数,如果长期偏差大,后面你所有的补偿、经验都只是“止疼药”。
- 温度与在线测量:车间冬夏温差大、昼夜波动大的情况越来越普遍,带恒温或智能补偿的设备,是“省心指数”明显更高的一类。
我遇到太多厂子,在投产前只关心“能不能加工出这零件”,不关心“在连续生产状态下,后一千个是不是和前一千个一样”。如果你服务的是汽车、医疗、航空、精密模具这类客户,稳定性比所谓的“极限精度”更重要。有时候,与其追求0.001mm的极限,不如选一台在0.005mm重复精度上“每天都很老实”的数控加工中心机床。
很多老板问我:“这台数控加工中心机床要几百万,一年产值才几千万,回本压力太大了吧?”我一般不会直接用设备商给的ROI表格,反而更喜欢拉着财务、生产一起,围绕这三个维度算账:
- 单件成本
- 人工占比
- 返工报废与交期罚款
举一个今年真实发生在我们合作伙伴那边的案例。一家做航空零部件的小厂,2023年还在用普通CNC加工+大量手工装夹,每年为一个主力客户供货约15万件零件,单件制造成本约45元。2025年底他们上了两台高端卧式数控加工中心机床,配了自动托盘和刀具管理系统,2026年上半年的数据出来后,老板表情挺微妙的:
- 单件制造成本压到约36元左右,平均降幅20%
- 操作工人数从原来的18人减到11人,平均工资反而提升,因为产值上来了
- 原来一年因为交期延误和尺寸不稳定造成的“隐形损失”大约有80万,今年上半年这块直接压到了二十几万
粗略估算,他们的设备投资回收期在2.5~3年,而且后面随着订单量放大,回本会更快。有意思的是,老板私下跟我说:“真正在意的不是钱,是心里那种踏实感——不再天天怕客户打电话催货、投诉。”
你在考虑数控加工中心机床时,不妨自己也算一算:
- 如果节拍压缩30%,人工减少2~3人,单件成本能差多少?
- 如果返工率从5%降到1%,每年少报废多少毛坯、少加多少班?
- 如果交期稳定下来,能争取到多少更高附加值的订单?
账面上的ROI是一回事,车间每天的“温度”又是另一回事。我见过因为上了合适的加工中心,现场噪声更小,夜班不再那么疲惫,年轻人愿意留下来学技术——这些软价值,很难写进Excel,却真真实实存在。
站在一个工艺工程师的角度,我更愿意拆穿一点“行业滤镜”,把在2026年这个节点上,大家最容易忽略的几个现实列出来,算是给你一点逆向参考。
提醒一:参数好看,不代表落地好用
很多机床宣传单上写着:“快速进给48m/min、主轴转速15000rpm、刀库60把……”这些参数当然重要,但如果:
- 你的工件材质以不锈钢、钛合金为主
- 刀具预算有限,经常只能用中端刀具
- 夹具设计比较保守,不敢太激进
那这些极限参数绝大部分时间都躺在说明书里。更现实一点的做法,是根据你的典型工件,问清楚:
- 在常用切削参数下,实际节拍能做到什么范围
- 有没有同类型客户的真实加工节拍和良率数据
- 机床在你这种材质、刀具组合下的稳定表现
提醒二:售后响应速度,比精度参数还要“致命”
机床再好,也会出问题。2026年大家对交期的容忍度已经被压得很低,一台关键数控加工中心机床趴窝三天,很可能就意味着一个项目利润直接“清零”。
我见过最极端的两个对比:
- A厂选了性价比更高的进口二线品牌,机床本身不错,但区域技术工程师只有两人,旺季时一个故障排队等了5天。
- B厂选了一家服务网络铺得很开的品牌,价格略高,但技术工程师当天到场,备件48小时内到,实际停机损失少了一大截。
所以你在谈价格的时候,别忘了顺带问一句:“2026年在我们这个地区,有几个人负责售后?最近一年平均故障响应时间大概多久?”这个问题,有时比砍下来的那几万块更值钱。
提醒三:没有工艺和人的配合,再好的机床也只能发挥一半
数控加工中心机床之所以贵,是因为它是“系统工程”的一部分:NC程序、工艺规划、刀具管理、夹具设计、测量方案、操作规范……缺一块,整体效果就打折。
我在车间里见过两种完全不同的画面:
- 有的厂花大价钱上了高端加工中心,却舍不得投入培训、工艺优化,结果机床天天当“豪华三轴”用。
- 也有的厂机床配置只是中上水平,但工艺工程师非常投入,工装设计巧妙,刀具方案优化到位,整体效率反而不输高端机。
如果你现在准备上新机床,我真心建议:把预算里拿出5%~10%给工艺和培训。包括:让骨干操作工去机床厂家培训、请有经验的工程师来现场带一两个典型项目、投资一点基础测量设备……这些钱,往往是“最不显眼但最管用”的部分。
这几年,我在车间里看着一批批老机退场、新机入驻,也看着一批批新人从不会对刀成长到可以独立承担复杂工件。有时候站在夜班的机床旁,看着数控加工中心机床一刀一刀吃料,心里很清楚一件事:
它不是解决所有问题的魔法球,但在今天的制造业环境里,没有它,你想“活得轻松一点”,会很难。
如果你是老板,可能更关心投资回报;如果你是工程师,可能更在意技术和工艺空间;如果你是操作工,可能最在乎这台机床好不好“相处”、会不会动不动就“闹脾气”。
从我的经验出发,给你一个不算华丽、却很真诚的建议:
- 在做决定前,多看几家已经在用数控加工中心机床的同行,直接问他们这两年真实的产能、良率、加班情况
- 找你自己的典型产品做样板工艺评估,不要只听销售的演示视频
- 想清楚你到底要它解决什么,是交期、成本、精度,还是人力结构
只要目标够清楚,选型、投入、落地这三件事,都会变得容易很多。如果这篇文章能让你在准备上马数控加工中心机床时,多问几个关键的问题,多算几笔真实的账,那我在车间里这些年的“踩坑”,也算没白踩。