我叫阮季川,在顺义做机械加工已经第13个年头了。厂房在李桥镇一条不太起眼的辅路边,门口常年停着几辆装治具和工装夹具的面包车。很多新客户第一次来都以为走错了地儿:外面看着普通,进车间却能看到五轴加工中心、坐标测量机、三坐标检测报告一摞一摞地摆。
这篇文章,我不打算讲太多“情怀”,也不想用大词,而是把我这些年在顺义机械加工里,亲眼见到的坑和解决方案摊开说清楚。你是来找加工厂的老板、采购、工程师也好,只要你正为“顺义能不能找到靠谱的机械加工合作伙伴”发愁,这篇文字就算写对人了。
你能从这里拿走三样东西:判断一家顺义机械加工厂是否靠谱的几个关键点、最近两三年行业的一些真实数据与趋势、以及我作为内部从业者给出的合作建议。
很多客户来厂里,习惯性一句:“有几台机?多大行程?”这当然重要,但在顺义这个区域里,这两个问题往往会把人带偏。
顺义范围内在工商上注册的金属加工相关企业,2025年北京市企业信用信息公示系统显示超过2800家,有机加工设备的约占其中的三分之一。里头大部分是两三台老数控车、立加撑起的作坊,还有少量向高精度、高洁净度靠拢的工厂。
问题在于:对你来说,“合适”远比“能加工”更重要。
比如一个做自动化设备零件的客户,图纸上最关键的不是形状,而是装配后的平行度、同轴度。结果被价格吸引,选了顺义另一家普车+普通立加的厂。报价是我们的一半,产出件却装不进自家设备里。那批货后来拉回我们这边重新做,浪费的工时和项目节点,远超那点单价差。
从我的角度看,一家顺义机械加工厂是否适合你,往往要从这几个细节观察:
- 业务重心:做工程机械大件为主的厂,思路就是“结实耐用”,对微小公差没那么敏感;做自动化、半导体辅助设备的厂,对细节会偏执很多。
- 图纸交流方式:是不是习惯只看尺寸、不问使用场景?真正靠谱的加工厂,看到±0.01的公差会问:“这个尺寸功能是什么?装配以后受力如何?”
- 设备与检测匹配度:有五轴不代表能做高精密;有没有对应的测量方法,比如三坐标、粗糙度仪、硬度计,决定了它敢不敢签有质量责任的长期合同。
一句话,顺义机械加工的门店很多,但真正适合你业务场景的,只占其中一小部分。挑错方向,后面所有问题都像多米诺骨牌一样倒下来。
“你们怎么比另一家贵了40%?”这是我听得最多的一句话。每次遇到这种情况,我通常会把成本结构和风险摊开说,因为很多误会,源自信息不对称。
以2025年北京的人工和材料价格为例,一件普通铝合金零件(6061-T6),尺寸在200×150×50mm以内,配两面精铣 + 若干孔位 + 阳极氧化,单件小批量做下来,成本大概被这些因素拉扯着:
- 原材料:铝价近两年波动不算剧烈,中国有色金属工业协会的数据里,2024年底到2025年中期,华北地区工业用铝合金棒价格区间大致在18000–21000元/吨。材料损耗和锯切、毛坯预加工方式,对单件成本影响往往超过10%。
- 人工与编程:顺义地区熟练数控操作工月薪普遍在8000–12000元,编程工程师高一些。把复杂零件拆工步、设计工装的时间,都算在“看不见”的成本里。
- 设备折旧与维护:在顺义,一台品牌五轴加工中心加上配套刀具,一年维护和折旧摊到工时上,随便就是每小时几十甚至上百元。
- 检测与废品风险:要求真位置、平面度都压得比较紧的零件,需要投入更多检测工时。任何一次报废,都意味着前面所有投入归零。
所以你看到的报价,其实是“加工难度 × 风险预估 × 交期压力 × 信誉成本”的综合反映。那种明显压低单价的报价,要么是对难度评估不足,要么是准备在后续环节“找补”——比如加价修图、延迟交期、降低材质等级。
在顺义这边,真正长期合作的客户,反而很少纠结单件的几块钱,而是会追问:
- 是否能提供稳定批量的同品质零件;
- 交期延误概率有多大;
- 出问题能不能一起追根溯源,而不是互相甩锅。
价格不是不重要,只是对于“要把项目做完”的人来说,性价比等于“单价 + 质量 + 风险 + 时间”,而不是一行数字。
机械加工听起来都是金属和刀具的事,真正把项目拖垮的,反倒是人。
先说精度。最近两年,北京区域对设备的精度要求明显提高。做自动化、医疗、无人机结构件的客户越来越多,图纸上出现IT6、IT7精度等级的零件屡见不鲜。你在顺义找加工厂,常听到的几个数字大概是:
- 常规数控车、立加:稳定控制在±0.02–0.05mm;
- 管理较严的工厂:批量稳定在±0.01–0.02mm;
- 有恒温间、完善检测的厂:局部尺寸可以做到±0.005mm,但会有前提条件。
如果你手上的图纸很多地方都写着±0.01,却选择了“日常做±0.05”的加工环境,那后面无论怎么返工、垫片,都像是在救火。我在厂里推行的一个习惯,就是接单前,必须把图纸上最关键的3–5个尺寸圈出来,对着我们现有的工艺路线逐一评估能否稳定实现。做不到,就老老实实说,没什么好丢人的。
交期则是许多顺义工厂的软肋。2023–2024年,物流和供应链波动比较频繁,上游材料到货一晚,后面一串工序就会被挤压。如果你项目的时间节点很紧,不妨提前问清楚:
- 是否有自有库存材料,还是每次临时采买;
- 钣金、热处理、表面处理是自有工艺还是外协;
- 遇到紧急插单时,他们怎么调度机床与人员。
沟通这部分,我有强烈的个人偏好:一个项目最好有一个固定对口人。从我这边看,也更愿意让熟悉项目背景的人直接跟你聊,比如:
- 设计变更,不是简单改一个尺寸,还涉及装配关系时;
- 想争取更短交期,看有没有可能改工艺;
- 需要建议哪几处可以放宽公差,降低成本但不影响功能。
一旦沟通链条缩短,很多“事后扯皮”根本不会出现。你会发现,顺义机械加工环境看着嘈杂,但真正高效的项目往往工作节奏很平静,因为前面的东西都想清楚了。
说这么多,落到实处,很多人最关心的问题还是:“我要怎么选?”与其列一堆清单,我更愿意给你几个很实用的“小动作”,你到任何一家顺义机械加工厂,都可以用来判断。
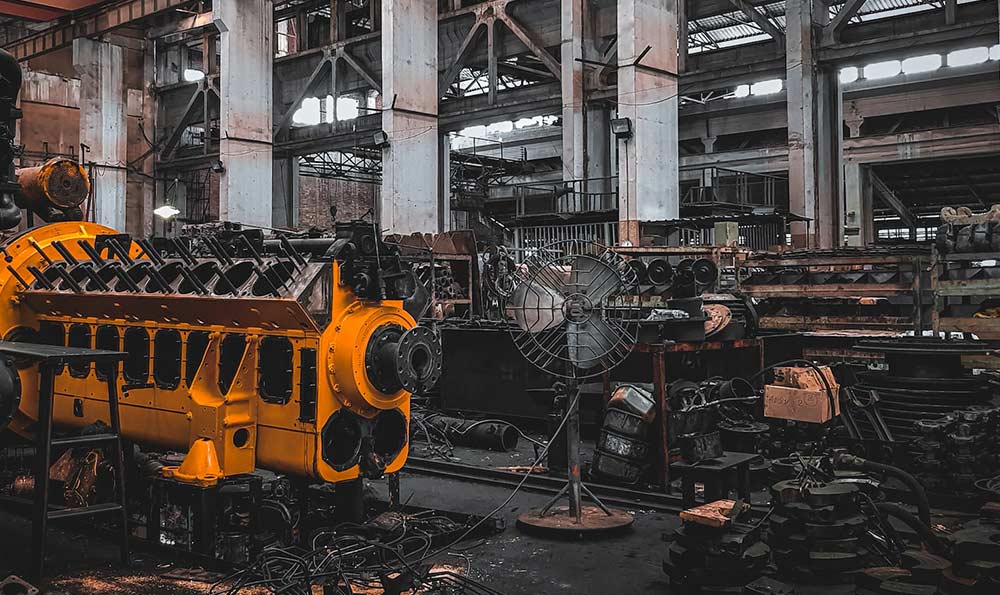
动作一:看车间,不只看机床{image}很多人盯着设备型号看,我建议你顺带留意这些细节:
- 刀具摆放是否有标签和编号,刀补记录是否清晰;
- 半成品、待检品、合格品是否分区摆放;
- 地面有没有大面积油水和碎屑堆积;
- 每台机床旁边的工艺卡、作业指导书是不是最新版本。
这些看起来琐碎的地方,其实决定了“稳定性”。有的厂今天状态好,明天师傅换人,偏差就出来了;有的厂,谁上机都按流程走,误差自然就小。
动作二:要一份近期检测报告你可以随口问:“最近有没有批量件的三坐标检测报告,给我看一份?”如果工厂有三坐标,且经常做批量检测,报告里会清楚标出测量点、实测值、偏差。这种“愿意用数据说话”的厂,踩坑概率会小很多。
动作三:聊聊“风险预案”这个问题很好用:“如果这批件出了尺寸问题,你们一般怎么处理?”听听对方的反应:
- 只说“不会出问题”的,说明没认真想过;
- 能具体描述返工、重做、加急运输、成本分担规则的,至少是经历过项目风浪的。
动作四:从小单开始,不急着压价很多人在顺义找加工,看重的是附近方便,结果一上来就压价、要大批量。我的建议是,先用一个不影响项目核心进度的小单,试一试对方的加工和沟通方式,再决定要不要上量。这对双方都公平,也让工厂有空间把精力放在质量而不是博弈上。
站在我这个位置,我其实不太喜欢“甲方”“乙方”这两个词。顺义机械加工这个圈子,说大不大,说小不小,你今天在A厂吃亏,明天在B厂合作,很可能背后还是同一批技术和工人流动着。大家都在一个区域里谋生,长期来看,谁也离不开谁。
这几年,我明显感到一种变化:
- 单纯比价的客户在减少;
- 愿意一起讨论设计、工艺、成本平衡的客户在增加。
2024年末至2025年,北京市对中小制造业的技改补贴和数字化升级支持力度加大,不少顺义机械加工厂开始上MES系统、条码管理、在线检验记录。这些看着和你没多大关系的“内部升级”,其实都会体现在你收到的每一批零件里:
- 追溯更清晰;
- 问题定位更快;
- 稳定产能更容易规划。
如果你愿意把加工厂看成项目组的延伸,而不是单纯的“供应商”,很多合作方式就会自然发生变化。比如:
- 在设计阶段就提前给我们一版初稿图纸,持续优化工艺,减少后期大幅改动;
- 把年度大致用量和节奏告诉我们,我们据此安排设备和人手,而不是每次都临时抢机;
- 遇到问题时,不急着甩锅,而是一起拿检测数据说话,分清“设计问题”“加工问题”“装配问题”。
你会发现,当彼此信任感建立起来,顺义机械加工这四个字,就不再只是“代工”的意思,而是多了一点共同完成一件精密东西的成就感。
在一公里的精度里反复打磨,是我们的日常。如果你正好在顺义,也在找这样一群人合作,也许这篇文章能帮你少走几步弯路。