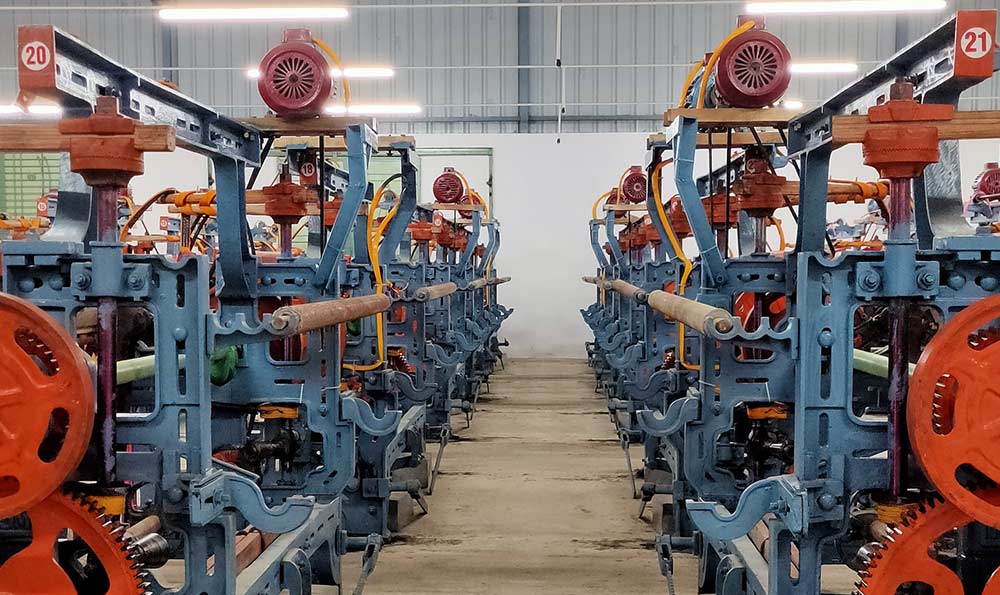
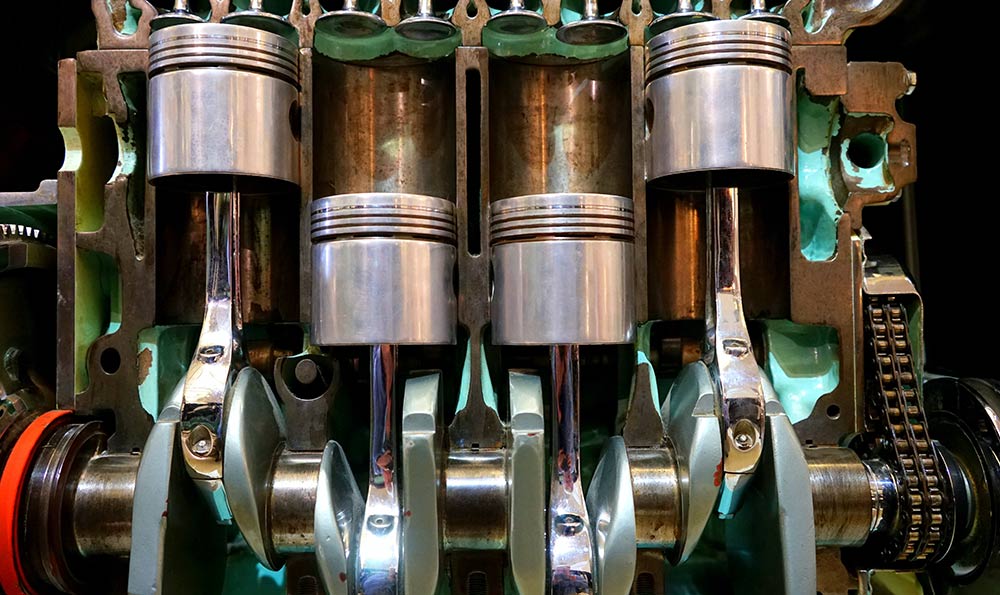
我叫林致衡,是一家智能装备公司的机械系统总监,也是在一线车间泡了十几年的“老机械狗”。身边朋友听说我做机械的,都以为就是设计几个齿轮、焊几块钢板,但在真实的工厂里,机械创新早就不只是“把零件做对”,而是“让系统更聪明”。
这篇文章,我想用“机械创新案例分析”这把放大镜,拆解几类正在改变工厂命运的项目:哪些是真的在提升效率、降低成本、改善安全,哪些只是好看的PPT?如果你是制造企业老板、工程部门负责人,或者准备做设备改造项目的工程师,希望你看完能少踩坑,多拿结果。
很多公司说要做机械创新,落到桌面就是一句:这套装备多久能回本?但在决策会上,这个问题往往被模糊带过,等项目上线半年,大家又开始争论“到底值不值”。
我最近参与的一个案例,是华东一家具五金厂的自动化改造项目。原来是典型的“人海战术”:冲压+去毛刺+简单组装,全靠人,单线 32 人,日产 1.1 万件,良品率 93%。2025 年底,他们咬牙上了一条高度集成的自动线,设备投资 480 万,改造时间 3 个月。
项目上线 6 个月后,我们做了一次复盘,核心数据很扎眼:
- 用工:单线人员从 32 人降到 11 人,节省 21 人,人均综合成本按 9000 元/月算,一年节省用工约 226.8 万。
- 产能:日产从 1.1 万件提升到 1.8 万件,约 提高 63%。
- 良品:良品率从 93% 提到 98.4%,按订单量算,每月少报废约 3.5 万件。
- 安全:冲压相关的轻伤事故几乎清零,保险赔付和停工损失难以精算,但管理层非常直观地感受到“车间安静了”。
把这些数据摊开,保守估算整条线的投资回收期在 1.7 年左右。这在 2026 年的制造业环境里,已经属于非常健康的水平,因为不少行业的合理回本周期在 2.5–3 年区间。
很多读者会问:那是不是所有机械创新项目都能这么快回本?很遗憾,不是。
我见过另外一个案例,某企业买了近 800 万的柔性装配线,号称“适配 12 种型号”,结果实际只跑了 3 种型号,切换产品的时间比 PPT 里多了 3 倍,生产计划一乱,产线优势几乎被切光。问题在哪?前期只看了“功能”,没算清楚“结构变化频率”和“切换成本”,导致“柔性”变成了负担。
当你在看机械创新方案时,可以拿着这三个问题去问供应商,也问你自己的团队:
- 一年能节省多少“可量化”成本?(人力、能耗、报废、维护)
- 产能和良品率能提升多少,能否用真实订单去测算?
- 设计里那些“看起来很炫”的功能,一年之内会被用到几次?
很多时候,机械创新真正的价值,不在概念有多先进,而在于:它帮你把“回本时间”从 5 年拉到 2 年以内。
“黑灯工厂”这四个字,在业内这两年被讲得有点玄乎。我第一次走进珠三角某 3C 电子厂的自动化车间时,确实被震了一下——夜班只有巡检人员,绝大部分区域灯是关着的,但数百台设备在暗处有节奏地运转。
这家工厂在 2026 年 3 月公布的一组数据,让我印象很深:
- 核心生产车间自动化率超过 85%
- 单位产品人工成本较 2023 年下降约 42%
- 产线稳定运行时间(OEE)从 62% 提升到 81%
听上去像一则漂亮的广告,但参与项目后才知道,他们的关键突破点,并不是“把所有工位都换成机器人”,而是在机械设计阶段就做了几个看似“啰嗦”的决定:
- 每一个关键机构都预留了在线监测点,能实时采集振动、温度和电流数据,这直接为后面的预测性维护埋下伏笔。
- 物料输送系统采用模块化设计,输送段可快速拆装,平均换线时间压缩到 2.5 小时以内。
- 对所有夹具和治具做了标准化编码,库存管理和防错都更容易。
我们后来做故障分析时发现,2024 年的设备停机,多数并不是因为“机械坏了”,而是各种“小问题叠加”:传感器位置不合理、线缆走向太随意、治具定位精度逐月漂移。这些都属于机械工程师能控制、却常被忽略的细节。
当别人在问“能不能全自动”时,我更在意的是:
- 这套机构在设计阶段,有没有为“可维护性”留出空间?
- 传感器和执行机构的布局,是否考虑了实际操作员的行为习惯?
- 整个系统的“故障可观测性”是否足够高?
黑灯工厂,不是把灯关掉就算。对机械工程师来说,更像是在打一场“提前三年的仗”:你今天画下的每一根连杆和支架,三年后都会通过停机时间和维护成本,悄悄告诉你它到底值不值。
在过去,设备坏了,维修班长冲出来救火,是常态。越来越多工厂开始尝试“设备自己发出预警”,让维护从“被动接单”变成“主动预约”。
我们在 2025–2026 年做了一个比较典型的机械创新案例:给某汽车零部件厂的数控加工单元加上预测性维护系统。看似是软件项目,本质上却是机械系统设计被彻底“数据化”的过程。
起点很简单:在主轴、导轨、冷却系统等关键部位加装传感器,把振动、温度、油压、电流等数据实时采集,并与设备过去两年的维修记录做对比。难点在于:机械工程师要参与建模,而不是把数据全部丢给软件团队。
在一条曲轴加工线上,我们通过振动频谱监测发现,某段工况下的高频振动“轻微异常”,但既不触发传统报警阈值,也看不出明显质量问题。机械团队和工艺工程师一起复盘后,怀疑是刀具固定机构的微小松动。果然,拆开检查发现,夹紧机构中的某个弹性元件疲劳接近极限。
如果没有数据,这种隐患往往在几周后演变成“突发故障+大量报废”;有了预测性维护,只是多了一次计划内停机,总损失从几十万压到几千块。
2026 年,国内不少中大型工厂已经开始在新建产线上,把“可监测、可预测”写进机械设计规范:
- 不再满足于“只要跑得起来”,而是要求为关键部件明确寿命模型和监测点。
- 一些企业把“设备无计划停机小时数”作为机械创新项目的核心 KPI 来考核。
- 机械工程师在评审会上,需要能用数据解释某个设计如何降低潜在故障概率,而不是一句“经验就是这样”。
这种变化,对我们这个行业的工程师的要求很残酷:不懂数据的人,越来越难主导机械创新。但从整个行业看,这是好事——因为很多“玄学维修”和“靠运气撑着的设备”,终于可以慢慢退出舞台。
提到机械创新,大家最容易忽略的一块,是“人”。不只是岗位被替代的焦虑,还有非常现实的安全风险和协同问题。
我参与的一个协作机器人项目,是在一家新能源电池厂。场景很简单:原来由工人搬运和对位电芯,现在由协作机器人接手,号称“安全、柔性、友好”。项目试运行后的一个月,我们统计了一组数据:
- 人员参与的重复搬运动作减少了约 78%,腰椎相关的职业病风险明显下降。
- 协作机器人相关的轻微误碰事件,比预想的多出近一倍。
- 工人对“机器人速度变慢”的抱怨,非常集中。
问题不在技术,而在“人机边界”设计得不够细腻。部分区域的安全区域划分太保守,一旦有人靠近就大幅降速,生产节奏被打乱;也有些人因为过于相信安全系统,反而更随意地靠近机器。
这类问题,在 2026 年已经引起很多企业的重视。你能看到几种比较成熟的做法:
- 在机械设计阶段就考虑“可视安全”:让设备的运动范围、危险区域用物理结构和光电指示可视化,而不是全部交给软件。
- 在协作工位引入“渐进式协作”模式,从半自动到协作,再到全自动,给工人一个适应窗口。
- 将安全事件数据化,纳入设备评估,不再只看产能和良品率。
从工程师的角度看,这些设计经常意味着多一块挡板、多一个缓冲行程、多几次人机工效测试,看上去“拖慢进度”,但长期看,它们直接决定项目能否稳定运行。
机械创新,终归是要落在人的使用上。如果一套设备让操作员长期处在不安和疲惫之中,那哪怕技术再先进,也很难算成功。
站在一个在车间里摸爬滚打多年的机械工程师视角,我越来越不愿意被各种新概念牵着走。无论是“智能制造”“黑灯工厂”,还是“自适应柔性线”“人机协作 2.0”,放回到日常工作中,我只保留几个非常简单的判断标准:
- 这套方案,是否有清晰、可验证的数字目标?(回本周期、停机时间、良品率等)
- 机械结构在设计时,是否真正考虑了数据采集、可维护性和安全?
- 项目上线半年后,车间的一线员工,是更愿意用它,还是在想方设法绕开它?
- 遇到问题时,这套系统是“可诊断”的,还是只能靠拍脑袋猜?
“机械创新案例分析”的意义,也在这里——不是为了把某个案例吹得多响亮,而是帮助你在做决策时,多一点底气、多几组数据、少一些意气用事。
如果你正在筹划一条新产线,或者准备改造旧设备,不妨先把这几个问题写在白板上,让设备商、内部团队都围绕它来讲方案。只要数字说得清楚、逻辑经得住追问,那些真正有价值的机械创新,会自然浮出水面。