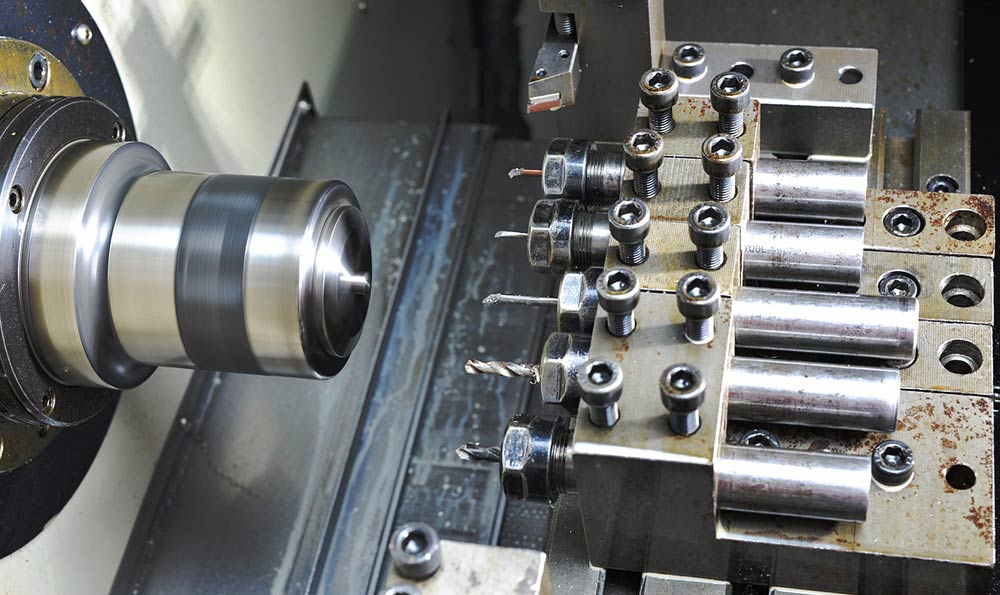
车间里最常见的“新手翻车”,往往不是不会按按钮,而是对数控机床操作的节奏没建立:先保安全与基准,再谈效率与精度。我叫程墨峻,做过现场工艺、也盯过一线交付。下面这份指南不讲玄乎的“经验之谈”,只把新手最容易漏掉、却直接影响报废与撞机的关键细节讲清楚:你照着做,能更稳地从“会开机”走到“敢独立加工”。
很多人把数控当“程序一跑就行”。现场真正要管的,是风险链条:夹装风险、坐标风险、刀具风险、干涉风险、工件变形风险。我的做法是把每次开机到首件这段时间,当成“风险清点”。
机床状态别凭感觉,用固定动作把不确定性压下去- 回参考点(回零):不是形式主义。没有稳定的参考,后面的坐标、刀补、限位都容易漂。
- 检查急停、门锁、润滑与冷却:你不需要背参数,但要确认:润滑在工作、冷却供液正常、气压/液压在设备允许区间。不同机型显示位置不同,但“确认它们正常”这一步不能省。
- 空运行与单段:首件时我更愿意把“快”换成“可控”,尤其是新程序、新刀、新夹具组合。
夹具不是“夹紧就行”,夹紧位置决定变形与尺寸漂移同一件工件,你夹得越靠近加工区,刚性通常更好;夹得越远,变形更可能放大。新手常见问题是夹得“很牢”却把薄壁夹变形,首件测量一松夹就回弹,尺寸直接跑掉。

我见过不少“会编程”的新人,真正卡在现场是:程序没错,坐标错了;刀补没错,号用错了。独立上手的门槛,不是会多少G代码,而是把这些基础变量管理得井井有条。
工件坐标:建立一次,验证两次我做工件坐标的原则很直白:
- 选基准要和图纸同一个思路:图纸以某基准标注,你现场也尽量用那个基准建坐标,减少换算与误解。
- 建完坐标,用“安全高度+单段”去碰一个可预期的位置:比如找一个边、孔中心或基准面,让机床走到你“能预判距离”的点,看它是否合理。
- 能用探头就用探头:如果设备配置了测头/对刀仪,稳定性通常更好,也更可追溯。
刀补:别把“补偿”当成救命稻草刀补的意义是把刀具几何与磨损纳入控制,而不是用来“救回尺寸”。我常用的做法是:
- 刀具编号、刀补号、程序调用保持一致,最好形成车间统一命名规则(哪怕只是贴在机床旁的表格)。
- 首件尺寸偏差若较大,先停下来查:坐标是否错、刀号是否错、刀长是否录错、夹具是否松动、刀具是否装反或伸出过长。确认这些没问题,再考虑微调刀补。
- 只改一个变量:要么改刀补,要么改坐标,不要两边一起动,否则你不知道“到底改对了什么”。
对刀:别追求快,追求可复现新手最容易出现“这次对刀对、下次又不对”。根源常在可复现性:同样的对刀方式、同样的接触方式、同样的清洁状态。对刀前把刀尖、对刀面、工件基准面擦干净,这种小动作在精度上很值钱。
我带新人跑首件,通常不会让他一上来就全速全进给。数控机床操作真正的熟练,是把每一次“未知”变成“可验证”。
三个常用开跑策略(按风险从低到高)- 空运行(不装刀/不切削):先验证路径与干涉,尤其是多刀、多工序、复杂夹具。
- 抬高Z向安全距离试走:保留程序路径逻辑,但把切削风险降下来。
- 降速、单段、手放在进给保持附近:不是紧张,是职业习惯。你能在异响、震动、切屑异常时第一时间按停。
你要学会听机床:声音、切屑、振纹都在提示- 声音尖锐、断续,常见于转速/进给不匹配或刀具钝化。
- 切屑发蓝、烟大,通常提示热量积累明显,冷却与参数需要调整。
- 表面振纹规律性强,可能是刚性不足、刀具伸出过长、夹紧不当或共振区间。这些不是“凭经验瞎猜”,而是把现象和可能原因建立对应关系,逐步排除。
我把新人最容易踩的坑列在这儿,你对照检查,会少很多返工。
误区一:把“改程序”当成第一选择尺寸不对就改程序,是最快把问题掩盖掉的办法。更稳的顺序是:测量是否可靠 → 装夹是否稳定 → 坐标是否正确 → 刀补/刀具是否正确 → 再考虑程序几何。
误区二:不做干涉验证,靠“应该没事”机床撞一次,轻则刀具夹头报废,重则主轴、丝杠、导轨都可能受影响,还会影响后续精度。干涉验证、空运行、单段并不丢人,丢人的是把设备当成“赌一把”。
误区三:记录缺失,导致同样的问题反复发生我要求新人至少留三类记录:
- 本次使用的坐标系号、零点建立方式
- 刀具清单(刀号、规格、伸出量、是否新刀)
- 首件关键尺寸与对应刀补调整量这会让你下一次做同类件时更像“复用能力”,而不是重新摸索。
如果你所在车间需要把安全与操作流程制度化,可以参考权威机构对机床安全与操作的框架性要求,再结合现场做成可执行的SOP。
- 机床安全与风险控制方面,ISO 对机床安全的通用要求与风险评估方法有明确框架(来源网站:ISO.org)。
- 职业安全健康管理体系可用于车间层面的管理闭环,例如培训、记录、持续改进(来源网站:ISO.org)。
- 在中国境内,国家标准信息可通过国家标准全文公开系统查询与对照执行(来源网站:openstd.samr.gov.cn)。
我不在这里硬塞标准条文,因为不同机型、工艺、工件差异很大。但你至少要建立一个意识:数控机床操作的“靠谱”,不是靠胆子大,而是靠流程能复现、变量可追溯、风险被提前压住。
你如果愿意把你加工的类型(车/铣/加工中心)、材料、常做尺寸精度范围、机床系统(FANUC/西门子等)发我,我可以按你的场景把“首件检查点”和“最容易错的变量”再收敛成一张更贴近现场的清单。