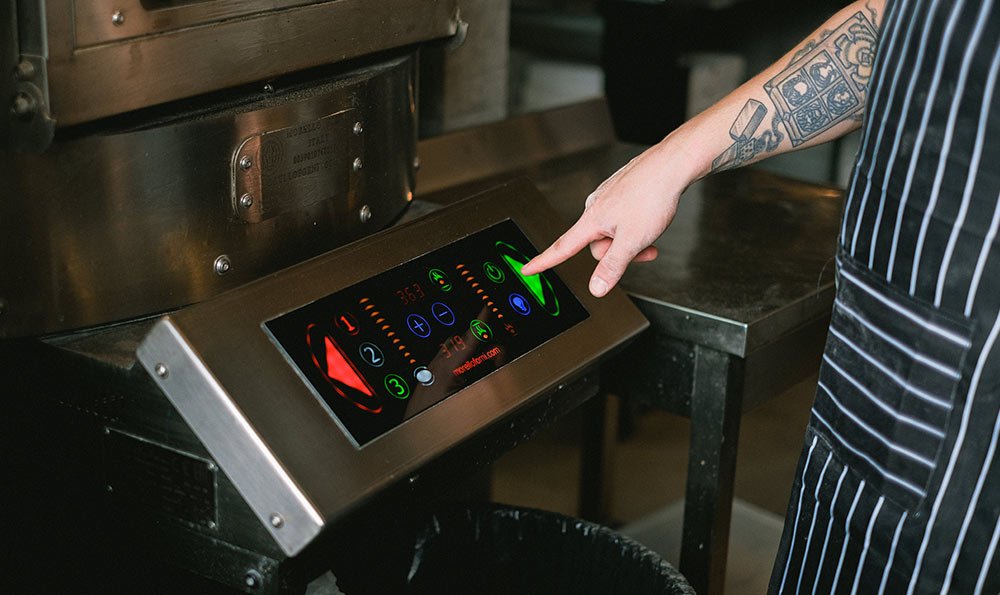
2026年的这个春季,我在测试厅里盯着一台新上的5000kN伺服液压机电复合压力机,耳边没有传统液压站那种“呼呼”噪音,只有油泵轻微的低频声和电机的细微啸叫。那一刻,我突然意识到:很多人嘴里的“液压机”与“电动伺服压力机”,在生产线上早就悄悄长成了一个新物种——液压机电系统。
我叫郝澜驰,在一家做成形装备和试验装备的公司里做结构与系统集成工程师,主要和液压机、电动伺服、控制系统打交道。十多年跑现场、写方案、背锅,也看着不少厂因为选型失误多花了很多冤枉钱。
很多管理层会说:“我们厂又不是造火箭,传统液压机不也干了几十年?”站在测试大厅和生产线的交界处看,其实节奏已经明显变了。
2026年,国内做伺服液压机、电伺服压力机和机电一体压装设备的厂商数量,比三年前多了将近一倍。业内几家第三方咨询机构给的综合统计显示,在汽车冲压与精密压装领域,新建和改造产线中采用“液压+电机+伺服控制”的机电一体化方案,占比已经接近40%—45%,在新能源汽车零部件厂里甚至逼近60%。不完全统计的好处是,它没那么好看,但更接近现场感受。
换句话说,液压机电化,这件事正在悄悄变成一种“默认方案”:
- 厂房噪声管理越来越严,传统液压站24小时轰鸣被投诉
- 工件要求追溯力—位移曲线、每件留档,纯机械或老液压机做不到
- 人力成本上升,现场需要更少的手工调试、更少“靠师傅经验”
在这样的环境下,液压机电系统不只是“新设备”,更多是产线节奏的调整:
- 产线从“师傅盯着机器”变成“机器自检+数据回传”
- 设备从“按吨位买”变成“看工艺曲线、看节拍、看能耗”
- 维护从“出问题再修”转向“系统提前报警、按计划停机”
站在工程师角度,我不会说这是一条只赚不亏的路,但它确实在改变许多厂的生产边界。
聊到技术,有些同事喜欢堆参数。我更希望你看到的是,这些参数和你手里的订单、良率、实际电费之间的关系。
- 承载与精度:不是吨位越大越“牛”很多老板第一句问:“你这台液压机电能做到多少吨?”在2026年主流国产设备里:
- 冲压类大吨位伺服液压机常见范围在1000kN—30000kN
- 精密压装用伺服液压/伺服电缸设备多在50kN—500kN
- 位移控制精度常见±0.01mm—±0.02mm
- 压力闭环控制精度大致在设定值的±0.5%—±1%
如果你做的是精密压装(如电机定子压装、电池托盘密封圈压装),吨位并不是核心指标,更关键的是:
- 低速稳定性如何?在0.01—5mm/s的范围内动作有没有顿挫
- 力—位移曲线能不能稳定重复?同一批次曲线重合度怎样
- 有无“过冲”问题?会不会目标力一到就冲过一大截
大吨位冲压时,技术关注点又变成:
- 滑块同步精度,尤其是四柱大台面
- 行程末端速度控制,避免模具边角受冲击
- 液压系统的温升和长期稳定性
在今年我们给一家大型零部件厂改造线时,同一工位换上伺服液压机电后,压装力控制波动从±3%压缩到约±1%,实际返修率降了约30%。这是车间负责人拉着我说的,不是销售PPT里的漂亮数字。
- 能耗与噪声:账单和员工情绪都能看出来过去一年,我们参与的几个项目里,客户最直观的感受往往是能耗和噪声变化。2026年一些行业报告给到的区间数据大致是:
- 伺服液压机电相对传统定量泵液压机,综合工况下节能幅度在30%—60%
- 车间噪声从原来的85dB左右降到75dB甚至更低
节能幅度和工况关系很大:
- 频繁启停、节拍要求高的工位,液压机电优势非常明显
- 长时间高压保压的工况,节能优势会被放大
- 如果你的工序是“一压到底,立刻回程”,节能比例会低一些
有个做铝合金结构件的客户,用的是16台200吨级设备,改造后一年节省电费大约25万—35万元,这个区间和他们电价、开机小时数有关,但足够说服财务部门。而车间噪声降低带来的,是员工换班时那一句“这里现在没以前那么吵了”,这种话听上去不技术,却很真实。
- 稳定性与维修:藏在“停机损失”里的成本很多人看设备价格时,会忽略“停机的代价”。在一个给新能源车企配套的工厂,一条产线的小时产值在10万—20万元之间,某个关键压装工位突然停机,半天就可以抵掉你当初省下的几万元设备差价。
液压机电在稳定性上,更多是把问题“前置”:
- 压力、温度、振动、油液污染度等数据持续采集
- 控制系统可以发现趋势性异常,而不是坏了才报警
- 一些厂家已经把“健康评估”作为2026年标准版功能推给大客户
说得直白点,以前是“坏了找人”,现在是“系统告诉你快要坏了,抓紧安排换班检修”。
很多人问我:“到底什么情况下值得上液压机电?是不是只要有钱就上新的?”我一般会从三个角色去拆:老板、工艺工程师、设备工程师。
- 站在老板视角:算得清、看得见的地方更重要如果你负责投资决策,可以关注几个特别“现实”的点:
- 单件产品的能耗成本是否敏感?
- 良率提升1—2个百分点,对整体利润影响大不大?
- 客户有没有对压装曲线、过程可追溯的硬性要求?
- 环保、噪声等考核是否越来越严?
在2026年的订单合同里,“过程可追溯”已经出现在不少整车厂和头部供应商的协议中。没有完整的压装数据记录,有时候不仅是技术问题,还会变成交付风险。如果你所在的行业已经开始谈“过程数据”,液压机电通常会是一个更稳妥的选项。
- 站在工艺工程师视角:工艺窗口是不是越来越窄很多工艺工程师会悄悄吐槽:图纸要求越来越严,而设备还停留在“十年前水平”。在压装、冲压场景里,如果出现这些信号,说明你可能已经需要液压机电的能力:
- 对压装深度、残余高度有明确容差要求,且越来越严
- 客户要求保存每一件产品的力—位移曲线
- 模具更换频率高,需要灵活调整速度、力、行程等参数
- 某些产品批量小但要求高,传统设备调试成本过高
2026年不少项目里,我们会给工艺工程师开通一个“工艺参数版本管理”,每一种工艺方案都是一个版本,可以快速切换和回滚。液压机电平台天然更适合这种玩法。
- 站在设备工程师视角:维护能力和备件体系能不能跟上设备工程师往往是最清楚现场真相的人。如果你的团队:
- 对伺服驱动、总线通讯、PLC编程不排斥,甚至有一定基础
- 能接受从“修大泵大阀”转向“更多看参数、看曲线”
- 具备基础的工控网络管理能力
那么液压机电的门槛其实没有想象中那么高。反之,如果现场人员长期习惯“拍几下、换个接触器”的维修方式,又缺乏系统培训,那就需要更慎重,至少要把培训、售后响应时间、备件库存这些问题写进采购条款。
把话说得直一些,过去几年我看过的烂选型,绝大多数都栽在“想太多”和“想太少”的摇摆里。
- 过度追求“大吨位”,忽略设备刚性和控制能力有些企业买设备的逻辑很简单:“吨位大一点,总没坏处。”结果:
- 核心工序需要的是稳定的几千牛到几万牛控制,而设备在低负载区根本不好用
- 大吨位带来更高油量、更大油箱,能耗和维护成本都抬上去
- 结构刚性反而没有细致评估,出现压装过程的微小变形、对中问题
更稳妥的方法,是从工艺需求出发:
- 把工艺工程师提供的力—位移曲线拉出来看
- 结合材料波动、模具磨损预留合理裕量,而不是“一刀切翻三倍”
- 让供应商用实际设备或仿真报告给出“有效控制区间”的说明
- 追求“全伺服、全闭环”,却没有人真正用得起来现在的市场很喜欢把“伺服”两个字贴到所有零部件上:伺服泵、伺服阀、伺服电缸、伺服主轴。问题在于,控制系统和人往往跟不上。我见过某客户买了一台功能非常齐全的液压机电,具备:
- 多段速度控制
- 多段压力/位置切换
- 自动工艺曲线生成
- 远程数据上传和报警
最后现场工人使用的模式是:
- 只用一个固定模式
- 曲线记录功能长期关闭,只留一条“上线调试时”的模板
- 任何异常都用“重启”来解决
这种情况下,你其实可以在选型时明确:哪些功能是近期能用得上的,哪些只是预留接口,不必一口气上所有“高级功能”,否则只是徒增复杂度。
- 迷信“大品牌”,却忽略本地服务和耗材成本品牌确实重要,但服务能力往往更关键。2026年,一台大型伺服液压机电的控制系统,可能由PLC、运动控制器、工业PC等组合而成,不同品牌之间的适配程度、工程师熟悉程度差异都很大。
你需要关注的,不只是LOGO,而是:
- 本地有多少熟悉这一品牌系统的第三方工程师
- 核心部件的交货周期多长(伺服驱动器、比例阀、主控制板)
- 常用备件的价格是否合理
- 供应商是否愿意把关键参数、工程文件分享到一定程度,避免“完全被他锁死”
在我们公司内部评审项目时,会专门打一个分,是“可替代性得分”。分数高,说明未来更换供应商或第三方接手维护的难度较低,这一点往往比当下那一点点价格差更重要。
宣传册里展示的案例,很少提到中途遇到的麻烦。身在系统集成一端,我更愿意把一些真实的反馈说给你听。
案例一:改造项目的“时间黑洞”华东某新能源零部件厂,2026年初决定把一条旧线上的6台传统液压机改造为液压机电系统。方案看上去很完美:
- 预计停线时间10天
- 能耗预计下降约40%
- 压装数据实现全流程追溯
实际情况:
- 停线时间变成了接近18天
- 现场工装与新系统的干涉问题反复调整
- 设备、MES、上位机三方通讯调试占去大量时间
好的一面是:系统稳定后,能耗下降和数据追溯基本达到预期,良率提升约2个百分点。但他们的设备工程师跟我说,以后遇到类似项目,他会更早介入产线规划阶段,而不是“设备选完了才通知你来接锅”。
案例二:新建产线的“数据焦虑”华南某精密压铸厂,在2026年新建了一条电机壳体生产线,全线液压机电化,压装工位全部带力—位移记录。三个月后,工艺团队反而陷入了“数据焦虑”:
- 每天上万条曲线数据,没人有精力做细致分析
- 只保留“合格/不合格”标识,又觉得浪费了这套系统
后面我们给他们做了一个小改动:
- 在设备端预设几个“典型曲线模型”,只存储异常外形的曲线
- 结合简单的统计分析,让工程师只关注偏离明显的产品批次
液压机电系统才真正变成生产决策的一部分,而不是一个“很贵的记录仪”。
从这些案例里我更深的体会是:技术能力是一块砖,怎么用它盖房子,决定了它的价值。
写到这里,可能你已经隐约有自己的判断。站在一个每天都要接触设备、工艺、采购、售后的人角度,我更愿意用几句不那么“官方”的话收个尾。
避免“被动升级”等到客户在合同里写上“必须提供完整压装曲线、工艺追溯系统”那一天,你的选型空间已经被压缩得很小。提前一两年规划液压机电升级,有时候不是追热点,而是给自己留下谈判和调整余地。
别把“上新设备”当成万能解药液压机电能帮你提升能耗、良率、数据能力,却也会带来学习成本和系统复杂度。只有当工艺、人员、管理愿意一起动起来时,它才真正好用。
把供应商当合作伙伴,而不是简单的“买卖双方”在技术方案、选型、调试阶段,你愿意多说一点真实需求,他们愿意多暴露一点限制和难点,合作往往走得更长。很多看似“技术问题”的根源,其实是早期沟通没到位。
留一点余量给未来2026年的控制器、传感器、液压元件更新节奏并不比消费电子慢太多。在预算可接受范围内,为通讯接口、扩展点数、数据处理能力留点空间,几乎不会让你后悔。
写这篇文章,不是想说服所有人都去上液压机电,而是希望你在做决定的时候,眼里不仅有那张报价单,还有车间的真实节奏、工艺的实际压力,以及未来几年可能面对的客户要求。
如果有一天,你站在自己的车间里,听着更安静的设备运转,看着屏幕上跳动的力—位移曲线,心里踏实了一些,那这台液压机电,大概就没有买错。