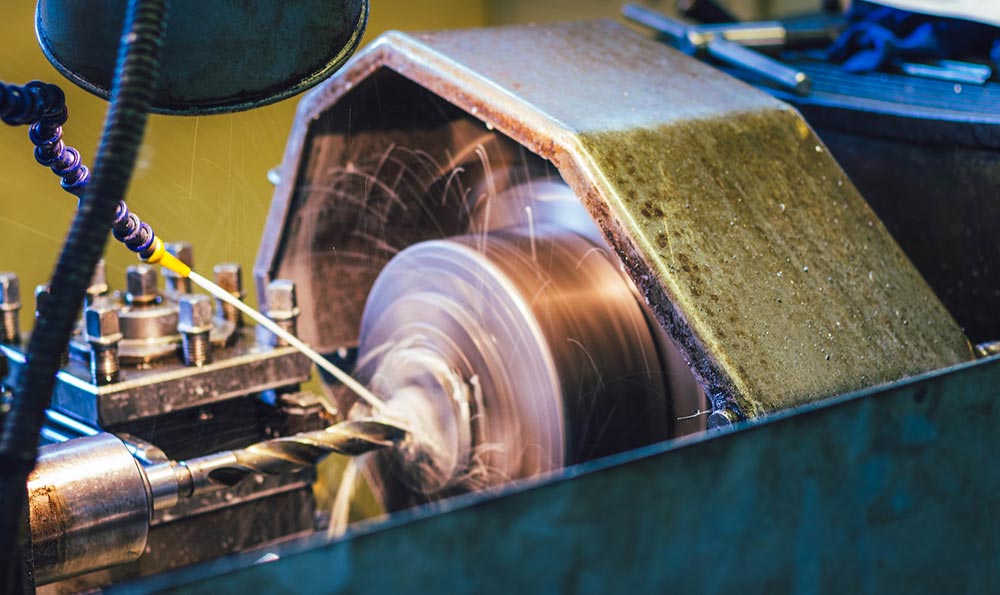
我是郝景川,在苏州昆山经营一家中小型五金加工厂,第11个年头。和你一样,我每天盯的不是玄学概念,而是良品率、交期、人工成本和客户抱怨率。三年前,我咬牙上了第一台数控全自动钻孔机床,当时很多同行觉得我“花冤枉钱”。这台设备已经让我们钻孔工序的人工成本降了38%,订单交付提前平均1.6天,客户返修率压到0.7%以下。
我写这篇,是想把我和同行、设备商、以及近两年展会上看到的数据和案例,拆开给你看:数控全自动钻孔机床到底值不值得上,什么场景适合,怎么选,怎么避免被销售“洗脑”。你可能正站在同一个十字路口。
很多人加我微信的第一句话就是:“景川,你那台数控全自动钻孔机床,型号多少?我要不要也搞一台?”
这问题本身就有点危险。设备适不适合,跟你现在的生意结构,关系比跟我用的是哪一台更大。
我会反问三件事:
- 你工厂里,孔加工在工时里占多少比例?
- 你现在的订单,是大批量重复款,还是天天改图纸的小单?
- 你的人力结构,是容易招到熟练工,还是现在普工都难找?
行业里有个大概的分界线:如果钻孔相关工时占到整厂工时的25%以上,而且以中大批量、重复订单为主,那数控全自动钻孔机床的性价比,往往会突然变得很可爱。
我认识的一家宁波汽配厂,2026年上半年把三台老式立钻替换成两台数控全自动钻孔机床,原来5个人的班组压成了3个人,年产能反而拉高了接近30%。原因很简单:原来工人要“拿件—对孔—钻—换件”,现在大部分时间是设备自己跑,他们只需要上下料和巡检。
如果你厂里钻孔只是零星工序,或者订单高度定制、孔位常变,立刻全替换成数控全自动,就很容易陷入一个尴尬处境:设备看起来很帅,但一年稼动率可能不到40%,摊到单件成本上,反而比手工贵。
我自己感触最深的,是用工这块。2026年,昆山这边熟练钻床工人的综合工资普遍在8000–10000元之间,而且流动特别大。每年一到节后返工季,我的心情和设备故障差不多——随时可能“停机”。
数控全自动钻孔机床不能解决所有人的问题,但它确实在两点上挺救命:
把“经验”固化到程序
以前,老工人对孔的垂直度、吃刀量都是靠手感,现在这些都变成程序参数和工艺文件。一个人走了,不会把经验一起打包带走。
降低对“手艺人”的依赖我们厂现在新招的员工,两周培训就能独立看护一台自动钻孔机床。对比以前,至少要跟师傅干三个月才敢让他单独上机。一个真实的数字:我们厂钻孔工位的人均培训周期,从平均63天拉到了19天。
对很多民营厂长来说,这背后不是“科技感”,而是生存感。你能感受到,明年你还招不招得到合适的人;设备是一次投入,只要不会瞎选,基本上五六年里心里是有安全感的。
很多宣传资料会把功能写得很好看:多轴联动、自动换刀、伺服控制、云监控……但你关心的一定是:这些功能怎么转成钱?
我把它拆成四笔账,你可以对照着自己的情况算一算:
节省人工的账拿一台中档的数控全自动钻孔机床做例子,设备投资假设在38万左右,标准班制2班倒,1台设备可覆盖原来2–3台普通钻床的产能。2026年华东地区,一线操作工合计成本(工资+社保+食宿摊销)普遍在每人每年9万–11万。如果你能通过这台设备少用2个人,按每人9万算,就是一年18万,2.1年左右回本。这是最“粗暴”的一笔账。
良品率和返修的账孔位精度、孔径稳定性、毛刺控制,都是钱。当前沿企业的统计数据:在批量零件上,数控全自动钻孔相比人工钻床,钻孔相关废品率平均能降低50%以上。比如我们给一家德国客户做铝件,单件毛利就几块钱,孔超差一次就是整批报废。上自动钻孔后,钻孔尺寸不良从原来的千分之3掉到千分之0.8以内。你不能说这笔钱立刻看得见,但它直接决定你能不能继续拿到这种海外订单。
交期和接单能力的账自动钻孔机床的能力基本是可预测的:每天能做多少孔、加工节拍多少秒,你心里有数。对接单有一个很隐性的好处——你敢接紧单。2026年上半年,我们接了一个新能源车企的急单,30000件法兰类零件,要求14天内交货。换在三年前,我是绝不会答应的,现在我们算过自动钻孔和加工中心的节拍,知道夜班加派一个人,刚好能打平交期,结果不仅完成了,还提前两天交货。从那以后,这个客户的订单占我们总产值的24%–28%之间。
车间管理的账自动化带来的一个意外收获,是数据。一台带有联网接口的数控全自动钻孔机床,会把停机、报警、加工节拍都记录下来。2026年很多设备已经支持和简单的看板系统对接,我们晚上在办公室就能看到当天每个班组的稼动率。这东西看起来有点“高大上”,但用一次你就知道它值不值:你能发现到底是程序优化空间大,还是员工空转太多,或者是夹具设计拖了后腿。
说实话,我刚开始看数控全自动钻孔机床时,也被各种参数绕晕过:主轴数、行程、X/Y/Z轴速度、伺服品牌、导轨形式……你可能也有同样的烦躁感。
我现在会更笨一点,但更实用地看这几件事:
看样品加工出来的“细节”不要只看表面光不光,看三个东西:孔的位置偏差、孔口毛刺情况、孔的垂直度。尤其是毛刺,很多设备展厅里加工铝件看着都挺漂亮,一到你自己的材料(比如高强钢、不锈钢)就原形毕露。你完全可以在签合同前,要求对方用你自己的原材料做几批样件,把问题暴露在前面,而不是进厂后吵架。
看夹具和工艺是谁来负责很多厂只关注机床本身,其实钻孔工艺的一半问题出在夹具。有些设备商只卖设备,不愿深度参与工艺;也有一些会派技术员进厂帮你一起调工艺、改夹具。经验告诉我,愿意深入车间和你一起掉头发的供应商,通常比愿意给你打折的供应商更重要。
问售后响应时间,不要听漂亮话,看承诺条款2026年有不少机床厂都打“24小时响应”口号,听听可以,关键看合同里写没写清楚:多久必须到场?远程能解决的占比大概多少?是否有备料承诺?我们有一台机床的丝杠在生产高峰期坏过一次,对方48小时内没到场,每延误一天,我们光延期交货赔款就接近2万。后来换设备商时,我直接把响应时间写进合同,超时有违约金,对方反而特别重视。
不要被过度配置忽悠自动换刀、超高速主轴、多工位转台,这些配置听起来很爽,但不一定都适合你。比如你90%的产品都只用两三种钻头,复杂的刀库就是闲着。我自己现在的原则是:先把生产结构吃透,再去“对号入座”选功能,而不是被炫酷配置牵着走。
写到这里,我也不想把数控全自动钻孔机床写成万能钥匙。它有边界,而且挺明显的。
对单件、小批量、复杂异形件如果你的订单像艺术品,每一件都要现场调刀、试孔,那自动钻孔机床的编程时间、换夹具时间会把你折磨疯。在这种场景下,灵活的技工+普通钻床,可能反而更有优势。
对极端高精度孔圆度、粗糙度要求到极限,可能需要专门的镗孔或磨削工艺配合。数控全自动钻孔机床能把精度打到一个“主流制造业非常足够”的水平,但超精密领域还是有更专业的设备。
对工厂管理的要求自动化设备不是“丢进去就省心”,它很怕两种环境:杂乱和混乱。刀具管理混乱、程序版本没有控制、维护计划全凭“感觉”,这些都会吞掉你以为能省下来的钱。我在设备投入后的第一年,是被倒逼着建立刀具台账、程序管理流程、点检制度的。累是真累,不过过了这关,后面就越来越顺。
你可以把它理解为:这类设备很聪明,但是脾气也有点“娇气”,需要一个更有秩序的车间来配合。
我不认识屏幕那边的你,但我可以把我自己2024–2026这三年观察到的一些“选型分界线”分享给你,你可以一条条对照:
- 你的钻孔工序在整个工厂工时里的占比,超过了20%,而且未来有订单还会往上走
- 熟练钻床工越来越难招,人走了,产品良率就跟着一起波动
- 主要客户开始更频繁地提“交期、尺寸稳定性、可追溯性”等要求
- 你已经有了一些基本的工艺文档意识,而不是完全靠口头传授
- 你愿意为未来3–5年的稳定,承受今年一点点现金流压力
如果上面中招的内容越多,你越适合认真看一看数控全自动钻孔机床。
我并不建议一口气把传统钻床全换掉,比较稳妥的做法是:先用一台设备,把最标准、最稳定、批量最大的那一部分活“吃”下来。等你在生产节拍、工艺、保养、人员培训上都跑顺了,再考虑第二台、第三台。
很多时候,第一台设备不是在帮你省钱,而是在帮你建立一整套更现代的生产方式。等系统搭后续再扩展,就真的是“加一台就多一份利润”。
如果你看到这里,脑子里已经浮现了自己车间的那几条钻孔产线,那这台“数控全自动钻孔机床”已经不再是一串冷冰冰的字,而是一个很现实的选择题。哪怕你暂时还不打算采购,也可以先把上面那几笔账,拿你自己工厂的数据,算上一遍——那一刻,答案其实已经出来了。