hello大家好,我是本站的小编子芊,今天来给大家介绍一下数控旋压机床加工,旋压机设备的相关知识,希望能解决您的疑问,我们的知识点较多,篇幅较长,还希望您耐心阅读,如果有讲得不对的地方,您也可以向我们反馈,我们及时修正,如果能帮助到您,也请你收藏本站,谢谢您的支持!
数控旋压机床加工是一种高效、精确的加工方法,能够满足市场对旋压加工的需求。旋压机设备的应用广泛,可以用于金属、塑料等材料的加工,适用于各种行业。
数控旋压机床加工采用数控技术,具有高度的自动化程度。通过预先编程,机床可以自动完成旋压加工的整个过程,包括机器操作、刀具切削等。这种加工方式不仅提高了生产效率,还能够保证产品加工的精度和一致性。
数控旋压机床加工具有许多优势。它可以减少人力投入,提高生产效率。相比于传统的手工操作,数控旋压机床加工能够更快、更准确地完成加工任务。数控旋压机床加工可以减少废品率。由于加工过程由机床控制,因此可以减少人为因素对产品质量的影响。数控旋压机床加工还可以加工更复杂的形状和孔洞,提高产品的设计灵活性。
旋压机设备的应用十分广泛。在汽车制造、电子设备、建筑材料等行业中,旋压机设备被广泛应用于产品的制造和加工。旋压机设备能够对材料进行旋压加工,使其形成所需的形状和尺寸。这种加工方式不仅能够提高产品的强度和耐用性,还能够提高产品的外观质量。
数控旋压机床加工是一种高效、精确的加工方法,能够满足市场的需求。通过使用旋压机设备,可以实现对材料的精确加工,提高产品的质量和生产效率。随着科技的进步和市场需求的不断变化,数控旋压机床加工和旋压机设备将继续发展壮大,为各行业带来更多的机遇和挑战。
数控旋压机床加工,旋压机设备

主要包括以下几类:
1、高速、精密数控车床,车削中心类及四轴以上联动的复合加工机床。主要满足航天、航空、仪器、仪表、电子信息和生物工程等产业的需要。
2、高速、高精度数控铣镗床及高速、高精度立卧式加工中心。主要满足汽车发动机缸体缸盖及航天航空、高新技术等行业大型复杂结构支架、壳体、箱体、轻金属材料零件和精密零件加工需求。
3、重型、超重型数控机床类:数控落地铣镗床、重型数控龙门镗铣床和龙门加工中心、重型数控卧式车床及立式车床,数控重型滚齿机等,该类产品满足能源、航天航空、军工、舰船主机制造、重型机械制造、大型模具加工、汽轮机缸体等行业零件加工需求。
4、数控磨床类:数控超精密磨床、高速高精度曲轴磨床和凸轮轴磨床、各类高精高速专用磨床等,满足精密超精密加工需求。
5、数控电加工机床类:大型精密数控电火花成形机床、数控低速走丝电火花切割机床、精密小孔电加工机床等,主要满足大型和精密模具加工、精密零件加工、锥孔或异型孔加工及航天、航空等行业的特殊需求。
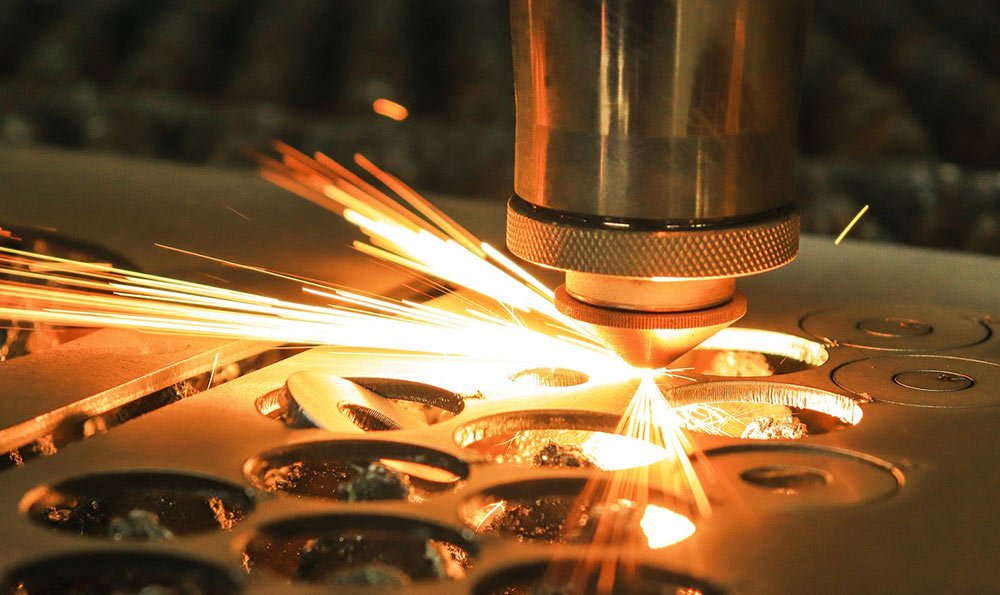
6、数控金属成形机床类(锻压设备):数控高速精密板材冲压设备、激光切割复合机、数控强力旋压机等,主要满足汽车、摩托车、电子信息产业、家电等行业板金批量高效生产需求及汽车轮毂及军工行业各种薄壁、高强度、高精度回转型零件加工需求。
7、数控专用机床及生产线:柔性加工自动生产线(FMS/FMC)及各种专用数控机床,该类生产线是针对汽车、家电等行业加工缸体、缸盖、变速箱箱体等及多品种变批量壳体、箱体类零件加工需求。
数控旋压机床加工流程

数德国和日本的好,发那科、三菱、西门子、徳玛吉、法格、马扎克、米可朗和森精机等质 量,都不错。机床的海关编码比较多,但都在84章节,具体的海关编码,最好给报关员评估一下。机床报关需要的资料很多,合同、产地证、PI、CCC、o证等都少不了。如果企业对报关这块,不熟悉,可以委托,路迪斯达供应链公 司,代 理报关,一天之内可以通关交货了。路迪斯达,有付汇、结汇以及物流仓储的 服务。还可以给企业代开信用证。
线切割机价格多少钱一台

截至2020年1月份,线切割价钱从2万-90万不等。1、慢走丝线切割:价格大概从40万人民币到90万人民币之间。
2、中走丝线切割:价格大概是从5万人民币到15万人民币之间,低于这个价格的根本不能被称之为中走丝。
3、快走丝线切割:宁波机32价格大概在2万人民币,泰州机价格普遍在2.5-3.5万人民币之间。
线切割机床机械部分是基础,其精度直接影响到机床的工作精度,也影响到电气性能的充分发挥。机械系统由机床床身、坐标工作台、运丝机构、线架机构、锥度机构、润滑系统等组成。
机床床身通常为箱式结构,是提供各部件的安装平台,而且与机床精度密切相关。坐标工作台通常由十字拖板、滚动导轨、丝杆运动副、齿轮传动机构等部分组成。
物理原理
自由正离子和电子在场中积累,很快形成一个被电离的导电通道。在这个阶段,两板间形成电流。导致粒子间发生无数次碰撞,形成一个等离子区,并很快升高到8000到12000度的高温,在两导体表面瞬间熔化一些材料。
由于电极和电介液的汽化,形成一个气泡,并且它的压力规则上升直到非常高。然后电流中断,温度突然降低,引起气泡内向爆炸,产生的动力把溶化的物质抛出弹坑,然后被腐蚀的材料在电介液中重新凝结成小的球体,并被电介液排走。
然后通过NC控制的监测和管控,伺服机构执行,使这种放电现象均匀一致。
参考资料来源:百度百科-电火花线切割
旋压机设备

旋压机是金属塑性成型机械,占用空间小,安装方便,不需要用地脚螺栓固定。主要结构为变速联轴传动,中心外延旋压。主要由动力变速系统,旋转压形系统,调节装置,定位装置及胎具构成,旋转压形系统包括旋压轮、成形轮、夹紧装置及减速部件。可以适用于厚度14毫米以内钢板的旋压,也适用于不锈钢、铝和其他金属的一次旋压成形。
数控旋压机床加工方法加产品用途
工艺用途分类
1、普通数控机床
普通数控机床一般指在加工工艺过程中的一个工序上实现数字控制的自动化机床,如数控铣床、数控车床、数控钻床、数控磨床与数控齿轮加工机床等。普通数控机床在自动化程度上还不够完善,刀具的更换与零件的装夹仍需人工来完成。
2、加工中心
加工中心是带有刀库和自动换刀装置的数控机床,它将数控铣床、数控镗床、数控钻床的功能组合在一起,零件在一次装夹后,可以将其大部分加工面进行铣削。
运动方式分类
1、点位控制数控机床
数控系统只控制刀具从一点到另一点的准确位置,而不控制运动轨迹,各坐标轴之间的运动是不相关的,在移动过程中不对工件进行加工。这类数控机床主要有数控钻床、数控坐标镗床、数控冲床等。
2、直线控制数控机床
数控系统除了控制点与点之间的准确位置外,还要保证两点间的移动轨迹为一直线,并且对移动速度也要进行控制,也称点位直线控制。这类数控机床主要有比较简单的数控车床、数控铣床、数控磨床等。单纯用于直线控制的数控机床已不多见。
3、轮廓控制数控机床
轮廓控制的特点是能够对两个或两个以上的运动坐标的位移和速度同时进行连续相关的控制,它不仅要控制机床移动部件的起点与终点坐标,而且要控制整个加工过程的每一点的速度、方向和位移量,也称为连续控制数控机床。这类数控机床主要有数控车床、数控铣床、数控线切割机床、加工中心等。
控制方式分类
1、开环控制数控机床
这类机床不带位置检测反馈装置,通常用步进电机作为执行机构。输入数据经过数控系统的运算,发出脉冲指令,使步进电机转过一个步距角,再通过机械传动机构转换为工作台的直线移动,移动部件的移动速度和位移量由输入脉冲的频率和脉冲个数所决定。
2、半闭环控制数控机床
在电机的端头或丝杠的端头安装检测元件,通过检测其转角来间接检测移动部件的位移,然后反馈到数控系统中。由于大部分机械传动环节未包括在系统闭环环路内,因此可获得较稳定的控制特性。其控制精度虽不如闭环控制数控机床,但调试比较方便,因而被广泛采用。
3、闭环控制数控机床
这类数控机床带有位置检测反馈装置,其位置检测反馈装置采用直线位移检测元件,直接安装在机床的移动部件上,将测量结果直接反馈到数控装置中,通过反馈可消除从电动机到机床移动部件整个机械传动链中的传动误差,最终实现精确定位。扩展资料数控机床诊断方法
1、直观法
利用感觉器官,注意发生故障时的各种现象,如故障时有无火花、亮光产生,有无异常响声、何处异常发热及有无焦煳味等。仔细观察可能发生故障的每块印制线路板的表面状况,有无烧毁和损伤痕迹,以进一步缩小检查范围,这是一种最基本、最常用的方法。
2、CNC 系统的自诊断功能
依靠CNC系统快速处理数据的能力,对出错部位进行多路、快速的信号采集和处理,然后由诊断程序进行逻辑分析判断,以确定系统是否存在故障,及时对故障进行定位。
现代CNC系统自诊断功能可以分为以下两类:
(1)开机自诊断开机自诊断是指从每次通电开始至进入正常的运行准备状态为止,系统内部的诊断程序自动执行对CPU、存储器、总线、I/O单元等模块、印制线路板、CRT 单元、光电阅读机及软盘驱动器等设备运行前的功能测试,确认系统的主要硬件是否可以正常工作。
(2)故障信息提示当机床运行中发生故障时,在CRT 显示器上会显示编号和内容。根据提示,查阅有关维修手册,确认引起故障的原因及排除方法。数控机床诊断功能提示的故障信息越丰富,越能给故障诊断带来方便。
3、数据和状态检查
CNC系统的自诊断不但能在CRT 显示器上显示故障报警信息,而且能以多页的“诊断地址”和“诊断数据”的形式提供机床参数和状态信息。
常见的数据和状态检查有参数检查和接口检查两种。
(1)参数检查数控机床的机床数据是经过一系列试验和调整而获得的重要参数,是机床正常运行的保证。这些数据包括增益、加速度、轮廓监控允差、反向间隙补偿值和丝杠螺距补偿值等。当受到外部干扰时,会使数据丢失或发生混乱,机床不能正常工作。
(2)接口检查CNC系统与机床之间的输入/输出接口信号包括CNC 系统与PLC、PLC 与机床之间接口输入/输出信号。数控系统的输入/输出接口诊断能将所有开关量信号的状态显示在CRT 显示器上,用“1”或“0”表示信号的有无,利用状态显示可以检查CNC系统是否已将信号输出到机床侧,机床侧的开关量等信号是否已输入到CNC 系统,从而可将故障定位在机床侧或是在CNC 系统。
4、报警指示灯显示故障
现代数控机床的CNC 系统内部,除了上述的自诊断功能和状态显示等“软件”报警外,还有许多“硬件”报警指示灯,它们分布在电源、伺服驱动和输入/输出等装置上,根据这些报警灯的指示可判断故障的原因。
5、备板置换法
利用备用的电路板来替换有故障疑点的模板,是一种快速而简便的判断故障原因的方法,常用于CNC 系统的功能模块,如CRT 模块、存储器模块等。备板置换前,应检查有关电路,以免由于短路而造成好板损坏。
还应检查试验板上的选择开关和跨接线是否与原模板一致,有些模板还要注意模板上电位器的调整。置换存储器板后,应根据系统的要求,对存储器进行初始化操作,否则系统仍不能正常工作。
6、交换法
在数控机床中,常有功能相同的模块或单元,将相同模块或单元互相交换,观察故障转移的情况,就能快速确定故障的部位。这种方法常用于伺服进给驱动装置的故障检查,也可用于CNC 系统内相同模块的互换。
7、敲击法
CNC 系统由各种电路板组成,每块电路板上会有很多焊点,任何虚焊或接触不良都可能出现故障。用绝缘物轻轻敲打有故障疑点的电路板、接插件或电器元件时,若故障出现,则故障很可能就在敲击的部位。
8、测量比较法
为检测方便,模块或单元上设有检测端子,利用万用表、示波器等仪器仪表,通过这些端子检测到的电平或波形,将正常值与故障时的值相比较,可以分析出故障的原因及故障的所在位置。由于数控机床具有综合性和复杂性的特点,引起故障的因素是多方面的。
上述故障诊断方法有时要几种同时应用,对故障进行综合分析,快速诊断出故障的部位,从而排除故障。有些故障现象是电气方面的,但引起的原因是机械方面的;反之,也可能故障现象是机械方面的,但引起的原因是电气方面的;或者二者兼而有之。对它的故障诊断往往不能单纯地归因于电气方面或机械方面,而必须加以综合,全方位地进行考虑。
参考资料百度百科-数控机床的分类介绍
以上是小编为大家整理的关于“数控旋压机床加工,旋压机设备”的具体内容,今天的分享到这里就结束啦,如果你还想要了解更多资讯,可以关注或收藏我们的网站,还有更多精彩内容在等你。