hello大家好,今天小编来为大家解答以下的问题,罗茨鼓风机压力表(罗茨鼓风机十大品牌),很多人还不知道,现在让我们一起来看看吧!
罗茨鼓风机是一种常见的工业设备,广泛应用于气体输送、压缩和通风等领域。作为物料输送和气体处理过程中的重要设备,罗茨鼓风机的质量和性能对于生产效率和产品质量有着重要影响。下面将为大家介绍罗茨鼓风机压力表和罗茨鼓风机十大品牌。

罗茨鼓风机压力表是一种用于测量鼓风机出口压力的仪表。它通常由压力传感器和显示仪表组成。压力传感器负责感知鼓风机的出口压力,并将压力信号转换为电信号,然后通过显示仪表显示出来。罗茨鼓风机压力表的准确度和可靠性对于控制鼓风机的运行状态和性能至关重要。
罗茨鼓风机市场上有许多知名的品牌,下面列举了罗茨鼓风机十大品牌。
1. 日立(Hitachi):作为全球知名的工程机械制造商,日立罗茨鼓风机以其高质量和可靠性在市场上享有盛誉。
2. 卡特彼勒(Caterpillar):卡特彼勒是全球领先的工程机械和设备制造商,其罗茨鼓风机以其高效能和耐用性而受到广泛认可。
3. 西门子(Siemens):西门子是一家德国知名企业,其罗茨鼓风机以其高品质、高效能和可靠性而受到客户的青睐。
4. 伊顿(Eaton):伊顿是一家全球领先的电力管理公司,其罗茨鼓风机以其卓越的性能和可靠性而备受好评。
5. 斯凯孚(SKF):斯凯孚是一家瑞典跨国工程公司,其罗茨鼓风机以其高精度和稳定性在市场上拥有一席之地。
6. 奥的斯(Atlas Copco):奥的斯是一家瑞典工程设备制造商,其罗茨鼓风机以其高效能和可靠性而备受赞誉。
7. 中车(CRRC):中车是中国最大的铁路装备制造商,其罗茨鼓风机以其高性能和可靠性而在市场上占据一席之地。
8. 沃尔沃(Volvo):沃尔沃是一家瑞典跨国汽车制造商,其罗茨鼓风机以其高品质和可靠性备受赞誉。
9. 德马吉(Demag):德马吉是一家德国工程机械和设备制造商,其罗茨鼓风机以其高效能和耐用性而受到市场的认可。
10. 克劳斯马菲压缩机(Kaeser):克劳斯马菲压缩机是一家德国专业压缩机制造商,其罗茨鼓风机以其高质量和可靠性备受好评。
这些罗茨鼓风机品牌在市场上都有着良好的口碑,无论是质量、性能还是服务都得到了广大用户的认可和信赖。无论在国内市场还是国际市场上,这些品牌都是罗茨鼓风机用户的首选。对于用户而言,选择一家可靠的品牌可以确保罗茨鼓风机的质量和性能,提高生产效率和产品质量,实现更好的经济效益。
罗茨鼓风机压力表(罗茨鼓风机十大品牌)

罗茨鼓风机无压力有以下可能:
1,首先确定电机接线是否正确,如果反了就会出现排风口变成进风口,一般出口会安装止回阀,此时负压升高,电流会过载;
2,罗茨鼓风机的压力是由后端出气阻力体现出来的,如果出风口如果是敞开的,此时压力表会无法显示压力,因为管道内不存在压力,压缩空气全部排空了,可以慢慢减小出口阀门,来观察压力表压力是否有上升,最大压力不要超过设备标注的压力,以免电机过载;
3,如果是鼓风机设备方向正常,输出压力达不到使用要求,电机已出现过载了,那么可以确定电机选小了,动力不足,需加在电机功率才能提升更高压力。锦工风机为您解答,如想了解更多技术问题可登陆锦工风机官网或致电咨询我们。
罗茨鼓风机压力表正常压力是多少
煤磨试题
1、袋收尘器防护措施有温度监控、气体分析仪、防静电、防爆阀。
2、蓄能器主要作用:减少阻尼震荡、保压。
3、我们公司煤磨机型号有 MPF1713 、MPF2116 MPF1713设计能力20t/h,MPF2116设计能力40t/h;料层在 60-100 mm,绝对不允许 空磨启动,如果磨内料层过低,应考虑采用磨内布料。
4、磨机在运行中振动值达 4mm 低报警,振动值 6 mm 磨机跳停;
5、稀油站低压压力小于0.12MPa备用泵开启,大于0.40MPa备用泵停止运行;
6、立磨兼有烘干、破碎 、粉磨、选粉、输送五项功能;
7、罗茨风机启动前出口挡板打开 ,离心风机启动前出口挡板关闭;
8、煤磨分离器(从下往上看)为逆时针方向,与磨盘旋向相同;
9、袋收尘清灰方式可以分为机械式和脉冲喷吹式;
10、风机挡板三对应有挡板开度与执行机构、执行机构与中控的对应、中控与挡板开度的对应 ;
11、三级巡检包括现场巡检 、中控巡检 、技术点检;
12、润滑油对减速机作用主要有润滑、降温两种;
13、循环负荷率是指选粉机的回粉量与成品量之比;
14、磨主机吐渣量过多与喷口环的旋风方向、风速有关;
15、为防止氮气蓄能器皮囊的破坏,液压张紧的工作压力与氮气的预充压力有 3:1 比例关系;
16、蓄能器主要利用刚性 、流阻性能来达到保压和缓冲磨辊冲击力的作用;
17、MPF1713煤磨机有两个密封风机,一个供磨辊,另一个供分离器 ;
18、三道锁风阀分三道,其各道阀主要作用,第一道截断物料,控制进料量和时间;第二道锁风不于物料接触;第三道 即起锁风又起卸料。
19、原煤自燃必须具备充沛的氧气、燃点两种条件;
20、三个张紧杆一方面是联接液压缸,另一方面是传递研磨压力。
21、通知现场根据升温曲线调整喷油量,使火焰活泼有力,无油滴落下;
22、MPF1713煤磨机入磨物料粒度≤30mm,入磨最大水份≤20%;
23、MPF1713煤磨机在启动前,磨内要升温预热,出口处温度缓慢升至65℃±5℃左右,持续0—1.5小时,[注:在冷磨时即磨停机大于24小时经升温1—1.5小时],热磨时不需要升温预热,开磨时出现温度缓慢上升;
25、磨机在正常操作中,可以通过调节分离器转速和磨内风速来调整出磨煤粉的细度;
26、用热风炉操作时,起动主排风机,保持入磨负压小于-100Pa,防止点火后火焰拉熄;
27、煤磨机的烘干热源来自窑头蓖冷机,温度在300—400℃左右,在任何情况下,入磨风温不得超过350℃;一般在250℃—300℃;
28、如遇突发性停窑,关闭仓上所有阀门,向仓内充氮气,当停窑超过24小时,应向煤粉仓内铺盖生料粉,用量在5吨左右;
29、煤磨张紧站系统不保压的表现及原因?
答:张紧站不保压表现为,电机频繁启动,压力波动大,油箱发热。 原因:(1)液压缸缸头密封或活塞杆密封损坏,造成泄漏;(2)蓄能器压力低或皮囊损坏及回形阀损坏;(3)张紧缸上直动溢流阀失灵,处于溢流状态。(4)液压站上先导式溢流阀失灵,处于溢流状态。
30、设备要保持清洁,做到“四无”“六不漏”,“四无”是指无积灰、无杂物、无松动、无油污;“六不漏”指不漏油、不漏水、不漏气、不漏电、不漏风、不漏灰。
31、一期煤磨张紧液压系统最大工作压力为11.5mPa,当升起磨辊时所需油压力为4.0mpa。
32、罗茨鼓风机的升压是鼓风机排气压力与进气压力之差,罗茨鼓风机压力表通常安装风机进气口、排气口以便对风机运行状况进行检测。罗茨鼓风机在排气管路上设置旁通支路,打开旁路阀门即可对 排气进行分流 ,从而减小流入系统的流量,旁路调节分为放空和打回流两种情况。
33、简述蓄能器的功用。:(1)作辅助动力源(2)保压和补充泄漏(3)缓和冲击,吸收压力脉动。
34、分析袋收尘脉冲阀不工作原因及排除方法。
答:原因可能为(1)电源断电或漏灰控制器失灵;(2)脉冲阀内有杂物;(3)电磁阀线圈烧坏;(4)压缩空气压力太低。
排除方法:(1)恢复供电,修理清灰控制器;(2)仔细清理脉冲阀;(3)更换电磁阀;(4)检查气路系统及压缩机,确保压力正常。
35、试分析袋收尘运行阻力大原因及排除方法。
答:原因可能(1)烟气结露粉尘糊袋子;(2)脉冲阀不工作;(3)脉冲阀工作时提升阀未并阀;(4)压缩空气压力太低;(5)一个或多个提升处于关闭状态。
排除方法:(1)堵塞漏风,提高烟气温度;(2)清理或更换;(3)检查提升阀或清灰控制器;(4)检查气路系统及空气压缩机;(5)检查提升阀或清灰控制器。
36、分析磨机差压过大原因。
答:(1)喂料控制装置故障,喂料过多;(2)磨盘部喷口环堵塞;(3)风量小或不稳定;(4)分离器转逆高。
37、煤磨密封风机有哪些作用?
答:(1)可以阻挡大块物料;(2)可以让主轴与密封之间有足够小的间隙来形成一定的密封风管压力,以避免脏物进入轴承。
38、煤磨张紧站的功能有哪些?
答:(1)为磨辊施加合适的碾磨压力,升起和落下磨辊。
39、分析煤磨张紧液压站油箱温度高的原因及处理。
答:原因:(1)液压缸密封损坏,造成不保压,使张紧站电机一直处于开启状态;(2)张紧站油泵压力上限设定值大于溢流阀调定压力,使油泵电机一直处于开启状态;(3)冷却水阀坏,造成冷却不及时。
处理方法:(1)检查出不保压的液压缸,择机更换液压缸总成或液压缸密封;(2)重新设定压力上限值使其小于溢流阀调定压力;(3)检查冷却水阀坏原因作出相应处理。
40、蓄能器的作用是什么?
答:短期大量供油;系统保压;应急能源;缓和冲击压力;吸收脉动压力。
41、煤磨溢流阀的主要作用是什么?
答:在定量泵节流调速系统中,用来保持液压泵出口压力恒定,并将多余的油溢回油箱起定压和溢流作用,在系统中起安全作用,对系统过载起保护作用。
42、换向阀在液压系统中起什么作用?
答:换向阀是利用阀芯和阀体之间的相对运动变换油液流动的方向,或者接通和关闭油路,从而改变液压系统的工作状态。
43、罗茨风机异音大的原因?
答:(1)同步齿轮和转子的位置失调;(2)轴承磨损严重(3)升压波动大(4)齿轮损伤(5)安全阀反复启动(6)逆止阀损坏
44、工艺流程简述:
进厂原煤由装运码头卸船机卸下,经3101皮带机由3104堆料机堆到堆场,并进行均化,然后由3107侧式取料机取出经3108皮带机,通过3111下料口下至3121皮带机,并由3110除铁器除铁后,送至3123皮带机,通过3124下料口进入3801原煤仓或通过2107侧臂取料机刮取原煤,再通过2119、2120、3121、3123,通过3124下料口进入3801原煤仓。
原煤仓的原煤,经过仓下棒形阀,再落到3(4)802定量给料机,由3(4)802三道锁风阀喂入3(4)804煤磨的磨盘上,并在转动的磨盘上由离心力作用向磨盘边缘运动,运动过程中受到磨辊压成为细粉。在边缘溢出,由篦冷机来的热风从喷口环处吹出,将溢出的细粉扬起,并进行烘干。细粉随热风带入立磨上部分离器处,由分离器分离,粗粉经落料斗落到磨盘上,细粉和废气进入3(4)832袋收尘器,由袋收尘收集下来的煤粉,经过3(4)818回转下料器由3(4)817螺旋输送机,经过3(4)817气动闸阀分别卸入3(4)820(2)窑头煤粉仓和3(4)820(1)分解炉煤粉仓中,再经3(4)827、3(4)825罗茨风机送风,由菲斯特秤计量被连续送入窑头燃烧器和分解炉中。为防止煤粉仓、袋收尘器发生火灾,本系统设置了充N2灭火装置,分别为煤粉仓和袋收尘器灭火。在袋收尘器、出磨风管和煤粉仓上都设置了防爆阀。
45、用热风炉操作时:
1)关闭冷却机的热风挡板;2)打开热风炉挡板,起动出口设备及综合控制柜;3)起动主排风机,保持入磨负压小于-100Pa,防止点火后火焰拉熄;4)通知现场点热风炉,调节热风炉油流量,保持磨出口温度超过65℃;
46、启动前的准备
1)通知现场巡检人员进行开机前的检查,确认系统内所的设备具备安全运行条件。
2)现场设备润滑的检查,减速机稀油站、液压系统油站的油量、油温是否合适,各润滑点是否加油,如油温过低需现场启动油泵及加热器进行循环加热,此项工作应在磨机起动前3小时进行;
3)现场设备内部有无杂物,无自燃现象,人孔门是否密封,设备周围是否有人工作,是否有异物影响设备运转,各设备处于完好状况;
47、报警值:
1)减速机振动>5mm/s;
2)减速机油站油位低于下限或高于上限报警油位;
3)减速机油站粗过滤器压差△P≥0.08Mpa;
4)减速机油站精过滤器压差△P≥0.05Mpa;
5)减速机油站油温<32℃;
6)减速机低压出口油压P<0.12Mpa时报警,同时备用泵电机启动;当油压P≥0.4Mpa时,备用泵停;当P>0.5Mpa时报警;
7)减速机内5个轴承温度之一T>60℃;
8)减速机液压站油温 T>55℃;
9)减速机换热器压差△P≥0.1Mpa;
10)张紧滤油器差压△P≥0.35Mpa;
11)液压站油位低报警;
12)磨辊轴承测温T>95℃;
13)三道锁风阀液压站滤油器压差△P≥0.35Mpa;
14)三道锁风阀液压站控制器油位低;
15)密封风机压力P<3500Pa;
48、跳停值:
1)减速机振动>10mm/s;
2)减速机稀油站油位下下限;
3)减速机稀油站低压出口油压<0.1Mpa;
4)减速机5个轴承温其中一个t>65℃;
5)张紧油站油位低于下下限;
6)张紧压力≤6Mpa;
7)三道锁风阀油站油位低于下下限;
8)分离器油温>65℃
9)磨辊轴承T>100℃
49、 煤磨正常操作参数
9.3.1、出口温度70℃±5(在分离器正常状况下);
9.3.2、入口负压—300±100Pa;
9.3.3、袋收尘压差在≤2500Pa;
9.3.4、断煤立即关闭热风,便于安全运行;
9.3.5、分离器速度85rpm±10rpm
9.3.6、入磨温度<350℃
9.3.7、出磨负压5000Pa±1000pa
9.3.8、磨机振动<2mm/s
名称
现 象
原 因
处 理 方 法
50磨
机
振
动
跳
停
振动值骤然变化≥10mm/s
1、喂料量过大
1、减小喂料量
2、磨内料层过厚
1、调整喂料量;2、调整风量;
3、调整液压站压力;4、调整分离器速度。
3、入磨物料粒径较大,有铁块等异物
1、减少喂料量;2、检查除铁器的除铁效果。
4、磨风量不稳过小
1、调整主风机挡板开度;2、稳定出磨气体温度。
5、喷口环堵
检查清理喷口环及刮料腔
6、张紧压力过高或过低
调整张紧压力
7、出磨温度骤然变化
注意入口气体温度变化,并检查入磨进风口积料情况,及时调整出磨温度,三道阀检查,入磨皮带检查,各挡板工作情况
8、导向板螺栓松或限位板螺栓松
紧
9、来料波动大或断料
保持下料顺畅
10、三个拉紧杆预充氮压力过高或不平衡
重新调整氮气囊的充氮压力
11、测振元件失灵
通知仪表人员检查修理
12、三道闸阀不动作或堵塞
现场清堵或检查三道闸阀液压站
51磨内差压过高
磨内压差持续超过正常值
1、入磨粒度过大,喂料量过大
调整喂料量
2、拉紧力低
调整液压站张紧压力
3、分离器转速高
降低分离器速度
4、系统排风不畅
通知现场检查系统管道及各挡板
5、入磨物料易磨性差
调整液压站压力,调整喂料量
52煤粉仓温度过高
煤粉仓温>70℃
1、自燃
停磨关闭煤粉仓进仓挡板和仓上部所有挡板,拉空煤粉仓,如有明火,停主排风机,充氮气,检查袋收尘滤袋
2、出磨温度高
3、袋收尘有自燃现象
53排渣异常
排渣量超过正常量的一倍以上
1、磨机过载,喂料量过多,导致料床超厚
减小喂料量
2、系统风量小
加大磨内风速,检查进风口积料
3、漏风
补焊
4、磨辊及磨盘衬板磨损严重
更换衬板
5、研磨压力过小
调整研磨压力
6、喷口环磨损过大
用盖板调整喷口环面积
54、煤磨:在工艺设计中已考虑到烧成系统的喂煤量有变化这一情况,可以通过调节3(4)802的转速来控制喂料量,使磨机产量与烧成用煤量基本同步,这样可以避免煤粉过剩或不足时引起的操作不稳定和危险。磨机的烘干热源来自窑头篦冷机,温度在300~400℃左右,由冷风阀3(4)808调节入磨风温,在任何情况下,入磨风温不得超过350℃;一般在250℃~300℃;运转时,应使磨出口气体温度保持在65℃∽75℃范围内。
55袋收尘器:袋收尘器在设备运行中灰斗的温度达到一定值时报警(70℃),应通知现场检查灰斗是否积煤粉和漏风,如有自燃应停主排风机,关闭主排风机挡板,从顶部和灰斗处喷入N2气体,等恢复正常将灰斗内自燃的煤粉排出煤粉仓。
56煤粉仓:煤粉仓装有压力传感器,能直观显示煤粉量的多少,在正常操作中应使煤粉保持一定值,可防止因煤粉贮存过多或不足而引起操作不正常。煤粉仓中煤粉的的温度应控制在70℃以下,应拉仓正常情况每周四白班1号磨拉仓一次,周五白班2号磨拉仓一次。
57充氮气,如遇突发性停窑,关闭仓上所有阀门,向仓内充氮气,当停窑超过24小时,应向煤粉仓内铺盖生料粉,用量在5吨左右;
58主要工艺设备技术参数
煤磨(3804、4804)
型号:MPF1713 生产能力:20t/h
磨盘直径:1713mm 磨盘转速:28.6rpm
电机型号:YMPS400-6 功率:355KW 电机转速:990r/min
10.2.2、煤磨袋收尘(3832、4832)
型号:FGM96-2×8cm 数量:16室 过滤面积1494 m2
进口温度<120℃ 处理风量:81000m2/h 过滤阻力:≤2000pa
进口含尘浓度: ≤500g/Nm3 出口含尘浓度:≤50mg/ Nm3
58、磨料磨损:是指硬的颗粒或硬的突出物在摩擦过程中引起材料脱落的现象。
59、筛余曲线:以筛余的百分数为纵坐标,以磨机长度为横坐标,将各取样断面上混合样的筛余百分数,对应取样断面在磨机长度方向的位置绘点,将点连成曲线即筛余曲线。
60、磨机运转率:是指生产过程中磨机的运转时间跟总时间的比。
61、选粉效率:是指选粉后成品中所含细粉量与喂入选粉机物料中细粉量之比。
62、循环负荷率:是指选粉机的回粉量与成品量之比。
63、预均化堆物原理:已破碎的矿物原料尽可能地以最多的相互平行和上下重叠的同厚度的料层堆成料堆,接着用专门设备重新取料。在取料时,设法垂直于料层的方向,尽可能同时切取所有料层,依次均取,取出的原料比堆放时均匀得多,达到预均化的效果。
64、均化效果:也称为均化效率,是指进入均化设施时物料中某成分的标准偏差与卸出均化化设施时物料中某成分的标准偏差之比。
煤水分。(4)现场人员准备完毕后,按下“准备检查”按钮,确认设备准备就绪。(5)通知代表人员对料位检测管路进行扫气和检查。
65、煤粉发生爆炸必须具备的四个条件是什么?
答:(1)可燃性物质高度分散。(2)气体可燃性物质的浓度在可爆炸极限之内。(3)可爆炸气体到达可爆的温度。(4)存在火源。
66、现场如何调整粗粉分离器来控制煤粉细度?
答:调整粗粉分离器主要是调其叶片的角度来达到目的,叶片角度的可调范围为0°-90°,角度调大则煤粉细度变粗,角度调小则煤粉细订变细。
67、电收尘灰斗温度高时如何操作?
答:①灰斗积灰但没有着火时可通知现场处理,适当减小喂煤量,减少排风。现场处理完毕恢复正常操作。②如果灰斗着火,立即紧急停车,将电收尘的前后阀板关闭,灰斗下绞刀反转,向内喷CO2灭火。68转子称开启,前提条件除将转换开关打至现场,还必须使远程联锁信号中控解和罗茨风机开启。中控开转称必须使罗茨风机开启 , 秤备妥,中控驱动条件满足才能使称开启。
69、皮带保护有跑偏,拉绳,打滑,堵料,撕裂,料流等。
70、80米堆取料机报警停机信号有16度夹角,21度夹角,电机过载,过滤网堵塞,悬臂上极限,二极跑偏,打滑等。
71、取料机料耙行走保护是左右极限限位保护和电机过载保护。
72、堆取料机控制方式有中控,机上自动,机上手动和机旁手动四种。
72、堆撩机是有堆料皮带,悬臂皮带,悬臂升降三部分组成的。
取料机是有刮板,耙车,大车行走三部分组成的。
73分离器强制润滑泵的主要作用是什么?立磨磨辊热电阻的作用是什么?
答:分离器强制润滑泵的主要作用是对分离器减速机齿轮进行润滑,降温。立磨磨辊热电阻的作用:检测磨辊轴承的温度,以防温度过高烧毁轴承。
74、袋收尘的工作原理是什么?
答:袋收尘的工作原理是含尘气体从收尘器进出风箱体中的进风口进入经斜隔板转向至灰斗,同时气流速度慢,由于惯性作用,气体中的粗颗粒粉尘落入灰斗;细小尘粒随气流折而向上进入过滤室,粉尘附着于滤袋的外表,由室顶的脉冲阀对各室滤袋轮流进行分室停风气箱脉冲清灰,净化后的气体透过滤袋进入上部清洁室,由各分室清洁室汇集经过风口,由收尘系统的主风机吸出而排入大气。
75、顶式侧取式堆取料机由堆料部分、取料部分和中心立柱组成。
76、刮板取料机由链板和取料机回转机构、卷扬组成。
77、刮板取料机的保护有仰角高位、仰角低位、仰角上极限、仰角下极限、断链保护、左侧防撞开关、右侧防撞开关、堵料开关、仰角高位,仰角上极限。
78、取料臂与堆料臂的极限夹角为53度和306度。
79、取料机与料传之间的4个角度控制开关,分别设置为0度、90度、180度,244度。
80、取料机的故障信号有取料机变频器故障、取料右侧撞物、取料机左侧撞物、取料臂下极限、取料机下极限、卷扬吊车故障、刮板中机过载、刮板断链、急停、溜槽堵塞,堆取料机极限夹角。
81、取料机大臂变副主要有吊车卷扬完成,他可以实现快、慢两种速度。
82、堆料机有皮带、悬臂加转、悬臂升降组成。
83、堆料机胶带保护装置主要有打滑、双向拉绳,跑偏开关。
84、堆取料机的故障信号有两种,一种是报警不停机的,分别是皮带一级跑偏、上部干油泵油位低、中位干油泵油低另一种报警停机是堆取机板限夹角、急停、拉绳、皮带电机过载、极限料锤触料、皮带二级偏,回转变频器故障。
85、堆料机前方的两个触料开关,分别是正常触料,极限触料。
86、YG250/80混匀堆取料的“Y”表示圆形料场堆取料机,G表示刮板式,250表示取料能力,80表示料场直径。
87、胶带机的驱动机温升不应大于40℃,最高油温不得大于65℃。
88、胶带机的胶带运行是否对中,跑偏不应大于50㎜,若出现胶带跑偏现象应及时分析跑偏原因进行纠偏处理。
89、MPF2116中速磨煤机起动技术数据中密封风机与一次风间压差应大于2000Pa,分离器出口温度大于55℃。
90、MPF2116中速磨煤机停机技术数据中液压站供油压力小于5MPa时,磨机跳停。
91、YG250/80堆取料刮板臂最大上仰角度为40℃ 最大俯角为-5.5℃。
92、堆料机悬臂与取料机刮板臂之间的相对角度为54度或306度时发出声光报警信号,并自动停机。
93、堆料臂架与料堆顶点距离小于约0.5米时停机。
94、堆料胶带机设有两级跑偏保护装置,1级跑偏发出故障报警信号,2级跑偏发出停机信号。
95、堆料机回转驱动减速装置中采用外设齿轮泵强制润滑,润滑泵供油后,回转驱动电机才能工作。
96、侧式取料机挡轮与钢轨之间的间隙为3-3.5㎜为宜.
97刮板轴承外壳温升不得大于40度,其最高温度不得超过80度,各处不得有泄露.
98、当侧取料机的输送链磨损后伸长程度达2%时,必须全部更换新链条。
99、侧式取料机由刮板取料系统,卷扬提升系统,臂架限位机构,链条润滑系统、机架部分,固定端梁,轨道系统,电缆坑装置,行走限位装置,导料槽,动力电缆卷盘及控制电缆盘等部分组成。
100、混匀堆场侧取控制方式有自动控制,手动控制,机旁控制。
罗茨鼓风机十大品牌

罗茨鼓风机十大品牌有:沈阳鼓风机、豪顿华工程、浙江上风高科、山东省章丘鼓风机、陕西鼓风机、浙江亿利达风机、上海科禄格、金通灵科技、南方风机、重庆通用工业。
1、沈阳鼓风机集团股份有限公司
始于1934年,较早的风机专业制造厂,具备设计制造大型国产化设备能力,专业从事研发/设计/制造风机和泵类系列产品。2、豪顿华工程有限公司
成立于1854年,从事设计、制造、销售空气和气体处理设备的大型集团企业,主要产品有工业风机/工艺气体压缩机/回转式热交换器,提供按需定制服务,以其高性能享誉全球。3、浙江上风高科专风实业股份有限公司
创办于1974年,风机制造商及集成服务商,从事研发/生产/销售大型通风设备的企业。4、山东省章丘鼓风机股份有限公司
始建于1968年,拥有丰富的风机设计/制造技术经验,集罗茨鼓风机/离心风机/工业泵/通风机/气力输送成套系统等机械产品研发/生产/加工/制造于一体的企业。5、陕西鼓风机(集团)有限公司
始于1968年,陕鼓集团旗下,专注于压缩机制造,分布式能源的系统解决方案商和服务商,专业设计制造透平机械的大型成套装备企业。6、浙江亿利达风机股份有限公司
创建于1994年,建筑通风机/工程风机制造商,旗下拥有Yilida/Wolter/富丽华/马尔等品牌。7、上海科禄格通风设备有限公司
创立于1985年新加坡,Soler&Palau集团旗下,在通风/空调行业享有较高声誉的品牌,专业从事通风设备研发制造的企业。8、金通灵科技集团股份有限公司
成立于1993年,国内知名的流体机械及压缩机工程技术解决方案提供商,集研发、制造于一体的技术密集型现代化装备制造服务型企业。9、南方风机股份有限公司
成立于1988年,华南地区大型的专业从事通风与空气处理系统设计和产品开发、制造与销售的企业,业务主要面向核电、地铁、隧道、大型工业民用建筑、能源工程等领域。10、重庆通用工业(集团)有限责任公司
始于1913年,以透平机械技术及产品为核心,主要设计、制造、销售工业风机/工业大型压缩机/冷水机组/风力发电叶片等产品。以上内容参考:百度百科-沈阳鼓风机集团股份有限公司
以上内容参考:百度百科-豪顿华工程有限公司
以上内容参考:百度百科-上风高科
以上内容参考:百度百科-山东省章丘鼓风机股份有限公司
以上内容参考:百度百科-陕西鼓风机(集团)有限公司
以上内容参考:百度百科-亿利达风机
以上内容参考:百度百科-上海科禄格通风设备有限公司
以上内容参考:官网-金通灵科技集团股份以上内容参考:百度百科-南方风机
以上内容参考:百度百科-重庆通用工业(集团)有限责任公司
罗茨鼓风机的工作原理
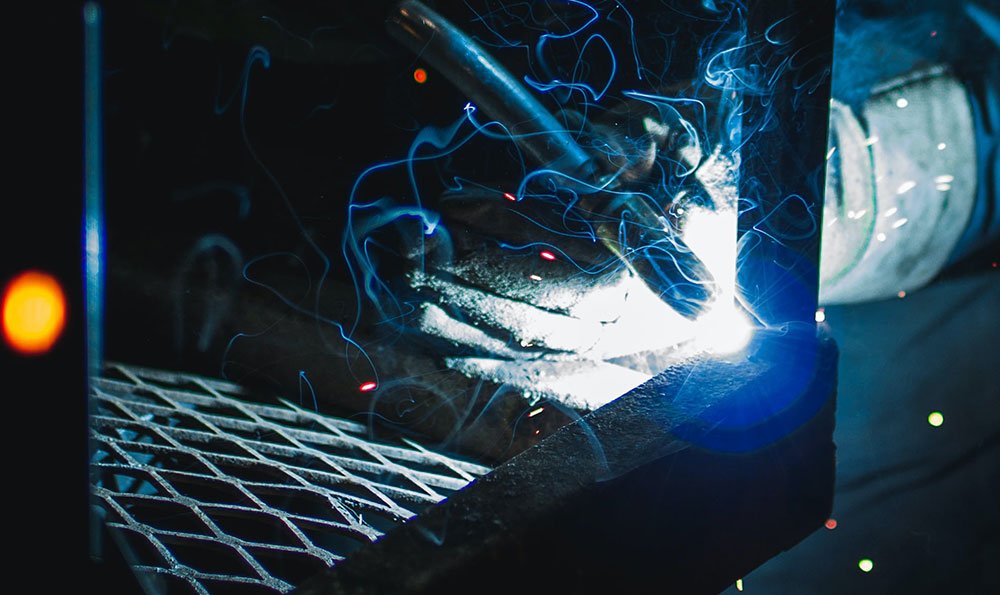
罗茨风机的工作原理:通过一对转子的‘啮合’(转子之间有间隙,又不相互接触)使进气口隔开,转子由一对同步齿轮传动,做反方向运动,将吸入的气体无内压缩的从吸气口推至排气口。气体到达排气口的瞬间,因排气侧高压气体的回流而被加压,从而完成气体输送。
罗茨风机属容积式风机,叶轮端面、风机前后端盖。原理是利用两个叶形转子在气缸内作相对运动来压缩和输送气体的回转压缩机。这种鼓风机结构简单,制造方便,广泛应用于水产养殖增氧、污水处理曝气、水泥输送,更适用于低压力场合的气体输送和加压系统,也可用作真空泵等。
罗茨鼓风机压力表里面有油
为了确保日常工作的顺利进行,我们在使用罗茨鼓风机之前一定要进行调试。很多人对罗茨鼓风机的调试都不太了解,其实罗茨鼓风机的调试可以分为:点动调试、空载运行调试、全压调试、全系统调试。下面就让罗茨鼓风机制造厂家--太仓龙铁机械给大家详细说明一下罗茨鼓风机的调试方法,具体如下:1、检查罗茨鼓风机安装是否紧固良好。2、检查罗茨鼓风机油箱是否注入风机规定机油加至油标位。3、检查罗茨鼓风机管路中的闸阀是否打开,并用手动盘车,感到轻松,打开空阀。软启动和变频启动方式则不需要放空阀。4、在无负荷状态下罗茨鼓风机接通电源,启动罗茨鼓风机核查电机运转方向。5、正式启动风机,进入空载运转,在空载运转前应把出口管道里的焊渣、杂质、飞尘清除干净,同时让风机在空载时吹清管道里的杂物飞尘。罗茨鼓风机开启后应检查润滑是否正常,检查有无异常响声及急剧发热现象,如有应该立即停机检查。6、罗茨鼓风机空载运转半小时至一小时,无异常情况开始加载。逐渐关闭放空闸阀使风机逐步进入系统,或者用变频调到正常工作状态,观察出口管道压力表不能超过额定压力。7、观察罗茨鼓风机电流表注意电流变化注意不能超过额定电流。注意罗茨鼓风机机体的温度及振动情况,有异常情况应立即停机检查。8、一切正常后关闭放空阀使罗茨鼓风机投入到系统满负荷运转。注意风机在满负荷运转中的机壳、油箱、排气等部位的温度,风机整体振动,电流是否稳定。9、罗茨鼓风机如果在满负荷运转一个小时后无异常情况则将设备安全投运。以上就是我们在使用罗茨鼓风机之前要完成的要求,如果想了解更多关于罗茨鼓风机的资讯,请继续关注太仓龙铁机械网站。
关于罗茨鼓风机压力表(罗茨鼓风机十大品牌)的问题分享到这里就结束啦,希望可以解决您的问题哈!