hello大家好,今天小编来为大家解答以下的问题,等离子切割机电路图讲解,永磁同步电机原理图讲解,很多人还不知道,现在让我们一起来看看吧!
等离子切割机电路图讲解,永磁同步电机原理图讲解
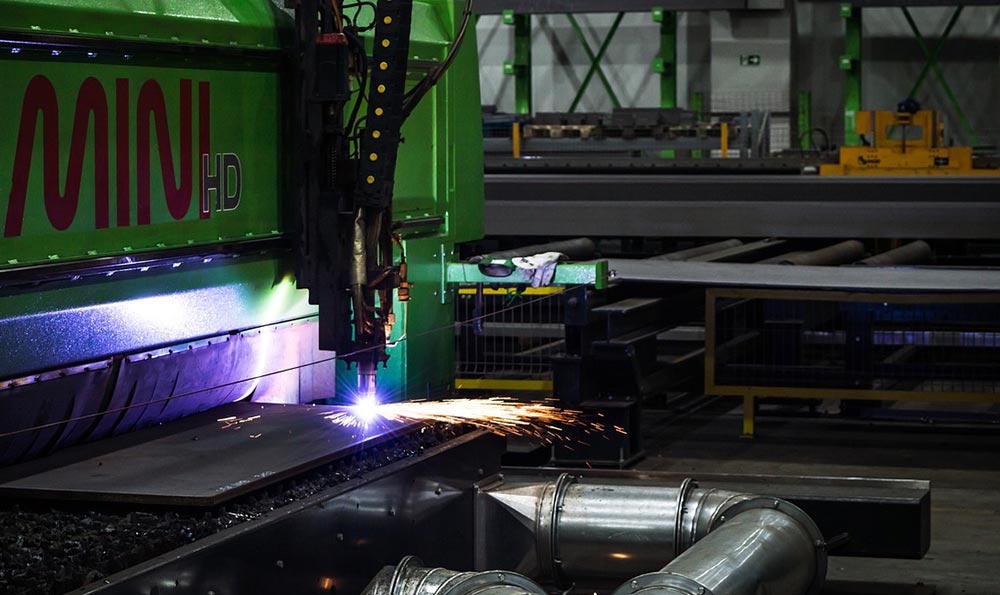
等离子切割机是一种广泛应用于金属加工领域的切割工具。它通过产生高温的等离子气体将金属材料进行切割。下面我们将对等离子切割机的电路图进行讲解。
等离子切割机的电路图主要包括以下几个部分:电源模块、控制模块、放电模块和切割枪。电源模块提供所需的电源电压,通常为直流高压。控制模块用于调节切割机的工作参数,如切割速度和切割深度等。放电模块负责产生等离子气体,并将其输送到切割枪上。切割枪则是与金属材料接触的部分,通过产生高温等离子气体将金属材料进行切割。
在工作过程中,电源模块将提供的电源电压通过控制模块进行调节,并送至放电模块。放电模块中的高频发生器将电源电压转换为高频电压,并通过放电管进行放电。当高频电压施加在放电管上时,气体被激发产生等离子气体。放电管的设计与材料是关键因素,需能承受高压和高频的工作环境,并具备良好的电子发射性能。
等离子气体产生后,通过输送管道将其输送到切割枪上。切割枪上的电极通过高频电压激活并维持等离子气体的稳定状态。当切割枪接触金属材料时,电极与金属之间产生电弧,将电能转化为热能,从而使金属材料发生熔化和切割。
除了等离子切割机,永磁同步电机是另一个重要的电动机种类。它具有高效、高功率密度和低噪音等优点,被广泛应用于电动车辆和工业机械等领域。下面我们将对永磁同步电机的原理图进行讲解。
永磁同步电机的原理图主要包括永磁体、定子线圈和转子线圈。永磁体通常由强磁性材料制成,产生一个固定的磁场。定子线圈由若干个线圈组成,通过外部电源供电。转子线圈则是通过转子上的传感器反馈的信号来调节电流。
在工作过程中,当定子线圈通电时,它们会产生一个旋转磁场。这个旋转磁场与永磁体的磁场相互作用,使得转子线圈中的电流发生变化。转子线圈的电流变化会引起转子上的磁场变化,从而产生转矩。利用这种转矩,永磁同步电机可以实现旋转运动。
永磁同步电机的运行速度是由供电频率和线圈的极数决定的。通过调节供电频率可以实现电机的调速功能。
通过以上对等离子切割机电路图和永磁同步电机原理图的讲解,我们可以更深入地了解它们的工作原理和结构。这些知识对于我们理解这些设备的工作原理和维护保养具有重要意义。
等离子切割机电路图讲解,永磁同步电机原理图讲解
等离子切割机的工作原理:
等离子是加热到极高温度并被高度电离的气体,它将电弧功率将转移到工件上,高热量使工件熔化并被吹掉,形成等离子弧切割的工作状态。
压缩空气进入割炬后由气室分配两路,即形成等离子气体及辅助气体。等离子气体弧起熔化金属作用,而辅助气体则冷却割炬的各个部件并吹掉已熔化的金属。切割电源包括主电路及控制电路两部分,电气原理:主电路包括接触器,高漏抗的三相电源变压器,三相桥式整流器,高频引弧线圈及保护元件等组成。由高漏抗引成陡将的电源外特性。控制电路通过割炬上的按钮开关来完成整个切割工艺过程:
预通气—主电路供电—高频引弧—切割过程—息弧—停止。
主电路的供电由接触器控制;气体的通短由电磁阀控制;由控制电路控制高频振荡器引燃电弧,并在电弧建立后使高频停止工作。
控制电路尚具备以下内部锁定功能:热控开关动作,停止工作。
等离子切割机原理讲解
等离子切割机原理:
等离子切割机的原理是等离子加热到极高温度并被高度电离的气体,它将电弧功率将转移到工件上,高热量使工件熔化并被吹掉。等离子切割机是借助等离子切割技术对金属材料进行加工的机械。
等离子弧切割机是借助等离子切割技术对金属材料进行加工的机械。等离子切割是利用高温等离子电弧的热量使工件切口处的金属部分或局部熔化(和蒸发),并借高速等离子的动量排除熔融金属以形成切口的一种加工方法。
电机控制电路图及讲解
电机正反转电路图:电路采用两个接触器,即正转接触器KM1和反转接触器KM2。当接触器KM1的三对主触头接通时,三相电源的相序按U―V―W接入电动机。当接触器KM1的三对主触头断开,接触器KM2的三对主触头接通时,三相电源的相序按W―V―U接入电动机,电动机就向相反方向转动。
1、正向启动过程:按下起动按钮SB2,接触器KM1线圈通电,与SB2并联的KM1的辅助常开触点闭合,以保证KMl线圈持续通电,串联在电动机回路中的KM1的主触点持续闭合,电动机连续正向运转。
2、停止过程:按下停止按钮SB1,接触器KMl线圈断电,与SB2并联的KM1的辅助触点断开,以保证KMl线圈持续失电,串联在电动机回路中的KMl的主触点持续断开,切断电动机定子电源,电动机停转。
3、反向起动过程:按下起动按钮SB3,接触器KM2线圈通电,与SB3并联的KM2的辅助常开触点闭合,以保证KM2线圈持续通电,串联在电动机回路中的KM2的主触点持续闭合,电动机连续反向运转。
永磁同步电机原理图讲解
永磁同步电机由两个关键部件组成,即一个多极化永磁转子和带有适当设计绕组的定子。在操作过程中,旋转的多极化永磁转子在转子与定子的气隙形成一个随时间变化的磁通。这个通量在定子绕组端子上产生交流电压,从而形成用于发电的基础。
在此处所讨论的永磁同步电机使用一个安装在铁磁芯上的环形永磁铁。内部永磁同步电机不在这里考虑。因磁铁嵌入到一个电镀的铁磁芯内是非常困难的,通过使用适当厚度的磁铁(500μm)以及在转子和定子铁芯的高性能磁材料,气隙可以做得非常大(300~500μm)而没有明显的性能损失,这使得定子绕组在气隙中占据一定的空间,从而大大简化了永磁同步电动机的制造。永磁同步电机矢量控制技术
矢量控制技术诞生于上世纪 70 年代初,永磁同步电机的矢量控制系统是参照直流电机的控制策略,利用坐标变换将采集到的电机三相定子电流、磁链等矢量按照转子磁链这一旋转矢量的方向分解成两个分量,一个沿着转子磁链方向,称为直轴励磁电流;另一个正交于转子磁链方向,称为交轴转矩电流。
根据不同的控制目标调节励磁电流和转矩电流,进而实现对速度和转矩的精确控制,使控制系统获得良好的稳态和动态响应特性。
等离子切割机电路图讲解

等离子机用户需准备物品:
1、规格2.5平以上的3芯电缆(3根火线,两两之间交流电压约380V,无正反向),长度为从车间到等离子电源(即华远焊机)。
2、接220V的插排一个,给等离子切割机供电。
3、外径10mm的塑料气管,从气泵到机床。气泵的电机不小于4KW。
4、办公室要有电脑,U盘,最好有打印机。新款等离子接线:
1、华远焊机后最粗的一根是电源线,接车间380V,无正反向;黄绿相间的是零线不需接。
2、接220V电源的插排一个,等离子机床配电箱引出的插座直接插电即可。
3、华远焊机前面板接“切割地线、引弧、气电分离”3个地方。接完效果如图:
4、华远焊机后面引出的“控制线"绿色插头,与配电箱引出的绿色插头对插即可。
5、把气泵过来的外径10mm的塑料气管,插到华远焊机后面的接气阀。
安装完成。老款等离子接线:
机床配电箱与华远焊机:
以华远63A焊机为例:华远63A焊机前面板的连接示意图:前面板除了“控制”插头不接,其余均找到对应的插头连接上。华远焊机后面板上有2根电缆。粗的1根是380V,接配电箱内接线端子左数1、2、3,如图:细的1根是4芯的信号线。红蓝是弧压正负输出,黄绿是起弧控制信号。把这4芯线上的绿插头,与配电箱内接线端子右数4个端子上的绿插头,直接对插即可。如图:备注:
1、老客户华远焊机后面细的1根电缆是2芯的信号线。这2根信号线接配电箱端子右数第3、4个,红线接红线,黑线接蓝线。华远焊机前面板上的“控制”插头出来的两根电缆线,接配电箱端子右数第1、2个,红线接黄线,黑线接绿线)
2、华远120A焊机的接法与63A焊机基本相同,唯一的不同是,120A焊机的后面板,除了1根接380V的三芯电缆外,旁边的插口接航空插头。接气
从气泵出来的压缩空气,接油水分离器,下进上出,再接华远焊机后面的减压阀即可。接电
车间过来三根火线一根零线,接配电箱的漏电保护器的上闸口,零线接N。
注意:零线一定不要虚接!一定不要自己单独过空气开关!华星数控切割机 使用注意事项1、切割机工作时,操作人员一定要随时注意切割机工作情况,工作过程中不要离开。如有急事,可暂停切割。
2、切割过程中,枪嘴高度应为3-5mm,高度不对应及时调整。板变薄或速度变慢枪嘴下降,反之则升高。枪嘴过低会造成割枪撞断,请特别小心!板厚有较大变化时要改变电流大小和切割速度。
3、切割过程中如遇紧急情况可迅速按下急停按钮。4、一定避免切割过程中割枪运动到铁板外的情况发生。如没把握,切割前可先空运行一次。
5、注意保护调高器,手动移动割枪时,请务必先把割枪抬高。放铁板或拿工件时,一定不要碰到割枪。割枪受到撞击会损坏。6、引弧时枪嘴距铁板过高时或割枪下无铁板试引弧,很容易造成割枪损坏。
7、每天上班前要先擦净各导轨上的灰尘,擦不掉的油垢,可用稀料擦洗,然后用沾有干净润滑油的布擦一遍导轨即可。还要把气泵和过滤器中的水放干净。
8、每周清理齿条一次,油垢过多时,可用毛刷醮上稀料刷洗,然后用沾用较多干净润滑油的布擦一遍齿条。9、切割过程中,不要裸眼直视等离子弧,必要时可戴墨镜或在割枪嘴旁加一小的遮光片。10、建议安装除尘装置,如仍有烟尘,工作人员应戴口罩。11、注意保护控制器的液晶屏,不用时要盖上防护板。12、检修时,一定要切断电源,以防触电或损坏切割机。
文章到此结束,如果本次分享的等离子切割机电路图讲解,永磁同步电机原理图讲解的问题解决了您的问题,那么我们由衷的感到高兴!