大家好,今天来为您分享离心风机安装规范(工业风扇安装)的一些知识,本文内容可能较长,请你耐心阅读,如果能碰巧解决您的问题,别忘了关注本站,您的支持是对我们的最大鼓励!
离心风机安装规范(工业风扇安装)
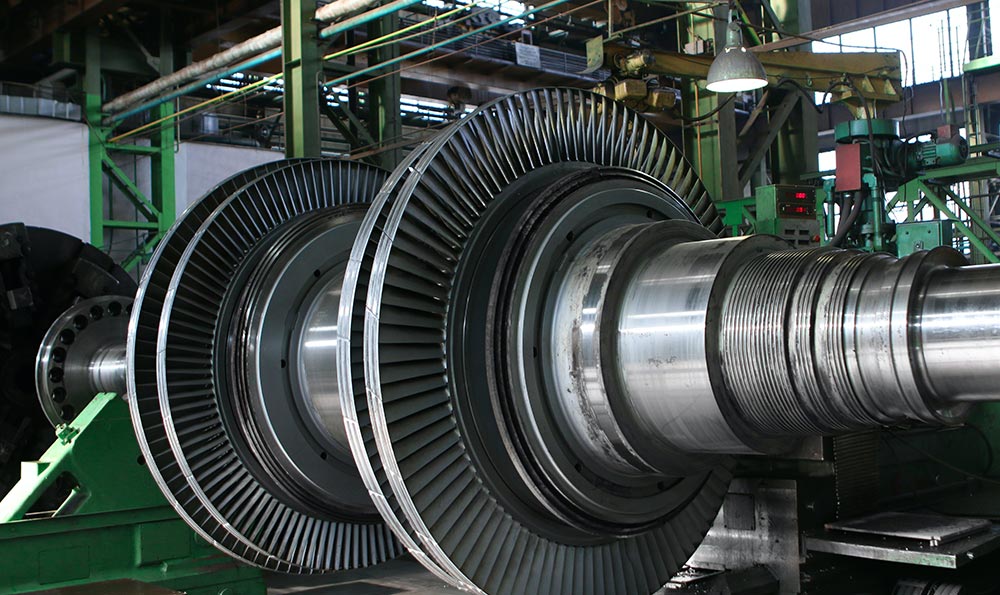
离心风机是工业生产中常见的一种设备,广泛应用于通风、换气、降温等工艺过程中。为了保证离心风机的正常运行和安全性,正确的安装是非常重要的。以下是离心风机安装的一些规范。
在选择离心风机安装位置时,应考虑风机的工作环境和工作条件。离心风机的安装位置应远离易燃易爆物品和腐蚀性气体,保持通风良好。应避免风机的震动和噪音对周围环境和设备的影响。
在安装离心风机之前,应检查风机的各项部件是否完好无损。特别是风机叶轮和轴承等关键部件,需要进行检查和清洁。确保零部件的准备工作完成后再进行安装。
在安装过程中,应注意离心风机与管道之间的密封。管道连接应牢固可靠,采用密封材料进行密封,以免出现漏风的情况。应保证管道的直线度和平直度,避免产生过多的阻力和压力损失。
在安装过程中,操作人员应了解风机的运行原理和工作要求,按照说明书进行正确的操作。注意检查电源电压和风机旋转方向是否一致,以免反向运转造成故障。在启动风机之前,还应进行测试和调试,确保风机能正常运行。
在离心风机安装完成后,还应进行定期的维护和保养工作。定期清洁和更换风机的滤网、油封和轴承等部件,保持风机的良好状态。及时排除故障和异常情况,确保风机的运行效果和寿命。
正确的离心风机安装是保证风机正常运行和延长使用寿命的重要措施。遵循安装规范和操作要求,确保安装质量,可以有效提高风机的工作效率,为工业生产提供良好的通风环境和条件。
离心风机安装规范(工业风扇安装)

国家标准---风机安装规范
第一章 一般规定
第二章 离心通风机
第三章 轴流通风机
第四章 罗茨式和叶氏式鼓风机
第五章 离心鼓风机和压缩机
第六章 试运转第一章 一般规定
第1条 本篇适用于离心通风机、离心鼓风机、离心压缩机、轴流通风机、罗茨式鼓风机和叶氏式鼓风机的安装。
第2条 本篇是风机(不包括辅助设备)安装工程的专业技术规定,安装工程的通用技术要求,应按本规范第一册《通用规定》的规定执行。
第3条 风机安装的基础、清单和防震装置应符合有关设计的要求。
第4条 风机的开箱检查应符合下列要求:
一、根据设备装箱清单,核对叶轮、机壳和其他部位(如地脚孔中心距、进、排气口法兰孔径和方位及中心距、轴的中心标高等)的主要安装尺寸是否与设计相符;
二、叶轮旋转方向应符合设备技术文件的规定;
三、进、排气口应有盖板严密遮盖,防止尘土和杂物进入;
四、检查风机外露部分各加工面的防锈情况,和转子是否发生明显的变形或严重锈蚀、碰伤等,如有上述情况应会同有关单位研究处理。
第5条 风机的搬运和吊装应符合下列要求:
一、整体安装的风机,搬运和吊装时的绳索,不得捆缚在转子 和机壳或轴承盖的吊环上;
二、现场组装的风机,?鞯睦Ω坎坏盟鹕嘶??砻婧妥?佑氤萋种崃蕉酥行目住⒅嵬叩耐屏γ婧屯屏ε痰亩嗣婊?撬?街蟹置娴牧?勇菟?住⒆?又峋焙椭岱獯??挥ψ魑?Ω坎课唬?
三、输送特殊介质的风机转子和机壳内涂有保护层,应严加保护,不得损伤;
四、不应将转子和齿轮轴直接放在地上滚动或移动。
第6条
风机的润滑、油冷却和密封系统的管路除应清洗干净和畅通外其受压部分均应作强度试验,试验压力如设备技术文件无规定时,用水压试验时试验压力应为最高工作压力的1.25~1.5倍,用气压试验时试验压力应为工作压力的1.05倍;现场配制的润滑、密封管路应进行除锈、清洗处理。
第7条
风机的进气管、排气管、阀件调节装置和气体加热成冷却装置油路系统管路等均应有单独的支撑并与基础或其他建筑物连接牢固;各管路与风机连接时法兰面应对中贴平,不应硬拉和别劲,风机机壳不应承受其他机件的重量,防止机壳变形。管路安装完毕后,应复测机组的不同轴度是否符合要求。
注:中、小型机组(如类似DA350-61机组)的油路系统管路可不设单独支援。
第8条 风机附属的自控设备的观测仪器、仪表的安装,应按设备技术文件的规定执行。
第9条 风机连接的管路需要切割或焊接时,不应使机壳发生变形,一般宜在管路与机壳脱开后进行。
第10条 风机的传动装置外露部分有护罩;风机的进气口或进气管路直通大气时应加装保护网或其他安全设施。第二章 离心通风机
第11条 离心通风机的拆卸、清洗和装配应符合下列要求:
一、将机壳和轴承箱拆开并将转子卸下清洗,但电动机直联传动的风机可不拆卸清洗;
二、轴承的冷却水管路应畅通并应对整个系统进行试压,试验压力如设备技术文件无规定时,一般不应低于4公斤力/厘米2。
三、清洗和检查调节机构,其转动应灵活。
第12条 整体机组的安装,应直接放置在基础上用成对斜垫铁找平。
第13条 现场组装的机组,底座上的切削加工面应妥善保护,不应有锈蚀或操作,底座放置在基础上时,应用成对斜垫铁找平。
第14条
轴承座与底座应紧密接合,纵向不水平度不应超过0.2/1000,用水平仪在主轴上测量,横向不水平底不应超过0.3/1000,用水平仪在轴承座的水平中分面上测量。
第15条
轴瓦研刮前应先将转子轴心线与机壳轴心线校正,同时调整叶轮与进气口间的间隙和主轴与机壳后侧板轴孔间的间隙,使其符合设备技术文件的规定。
第16条
主轴和轴瓦组装时,应按设备技术文件的规定进行检查。轴承盖与轴瓦间应保持0.03~0.04毫米的过盈(测量轴瓦的外径和轴承座的内径)。
第17条
机壳组装时,应以转子轴心线为基准找正机壳的位置并将叶轮进气口与机壳进气口间的轴向和径向间隙高速至设备技术文件规定的范围内,同时检查地脚螺栓是否紧固。其间隙值如设备技术文件无规定时,一般轴向间隙应为叶轮外径的1/100,,径向间隙应均匀分布,其数值应为叶轮外径的1.5/1000~3/1000(外径小者取大值)。调整时力求间隙值小一些,以提高风机效率。
第18条 离心通风机找正时,风机轴与电动机轴的不同轴度:径向定位移不应超过0.05毫米,倾斜不应超过0.2/1000。
第19条 滚动轴承装配的风机,两轴承架上轴承孔的不同轴度,可待转子装好后,以转动灵活为准。第三章 轴流通风机
第20条 轴流通风机的拆卸、清洗和装配除应按本篇第11条执行外,尚应符合下列要求:
一、应检查叶片根部是否损伤,紧固螺母是否松动;
二、立式机组应清洗变速箱、齿轮组或蜗轮蜗杆。
第21条 整体机组的安装应直接放置在基础上,用成对斜垫铁找平。
第22条 现场组装的机组,组装时应符合下列要求:
一、水平剖分机组应将主体风筒上部和转子拆下,并将主体风筒下部、轴承座和底座等在基础上组装后,用成对斜垫铁找平;
二、垂直剖分机组应将进气室安放在基础上,用成对斜垫铁找平,再安装轴承座,且轴承座与底平面应均匀接触,两轴承孔对公共轴线的不同轴度不应超0.05毫米;轴瓦研刮后,将主轴平放在轴瓦上,用划针固定在主轴轴头上,以进气室密封圈为基准测主轴和进气室的不同轴度,其值不应超过2毫米,然后依次装上叶轮、机壳、静子和扩压器;
三、立式机组的不水平度不应超过0.2/1000,用水平仪在轮毂上测量,传动轴与电动机轴的不同轴度,径向位移不应超过0.2/1000;
四、水平剖分和垂直剖分机组的风机轴与电动机轴的不同轴度,径向位移不应超过0.05毫米,倾斜步应超过0.2/1000;机组的纵向不水平度不应超过0.2/1000,横向不水平度不应超过0.3/1000(电站用轴流引风机按设备技术文件规定),用水平仪分别在主轴和轴承座的水平中分面上测量。
第23条
叶片校正时,应按设备技术文件的规定校正各叶片的角度,并锁紧固定叶片的螺母,如需将叶片自轮毂上卸下时,必须按打好的字头对号入座,防止位置错乱破坏转子平衡。如叶片损坏需更换时,在叶片更换后,必须锁紧螺母并符合设备技术文件规定的要求。
第24条 主轴和轴瓦组装时,应按设备技术文件的规定进行检查。
第25条
叶轮与主体风筒(或机壳)间的间隙应均匀分布并符合设备技术文件的规定,其对应两侧的半径间隙之差如无规定时可按表V-2.1的规定执行。
叶轮与主体风筒间的对应两侧半径间隙之差 表V-2.1
叶轮直径(毫米) ≤600 >600~1200 >1200~2000 >2000~3000 >3000~5000
>5000~8000 >8000
对应两侧半径间隙之差不应超 过(毫米) ±0.5 ±1 ±1.5 ±2 ±3.5 ±5 ±6.5
第26条
主体风筒上部接缝或进气室与机壳、静子之间的连接法兰以及前后风筒和扩压器的连接法兰均应对中贴平,接合严密。前、后风箱和扩压器等应与基础连接牢固,其重量不得加在主本风筒(或进气室)上,防止机体变形。第四章 罗茨式和叶氏式鼓风机
第27条 罗茨式和叶氏式鼓风机的清洗、拆卸和装配应符合下列要求:
一、清洗齿轮箱及其齿轮;
二、检查转子和机壳内部;
三、清洗润滑系统使其畅通、清洁。
第28条 转子与转子间(包括正、反两个方面)、转子与机壳间、转子与墙板间的间隙均应符合设备技术文件的规定。
第29条 风机应用成对斜垫铁找平,轴的纵向不水平度不应超过0.2/1000。第五章 离心鼓风机和压缩机
第30条 离心鼓风机和压缩机的清洗、拆卸和装配应符合下列要求:
一、各机件和附属设备均庆清洗干净,其接合面防锈油脂除去后,应涂以润滑层加以保护(特殊要求者例外);
二、机壳垂直中分面不应拆卸清洗(筒型结构的机器按设备技术文件的规定执行),扩压器、回流器和轴承箱等清洗时可不拆卸;
三、润滑系统、密封系统中的油泵、过滤器、油冷却器和安全阀等应拆卸清洗,除油冷却器外其斜均可不单独试压;
四、气体调节装置和气体冷却系统应拆洗干扰,其受压疗分一般可进行试压;如有特殊要求者,应按设备技术文件的规定进行严密性试验。
第31条 离心鼓风机和压缩机找平时,应符合下列要求:
一、直联机组找平时,纵向用水平仪在轴上测量,不水平度不应超过0.03/1000;横向用水平仪在机壳中分面上测量,不水平度不应超过0.1/1000;
二、有增速器的机组找平时,纵向用水平仪在轴颈上测量,不水平度不应超过0.02/1000;横向用水平仪在下机壳的水平中分面上测量(见图V-2.1),不水平度不应超过0.1/1000;整个机组的找正一般均以增速器为基准进行。
第32条 底座或整体机组安装时应符合下列要求:
一、按机组的大小选用成对斜垫铁,对转速超过3000转/分的机组,各块垫铁之间、垫铁与基础、底座之间的接触面积均不应小于接合面的70%,局部间隙不应大于0.05毫米;
二、每组垫铁选配后应成组放好,并作出标记防止错乱;
三、底座如为数块组成者,应按设备技术文件的规定核对机壳和轴承座等地脚螺栓的位置是否相符;
四、底座上导向键(水平平键或垂直平键)与机体间的间隙应均匀,并符合设备技术文件的规定。如无规定时,健在装配的键槽内的过盈应为0.01~0.02毫米;在对应可滑动的键槽内两侧间隙的部属C1+C2应为0.04~0.08毫米,顶间隙c应为0.5~1.0毫米,埋头螺钉低于健a
为0.3~0.5毫米(见图V-2.2)。
第33条 轴承座和下机壳装在底座上时,应符合下列要求:
一、轴承座与下机壳为整体的机组,应将机体的下半部装在底座上,同时以轴承孔为基准,找平(有增速器的机组一般以增速器为基准进行上述工作);
二、轴承座与下机壳不是一体的机组,轴承座应先装在底座上,同时以轴承孔为基准找平,校正下机壳与主轴轴心线的不同轴度(有增速器的机组,一般以增速器为基准进行上述工作);
三、有导向键的轴承座或下机壳上的锚爪与底座相连接的螺栓应正确固定,螺栓与螺孔间的间隙和螺母与机座间的间隙,应符合设备技术文件的规定,无规定时,螺母与机座间的间隙c一般可以为0.03~0.06毫米(见图V-2.3)。
四、轴承座与底座间,或下机壳的锚爪、轴承座与底座间,应紧密贴合,未拧紧螺栓前用塞尺检查其局部间隙、对转速不高于3000转/分的机组不大于0.05毫米,高于3000转/分的机组不应大于0.04毫米。
注:机座指轴承或下机壳的锚爪。
第34条 增速器底面与底座应紧密贴合,未拧紧螺栓前用塞尺检查其局部间隙不应大于0.04毫米。
第35条
轴瓦与轴颈的接触弧面、顶间隙、侧间隙均应符合设备技术文件的规定。如某项指标不符合,允许进行修、刮,但修、刮轴瓦时,应注意校正转子与机壳密封装置的不同轴度,并使转子与密封装置间的间隙符合设备技术文件的规定(可倾瓦轴应符合设备技术文件的规定)。
第36条 转子各部位(主轴、叶轮、平衡盘、推力盘和联轴器等)的轴向和径向跳支均不应超过设备技术文件的规定。
第37条 上、下机壳的接合面应紧密,未拧紧螺栓前,局部间隙允许值应符合设备技术文件的规定。无规定时,应符合下列要求:
一、工作压力低于或等于10公斤力/厘米2者,间隙不应大于0.12毫米(烧结鼓风机例外);工作压力高于10公斤力/厘米2者,间隙不应大于0.08毫米;
二、连接螺栓不应碰伤,接合面间如有密封填料或涂料,应按设备技术文件的规定均匀地填上或涂上。
第38条 增速器组装时,应符合下列要求(行星齿轮增速器按设备技术文件的规定执行):
一、轴瓦的各部间隙(顶隙、侧隙等)、接触弧面和单位面积内的触点数,应符合设备技术文件的规定,必要时应进行刮研;
二、齿轮组轴间的中心中距、不平行度、齿侧间隙和接触班点应符合设备技术文件的规定;
三、齿轮箱的上、下壳体接合面应紧密,未拧紧螺栓前其局部间隙不应大于0.06毫米,连接螺栓不应碰伤。
第39条
所有上瓦背与轴承盖(或压盖)的过盈值以及下瓦背和轴承孔的接触面均应符合设备技术文件的规定,无规定时,过盈值一般为0.03~0.07毫米,接触面一般不应小于75%。
第40条 电动机、汽轮机、燃气轮机与增速器、鼓风机、压缩机连接时,共不同轴度应符合设备技术文件的规定。第六章 试运转
第41条
风机试运转应分两步,第一步机械性能试运转;第二步设计负荷试运转。一般均应以空气为压缩介质,风机的设计工作介质的比重小于空气时,应计算以空气进行试运转时所需的功率和压缩后的温升是否影响正常运转,如有影响,必须用规定的介质进行设计负荷试运转。 第42条 风机试运转前,应符合下列要求:
一、润滑油的名称、型号、主要性能和加注的数量应符合设备技术文件的规定;
二、按设备技术文件的规定将润滑系统、密填充系统进行彻底冲洗;
三、鼓风机和压缩机的循环供油系统的连锁装置、防飞动装置、轴位移警报装置、密封系统的连琐装置、防飞动装置、轴位移警报装置、密封系统的连锁装置、水路系统调节装置、阀件和仪表等均应灵敏可靠,并符合设备技术文件的规定;
四、电动机或汽轮机、燃气轮机的转向应与风机的转向相符;
五、盘动风机转子时,应无卡住和摩擦现象;
六、阀件和附属装置应处于风机运转时负荷最小的位置;
七、机组中各单元设备均应按设备技术文件的规定进行单机试运转;
八、检查各项安全措施。
离心风机安装规范的标准号
1.离心风机整体机组的安装,应直接放置在基础上用成对斜垫铁找平。
2.现场组装的离心风机,底座上的切削加工面应妥善保护,不应有锈蚀或操作,底座放置在基础上时,应用成对斜垫铁找平。
3.轴承座与底座应紧密接合,纵向不水平度不应超过0.2/1000,用水平仪在主轴上测量,横向不水平底不应超过0.3/1000,用水平仪在轴承座的水平中分面上测量。
4.轴瓦研刮前应先将转子轴心线与机壳轴心线校正,同时调整叶轮与进气口间的间隙和主轴与机壳后侧板轴孔间的间隙,使其符合设备技术文件的规定。
5.主轴和轴瓦组装时,应按设备技术文件的规定进行检查。轴承盖与轴瓦间应保持0.03—0.04毫米的过盈。
6.风机机壳组装时,应以转子轴心线为基准找正机壳的位置并将叶轮进气口与机壳进气口间的轴向和径向间隙高速至规定范围内,同时检查地脚螺栓是否紧固。其间隙值如设备技术文件无规定时,一般轴向间隙应为叶轮外径的1/100,径向间隙应均匀分布,其数值应为叶轮外径的1.5/1000—3/1000。调整时力求间隙值小一些,以提高风机效率。
7.风机找正时,风机轴与电动机轴的不同轴度:径向定位移不应超过0.05毫米,倾斜不应超过0.2/1000。
8.滚动轴承装配的离心风机,两轴承架上轴承孔的不同轴度,可待转子装好后,以转动灵活为准。
山东罗泰风机在这方面做得挺不错的
离心风机国标规范

节能性水泵的国家标准是《节能型离心泵能效限定值及能效等级》(GB
19762-2005)。这个标准主要规定了离心泵的能效限定值和能效等级要求。标准旨在推动节能型水泵的研发、生产和应用,提高水泵产品的整体能效,降低能耗。
GB 19762-2005 标准适用于额定功率为 0.75kW 至 315kW
的单级单吸清水离心泵、单级双吸清水离心泵以及多级离心泵。根据这个标准,水泵的能效等级分为三个等级:1级、2级和3级,其中1级代表最高的能效,3级代表最低的能效。
标准主要内容包括:
能效限定值:规定了各类型水泵在不同额定功率范围内的最低能效值。低于这个限定值的水泵不符合节能要求。
能效等级:根据水泵的能效值,将水泵划分为1级、2级和3级。1级代表最高的能效,3级代表最低的能效。能效等级越高,说明水泵的节能性能越好。
技术要求:规定了水泵在设计、制造和使用过程中应遵循的技术要求,以保证水泵的节能性能。
检验方法:规定了用于检验水泵能效的实验方法和设备要求,确保检验结果的准确性和可靠性。
不同国家和地区可能有自己的节能水泵标准。在选择和使用节能水泵时,建议参考所在国家或地区的相关标准。
工业风扇安装

工业风扇安装教程如下:一、安装底板工业风扇底板的安装应根据安装位置确定并标记,保持底板两侧的距离相等,底板和安装梁也应垂直交叉,垫板顶面应与工字梁紧密贴合,安装垫板后应使用M16*70高强度螺栓紧固,其它固定安装方法达到同等标准。二、安装主机工业工业风扇的主机一般重量较大,安装时应特别注意。用水平尺测量延伸杆的垂直安装应为90度。如果梁有斜坡,可以使用底板和框架耳的半月形螺栓孔来调整垂直度。安装后,保持主机上下平面水平,风扇主体部分自然下垂,用水平仪测量。然后拧紧所有紧固件,垫板应拧紧工字钢,厚度不适中时增加其他辅助垫板,确保各部件紧密压缩。压板弯曲处应拧紧垫板,以避免松动。三、安装安全绳安全绳一般采用6mm钢丝绳,工厂梁周围采用6mm钢丝绳,连接工业风扇主机和梁,用钢丝绳卡锁紧,提高安全性。四、安装钢丝拉索安装钢丝绳时,需要确定四根钢丝绳周围的固定位置,使用移动提升设备进行钻孔定位,并固定钢丝绳。固定钢丝绳时,应注意钢丝的长度应始终、等距、对称,使其受力均匀。然后拧紧钢丝绳,将风扇的轮毂调整到水平位置,并使用水平测量仪确保风扇的主水平角度小于0.2度。还应注意拧紧钢丝绳后的螺纹紧固胶,以避免钢丝绳受力后松动。五、安装扇叶需要使用扇叶M10×60高强度制孔螺栓固定,对角安装风扇叶片,保证受力均匀。风扇叶片安装完成后,风扇叶片内部穿过的钢丝绳两端从下到上穿过相应的活节螺栓孔,将两个绳头合并在叶柄上部,用相应的钢丝绳卡紧固定,然后用钢丝绳剪断多余的钢丝绳。六、安装扇叶安全当两个连接板连接时,应确保字孔在下,圆孔在上。M8×按顺序安装70个高强度螺栓,然后环形连接所有叶片,然后涂上螺纹紧固胶,以确保风扇运行的可靠性。以上是工业风扇安装步骤教程,希望对大家有所帮助。
离心风机安装规范最新版
离心风机整体机组的安装,应直接放置在基础上用成对斜垫铁找平。现场组装的离心风机,底座上的切削加工面应妥善保护,不应有锈蚀或操作,底座放置在基础上时,应用成对斜垫铁找平。轴承座与底座应紧密接合,纵向不水平度不应超过0.2/1000,用水平仪在主轴上测量,横向不水平底不应超过0.3/1000,用水平仪在轴承座的水平中分面上测量。主轴和轴瓦组装时,应按设备技术文件的规定进行检查。轴承盖与轴瓦间应保持0.03~0.04毫米的过盈(测量轴瓦的外径和轴承座的内径)。而风机找正时,风机轴与电动机轴的不同轴度:径向定位移不应超过0.05毫米,倾斜不应超过0.2/1000。滚动轴承装配的离心风机,两轴承架上轴承孔的不同轴度,可待转子装好后,以转动灵活为准。离心风机安装—安装步骤
1.检查地基的外形尺寸、各预留空洞的中心尺寸;地基外型尺寸偏差应在±20mm范围内,各预留空洞的中心尺寸偏差应在±10mm之间;基础划线,以主厂房建筑基点或锅炉纵横中心线为基准,测得基础纵横主中心线偏差应在±10mm,中心线距离偏差应为±3mm,基础标高应在±5mm之间;
2.凿平地基,放置地脚螺栓、布置垫铁,垫铁组一般为2平1斜3付垫铁,厚的放斜垫铁应成对使用;并伸出机框约20mm;找正后应焊牢、不许松动;垫铁应放置在设备主受力台板、机框立筋处或地脚螺栓两侧,在不影响二次灌浆的情况下尽量靠近地脚螺栓孔。
以上是小编为大家整理的关于“离心风机安装规范(工业风扇安装)”的具体内容,今天的分享到这里就结束啦,如果你还想要了解更多资讯,可以关注或收藏我们的网站,还有更多精彩内容在等你。