你知道吗?立式注塑机螺杆炮筒价格在近年来一直是注塑行业关注的焦点。随着注塑行业的快速发展,对高质量、高效率的设备需求不断增加。而螺杆炮筒作为注塑机的核心部件,其价格直接影响到设备的总体成本。本文旨在深入探讨立式注塑机螺杆炮筒价格的相关因素,帮助读者更好地了解该行业的现状和未来趋势。
本文将分为以下几个方面进行探讨:
1. 立式注塑机螺杆炮筒价格的基本组成部分
2. 影响立式注塑机螺杆炮筒价格的关键因素
3. 市场竞争对立式注塑机螺杆炮筒价格的影响
4. 立式注塑机螺杆炮筒价格趋势的展望
论述展开:
1. 立式注塑机螺杆炮筒价格的基本组成部分
立式注塑机螺杆炮筒的价格主要由以下几个方面组成:原材料成本、生产工艺成本、人工成本以及利润。具体来说,原材料成本是指螺杆炮筒所使用的金属材料的价格,不同材质的价格差异很大;生产工艺成本包括加工设备的运行成本、设备制造商的研发成本等;人工成本则是指人工制造过程中的劳动力成本。这些因素的综合影响着立式注塑机螺杆炮筒的价格。
2. 影响立式注塑机螺杆炮筒价格的关键因素
立式注塑机螺杆炮筒价格的关键因素主要包括市场供需关系、生产工艺水平、技术创新等。市场供需关系直接决定了价格的波动情况,当需求大于供应时,价格往往会上涨;相反,当供应大于需求时,价格会下降。生产工艺水平的提高和技术创新的引入也会对价格产生影响。一些新的生产工艺和材料的应用可以降低生产成本,从而影响立式注塑机螺杆炮筒的价格。
3. 市场竞争对立式注塑机螺杆炮筒价格的影响
市场竞争是企业之间争夺市场份额的关键驱动力。在立式注塑机螺杆炮筒行业中,企业之间的竞争日益激烈,这也影响了产品的价格。为了在竞争中获得优势地位,企业会采取不同的策略,如降低价格、提高产品质量等,以满足不同客户的需求。市场竞争对立式注塑机螺杆炮筒价格的影响是显而易见的。
4. 立式注塑机螺杆炮筒价格趋势的展望
随着科技的不断进步和市场需求的变化,立式注塑机螺杆炮筒的价格趋势也将发生变化。一方面,新材料的应用和生产工艺的改进将会降低成本,从而推动价格的下降;另一方面,市场竞争的加剧和新兴市场的崛起可能会导致价格的波动。了解未来立式注塑机螺杆炮筒价格的趋势对于企业和消费者都非常重要。
通过本文的探讨,我们了解到立式注塑机螺杆炮筒价格受到多个因素的影响,包括原材料成本、生产工艺水平、技术创新以及市场竞争等。了解这些因素不仅可以帮助企业做出更好的决策,还可以帮助消费者选择性价比更高的产品。立式注塑机螺杆炮筒价格的趋势将继续受到多方面因素的影响,我们需要密切关注市场变化,以便做出更明智的选择。
根据以上内容,我们可以看出立式注塑机螺杆炮筒价格的行业文章需要结合具体情况进行详细论述,同时使用不同句式和修辞手法,以吸引读者的注意力并增强文章的表达力。这样的文章结构清晰,论述逻辑性强,能够更好地传达信息,并留给读者深刻的印象。
注塑机螺杆和炮筒配合间隙正常多少
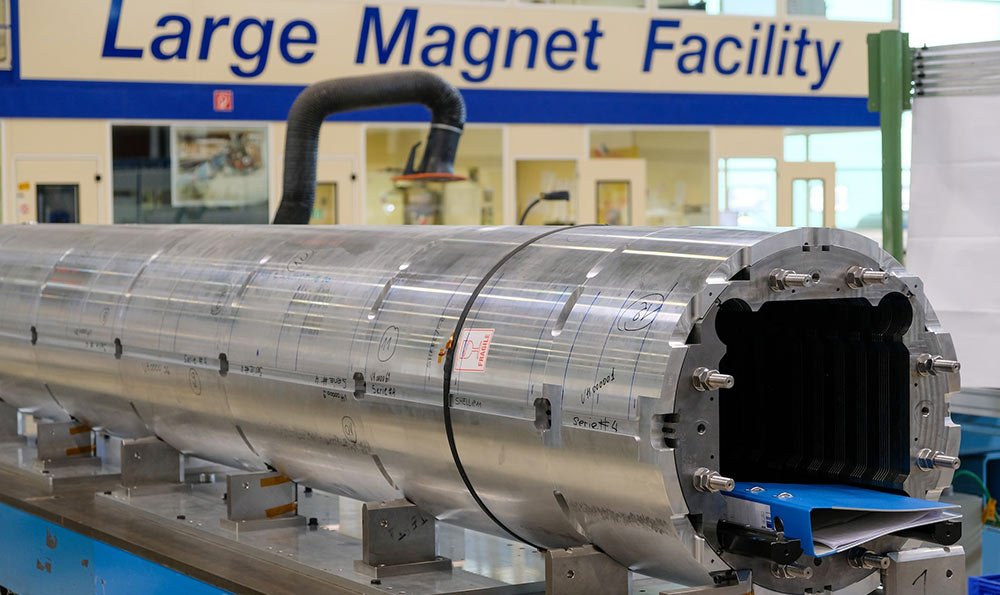
在注塑机的操作过程中,螺杆和炮筒的配合间隙起着至关重要的作用。合理的配合间隙可以保证螺杆正常运转,提高产品质量,并延长注塑机的使用寿命。究竟注塑机螺杆和炮筒的配合间隙正常多少呢?
【一、配合间隙的定义】
配合间隙指的是螺杆和炮筒之间的空隙,它们的配合紧密程度直接影响注塑机的运转效果。在注塑机行业中,一般采用径向间隙和轴向间隙来衡量配合间隙的大小。径向间隙是指螺杆外径与炮筒内径之间的距离,轴向间隙则是指螺杆和炮筒之间端部的间隙。
【二、影响配合间隙的因素】
配合间隙的大小受多种因素的影响。注塑机的型号和规格,不同型号的注塑机对配合间隙的要求也不同。注塑机的工作环境和材料特性,例如温度、湿度和塑料的熔融温度等。还有就是使用时间的长短和维修保养的情况,螺杆和炮筒随着使用时间的增长,配合间隙可能会有所变化。
【三、合理的配合间隙范围】
根据专业的研究和经验,我们可以得出一些关于配合间隙的合理范围。就径向间隙而言,通常要求在0.015mm到0.10mm之间。过小的间隙会导致螺杆与炮筒摩擦增大,甚至卡死;而过大的间隙会导致塑料渗漏和产品质量下降。至于轴向间隙,一般在0.03mm到0.08mm之间为最佳。过小的间隙会引起螺杆的振动和噪音,过大则会使螺杆容易脱离炮筒。
【四、影响配合间隙的因素】
为什么要控制配合间隙在合理的范围内呢?合理的配合间隙可以保证注塑机的运转平稳。当螺杆在炮筒内旋转时,合适的间隙可以减小摩擦力,减少能耗,提高注塑机的效率。合理的配合间隙还可以保证产品质量。如果配合间隙过大,塑料容易渗漏到间隙中,导致产品出现瑕疵。合理的配合间隙可以延长注塑机的使用寿命。过小的间隙容易引起螺杆卡死,过大的间隙则会导致螺杆脱离炮筒,影响注塑机的正常运转。
【五、配合间隙的调整与测量】
在实际操作中,如果发现注塑机螺杆和炮筒的配合间隙不合适,可以进行调整。主要有两种方式:一种是通过调整炮筒的温度,使其膨胀或收缩从而改变配合间隙;另一种是更换螺杆和炮筒配合部分的衬套,来改变配合间隙的大小。配合间隙的测量可以通过专业的测量仪器来进行,例如测微计和激光测量仪。
【结论】
注塑机螺杆和炮筒的配合间隙对注塑机的运转效果和产品质量有着重要影响。合理的配合间隙范围在径向间隙为0.015mm到0.10mm之间,轴向间隙为0.03mm到0.08mm之间。通过合适的调整和测量,可以保证注塑机的正常运转和产品质量的提升。在注塑机操作和维护中,对于配合间隙的合理控制非常重要。
注塑机螺杆炮筒磨损如何判定
一、注塑机螺杆炮筒磨损的原因

注塑机螺杆炮筒磨损是由于长期使用或使用不当而导致的。主要原因包括材料的磨蚀、摩擦、高温以及不合理的维护等。螺杆炮筒磨损的严重程度会直接影响注塑机的生产效率和产品质量。
二、磨损的判定方法
1. 观察外观
通过仔细观察螺杆炮筒的外观可以初步判断磨损情况。磨损严重的螺杆炮筒表面会出现刮痕、凹陷和磨擦痕迹。颜色变暗、发黑是由于高温引起的表面氧化现象。如果发现外观异常,说明螺杆炮筒可能存在磨损问题。
2. 测量内径
使用合适的测量工具,如测量卡尺或内径测量仪,测量螺杆炮筒的内径。正常情况下,螺杆炮筒的内径应保持规定的尺寸。如果内径变形或缩小,说明螺杆炮筒存在磨损问题。
3. 检查螺杆直径
使用合适的测量工具,如测量卡尺或外径测量仪,测量螺杆的直径。正常情况下,螺杆的直径应保持规定的尺寸。如果直径变小,说明螺杆存在磨损问题。
4. 检查炮筒壁厚
使用合适的测量工具,如测量卡尺或外径测量仪,测量炮筒的壁厚。正常情况下,炮筒的壁厚应保持规定的尺寸。如果壁厚变薄,说明炮筒存在磨损问题。
5. 观察塑料熔体质量
通过观察塑料熔体的质量可以初步判断螺杆炮筒的磨损情况。如果熔体中有杂质、黑点或空洞等问题,说明螺杆炮筒可能存在磨损导致的进料不良现象。
6. 监测温度和压力
通过监测注塑机的温度和压力可以间接判断螺杆炮筒的磨损情况。如果温度和压力波动较大,说明螺杆炮筒存在磨损导致的调控不准确问题。
三、磨损后的处理方法
一旦发现螺杆炮筒存在磨损问题,应及时采取相应的处理措施。常见的处理方法包括镀硬铬、喷涂合金、拆卸研磨等。不同的磨损情况需采用不同的处理方法,以保证注塑机的正常运行。
通过观察外观、测量内径和直径、检查壁厚、观察塑料熔体质量以及监测温度和压力等方式,可以判断注塑机螺杆炮筒的磨损程度。一旦发现磨损问题,应及时采取相应的处理方法。这样可以保证注塑机的正常运行,提高生产效率和产品质量。