随着工业化进程的加速,立式注塑机在生产过程中起到了至关重要的作用。一些企业在使用立式注塑机时,常常会遇到射料时出现异响的问题。这种异响听起来让人不舒服,更严重的是可能会影响机器的正常工作。立式注塑机射料时为何会有异响呢?下面我们就来探究一下。

一、射料时异响的原因
立式注塑机射料时出现异响的原因有很多种。最常见的原因是注塑机内部零件的摩擦引起的声音。由于注塑机的运转速度非常高,摩擦产生的声音就更加明显。机器在运行过程中,如果零件的润滑不够,也可能会出现异响。还有一种可能就是机器老化或者损坏导致的。
二、射料时异响的解决方法
要解决立式注塑机射料时的异响问题,首先需要找到具体的原因。如果是由于零件摩擦引起的声音,可以考虑加强润滑,使用高质量的润滑油或者添加润滑剂,这样可以减少零件之间的摩擦,降低噪音。如果是由于零件老化或者损坏导致的异响,需要及时更换零件或者进行维修,以确保机器的正常运作。
在日常使用中还需要注意以下几点,以避免射料时的异响问题。定期对注塑机进行检查和维护,发现问题要及时处理。在使用过程中要注意保持注塑机的稳定,避免产生振动和冲击。要选择高质量的原材料,使用符合要求的模具,以提高工作效率和降低噪音。
三、立式注塑机射料时异响的影响
立式注塑机射料时的异响不仅会影响工作人员的工作情绪,还会对生产过程产生不良影响。异响可能会干扰工作人员的注意力,降低工作效率。机器的异响可能会对产品质量产生影响,导致产品出现缺陷,甚至无法使用。解决射料时的异响问题对于企业的生产和经济效益都十分重要。
立式注塑机射料时有异响的问题需要引起重视。通过找出具体原因并采取相应的解决措施,可以有效减少射料时的异响,提高机器的稳定性和工作效率。企业在使用立式注塑机时,不仅要关注生产效果,还要注意维护机器的正常运行,以确保生产的顺利进行。才能实现企业的经济效益和可持续发展。
立式注塑机射胶位置怎么设置
一、背景介绍
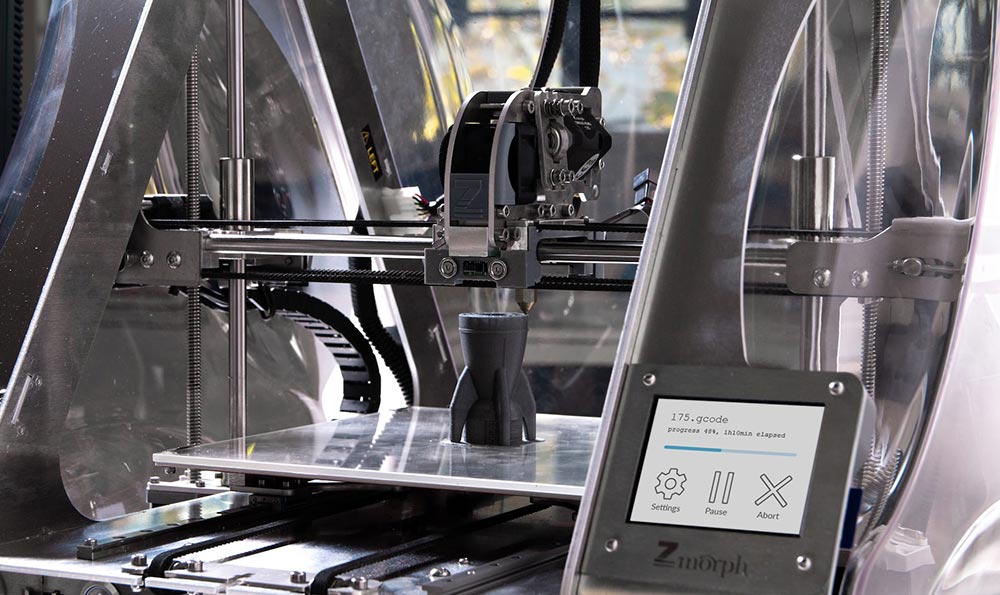
立式注塑机是目前市场上广泛应用的一种注塑设备,其具有结构紧凑、占地面积小、操作方便等优点。射胶位置的设置对于立式注塑机的工作效率和产品质量具有重要影响。本文将以客观、中立的方式探讨立式注塑机射胶位置的设置方法。
二、射胶位置的重要性
1. 射胶位置的设置直接影响产品的质量。合理的射胶位置可以确保产品的尺寸和重量符合设计要求,避免出现缺陷或过剩的问题。
2. 射胶位置的设置还关系到产品的成型周期。合理的射胶位置可以降低产品的冷却时间,提高生产效率。
三、射胶位置的选择原则
1. 根据产品结构和要求选择射胶位置。不同的产品可能需要在不同的位置进行射胶,需要根据产品的结构和要求进行选择。
2. 考虑射胶的均匀性。射胶位置的选择应尽量保证胶料能够均匀地填充模具腔体,避免出现短充、未充满等问题。
3. 考虑熔融胶料的流动性。射胶位置应尽量选择在胶料流动性较好的区域,以保证胶料能够顺利流向模具腔体。
四、射胶位置的设置方法
1. 通过试射确定最佳射胶位置。在进行正式生产之前,可以通过试射的方式确定最佳射胶位置。选择一个初步的射胶位置进行试射,观察产品的质量和尺寸是否符合要求。如果发现问题,可以逐步调整射胶位置,直到找到最佳位置。
2. 利用数值模拟方法预测射胶位置。借助计算机辅助工程软件,可以进行数值模拟来预测射胶位置,以提高效率和准确性。通过输入相关参数,软件可以模拟胶料的流动情况,从而得出最佳射胶位置。
3. 结合经验进行射胶位置的设置。在实际生产中,企业可以根据自身的经验和技术积累来进行射胶位置的设置。通过多次实践和可以积累出适合自己企业的最佳射胶位置。
五、射胶位置设置的注意事项
1. 射胶位置应尽量避免在产品外观容易出现痕迹或流痕的地方,以保证产品的美观。
2. 射胶位置应尽量避免在产品容易变形的地方,以确保产品的尺寸和形状符合要求。
3. 射胶位置应尽量避免在产品需要加工或组装的位置,以方便后续工序的进行。
立式注塑机射胶位置的设置对于产品质量和生产效率具有重要影响。在选择射胶位置时,需要考虑产品结构、射胶均匀性和胶料流动性等因素。可以通过试射、数值模拟和经验总结等方法进行射胶位置的确定。还需注意避免在产品外观容易出现痕迹或流痕的地方、产品易变形的地方以及需要加工或组装的位置进行射胶。通过合理的射胶位置设置,可以提高立式注塑机的工作效率和产品质量。
立式注塑机料嘴拆不掉怎么办
一、料嘴拆不掉的原因
料嘴拆不掉常常是由于注塑机使用时间较长、维护保养不当或操作不当所导致。注塑机内部温度高,料嘴与机筒会发生热胀冷缩,长时间使用后容易产生腐蚀、结垢等问题,从而导致料嘴难以拆卸。如何解决这个问题呢?
二、解决办法一:物理方法
有时候,料嘴无法拆卸是因为久经使用,会与机筒产生一定的磨擦,导致粘连。这种情况可以采取物理方法来解决。使用锤子轻轻敲击料嘴,试图打破料嘴与机筒之间的黏连。如果这个方法无效,可以尝试使用哑铃、螺母等重物,先将料嘴轻轻敲击,再用重物锤击料嘴,发挥重力的力量,帮助拆卸。
三、解决办法二:热胀冷缩原理
热胀冷缩原理是利用物质在温度变化时的体积变化来协助拆卸料嘴。将整个注塑机加热至高温状态,然后迅速将冷水倒入料桶内,使料嘴迅速降温,从而使料嘴迅速收缩,达到拆卸的目的。
四、解决办法三:化学溶剂方法
有时候,料嘴被胶黏剂黏住,物理方法难以拆卸。这时可以尝试使用化学溶剂来解决。先将化学溶剂倒入料嘴周围,让溶剂渗入料嘴缝隙,然后等待一段时间,使溶剂起到分解胶黏剂的作用。等待时间过后,再尝试拆卸料嘴,通常能够轻松拆卸。
五、解决办法四:请专业技术人员
如果以上方法都无效,那就可能需要采取更专业的解决办法了。此时,我们建议您寻求专业技术人员的帮助。他们经验丰富,对于料嘴拆卸问题一定能够给出切实可行的解决方案。请不要自行拆卸或使用激进的方法,以免对机器造成损坏。
立式注塑机料嘴拆不掉并非无解的问题。采取物理方法、热胀冷缩原理、化学溶剂方法或寻求专业技术人员的帮助,都能够有效解决料嘴拆卸困难的问题。在使用注塑机时,定期进行维护保养也是至关重要的,可以有效避免料嘴拆不掉的情况发生。通过正确的方法和维护,可以延长注塑机的使用寿命,确保生产效率和产品质量的提升。