立式注塑机是一种常用的注塑设备,广泛应用于各个行业中,特别是在塑料制品的生产中。而锁模油缸作为立式注塑机中的重要组成部分,起着关键的作用。本文将介绍立式注塑机拆开锁模油缸的过程及其注意事项。
拆解油缸壳体:
首先进行立式注塑机停机,断开电源,并确保机器处于安全状态。使用工具将锁模油缸壳体上的螺丝拧松,小心地将壳体分离开来。这一步需要慢慢进行,以免损坏油缸内部的零件。
拆卸油缸活塞:
将油缸活塞轻轻拆卸下来。在拆卸过程中,需要特别注意防止活塞与内腔壁的刮擦。使用合适的工具,将活塞拆卸出来,并妥善放置,以免损坏。
清洁和检查零件:
将拆卸下来的油缸活塞细心清洁,确保其中没有灰尘和油脂残留。对油缸壳体内部进行检查,查看是否有任何损坏或磨损的迹象。如果存在问题,需要及时修复或更换零件。
更换密封圈:
在检查过程中,如果发现油缸密封圈老化或磨损,需要及时更换。使用专业工具,将密封圈小心地拆卸下来,并安装新的密封圈。确保密封圈与活塞和壳体紧密结合,以免发生漏油的情况。
涂抹润滑油:
在重新组装油缸之前,需要涂抹适量的润滑油。润滑油可以有效减少零件之间的摩擦,延长油缸的使用寿命。在润滑过程中,要注意润滑油的使用量,以免过多或过少。
组装油缸:
完成润滑后,将活塞小心地放入油缸壳体中。在组装过程中,要确保活塞与壳体之间的间隙合适,并能够顺畅运动。在将油缸壳体固定好之前,需要检查活塞的位置和运动状态,以确保油缸的正常工作。
测试油缸性能:
完成油缸的组装后,需要进行测试以确保其正常工作。将立式注塑机重新启动,并进行一系列试模操作,包括开模和关模。在测试过程中,要仔细观察锁模油缸的运动状态,确保其平稳并且没有异常情况。
调整油缸的工作压力:
如果在测试中发现油缸工作压力不合适,需要进行相应的调整。根据实际情况,使用工具调整油缸的工作压力,确保其与注塑机的其他部分配合协调,以达到最佳的工作效果。
立式注塑机拆开锁模油缸是一项关键的维护工作,通过定期检查和维护,可以确保注塑机的正常运行和延长其使用寿命。在拆卸和组装过程中,需要细心操作,并且注意安全。只有正确和合理地进行锁模油缸维护,才能保证注塑机的稳定运行,提高生产效率。
(字数:833)
立式注塑机高压锁模后泄压
引言:
立式注塑机作为注塑行业的重要设备,在生产过程中有着关键的作用。高压锁模后泄压是其重要的工艺环节之一。本文将以客观、专业、清晰和系统的方式,通过定义、分类、举例和比较等方法,阐述立式注塑机高压锁模后泄压的相关知识。
一、定义
立式注塑机高压锁模后泄压是指在注塑过程中,注塑机完成模具封闭后,通过释放高压气体实现模具腔内余压的减少,以确保产品充分充实,减少熔体内部的气泡。
二、分类
根据泄压方式的不同,立式注塑机高压锁模后泄压可分为机械泄压和液压泄压两种类型。
1. 机械泄压
机械泄压是指通过机械设备的运动来实现泄压过程。常见的机械泄压方式有背压杆和弹簧机械泄压。
背压杆机械泄压是在注塑机的背压机构中设置杆状部件,通过调节杆状部件的位置,调整模具腔内的压力大小,从而实现泄压。
弹簧机械泄压是利用弹簧的弹性来实现泄压。通过调整弹簧的弹性系数和数量,调节模具腔内的余压大小。
2. 液压泄压
液压泄压是通过液压系统来实现泄压过程。通常使用液压缸或液压阀来控制模具腔内压力的释放。液压泄压具有精确的控制能力,能够实现更加稳定的泄压效果。
三、举例
以机械泄压为例,介绍立式注塑机高压锁模后泄压的实际应用。
在某汽车零部件的生产过程中,为了保证产品的密实性和质量稳定性,采用了机械泄压的方式。通过背压杆机械泄压,调节模具腔内的压力大小,使得产品充实度达到要求,同时减少了熔体内部的气泡。这种机械泄压方式具有操作简便、效果稳定等优点,成为企业生产中的常用选择。
四、比较
机械泄压和液压泄压在立式注塑机高压锁模后泄压中各具特点。
机械泄压相比较液压泄压而言,成本较低,操作简便,适用于一些较为简单的产品生产。而液压泄压则具有更好的控制精度和稳定性,适用于对注塑产品质量要求较高的生产场景。
立式注塑机高压锁模后泄压是注塑行业中的重要工艺环节,通过机械泄压或液压泄压方式,可以提高产品的品质和稳定性。在实际应用中,根据产品和生产要求的不同,选择合适的泄压方式具有重要意义。通过本文的介绍,相信读者对立式注塑机高压锁模后泄压有了更加清晰的理解。
立式注塑机锁模慢是什么原因
一、立式注塑机锁模慢的定义
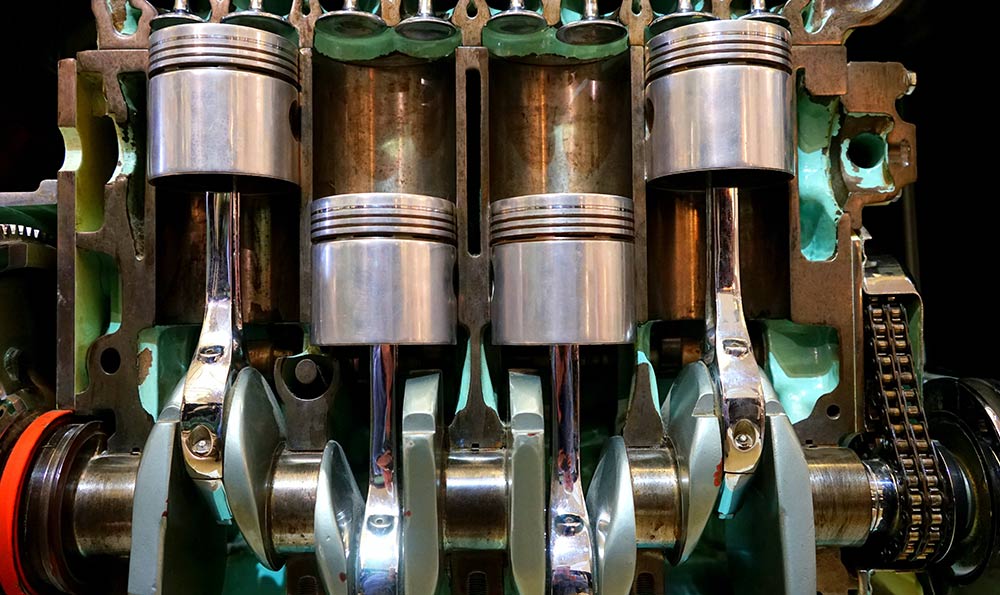
立式注塑机是一种用于制造塑料制品的机器,它具有锁模功能,用于固定模具以确保注塑过程中的稳定性。有时使用立式注塑机时会出现锁模慢的情况,即在锁模过程中,机器需要更长的时间才能完成锁模动作。立式注塑机锁模慢的原因是什么呢?
二、润滑不良导致锁模慢
立式注塑机的锁模系统通常包括导柱、导套、滑块等部件。在锁模过程中,这些部件需要保持良好的润滑状态,以减少摩擦力,提高锁模速度。当润滑不良时,摩擦力会增大,导致锁模慢。当导柱和导套之间缺乏足够的润滑油时,摩擦力会增加,导致锁模速度减慢。
三、液压系统故障导致锁模慢
立式注塑机的锁模动作通常依赖于液压系统的正常工作。如果液压系统出现故障,如泵压力不足、阀门堵塞等问题,就会导致锁模慢。当液压泵的输出压力不足时,机器无法提供足够的力来完成锁模动作,从而导致锁模速度减慢。
四、模具失效导致锁模慢
立式注塑机的锁模速度还受到模具的质量和状态的影响。如果模具存在问题,如变形、磨损等,就会导致锁模慢。当模具变形时,锁模动作需要更大的力来克服变形,从而导致锁模速度减慢。
五、机械部件磨损导致锁模慢
立式注塑机的机械部件在长时间使用后可能会出现磨损现象,例如导柱、导套等部件的磨损。这些磨损会导致部件之间的间隙增大,摩擦力增加,从而导致锁模慢。当导柱磨损后,导套与其之间的间隙增大,摩擦力增加,导致锁模速度减慢。
六、结论
立式注塑机锁模慢的原因可能包括润滑不良、液压系统故障、模具失效以及机械部件磨损等。解决锁模慢问题的关键在于维护和保养机器,包括定期检查润滑系统、液压系统等,并及时更换磨损的部件。只有确保机器的正常运行,才能提高生产效率,减少生产成本。