我叫程启衡,在一家做精密零部件的工厂做工艺工程师,混在机加车间已经第11个年头。每天上下班路上,亲戚朋友问得最多的一句话,就是:“数控机床是干什么的?听起来挺高级,是不是按一下按钮就自动赚钱?”
这篇文章,我想用一个车间内部人的视角,把数控机床真正的用途、能做什么、做得有多细,甚至行业里现在正在发生的变化,讲给你听。没有玄学,只有铁屑、数据和订单。
先把最容易误解的一层拆掉:很多人以为数控机床就是一台会动的大电钻。其实对我们这行的人来说,它更像一台工业版“3D 打印机”,只是它不是往外喷材料,而是从一块金属上往下“雕”。
简单一句话:数控机床就是按照程序自动加工零件的机器。
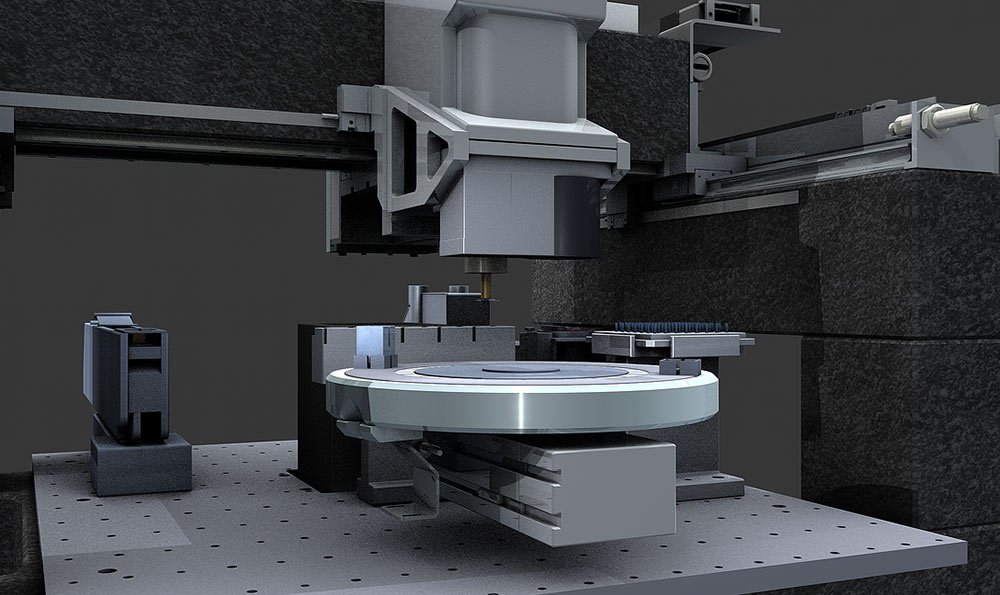
在车间里,一块矩形的钢材、铝块,甚至航天级钛合金,被固定在机床上,我们在电脑里写好加工程序(G 代码),按下启动键,刀具就会按照设定的路径走位、切削、钻孔、攻牙、铣槽……最后变成汽车发动机壳体、机器人关节、牙科种植体、无人机螺旋桨这些看起来很“酷”的零件。
你日常能看到、摸到的东西里,和数控机床脱不了关系的,比你想象得多:
- 汽车发动机缸体、变速箱壳体、刹车卡钳,多数来自数控加工中心
- 手机金属中框、笔记本电脑外壳,背后是一排排高速数控铣
- 医院里骨科钢板、髋关节球头,很多由五轴数控机床加工
- 新能源行业的电机壳、减速器齿轮,离开数控车床根本落不了地
中国装备工业协会在 2026 年给过一组数据:国内规模以上机械制造企业中,超过 80% 的关键零部件加工环节使用数控机床。也就是说,只要是稍微上点档次的工业产品,背后大概率有数控机床在默默干活。
很多人停留在“自动加工”这四个字上,但对我们工艺工程师来说,数控机床每天要解决的,是非常具体的“五个小目标”:尺寸、形状、位置、表面、效率。
刀具飞舞背后,是对“尺寸”的极度执着一台普通的数控车床,正常精度可以稳定做到±0.01mm,也就是说,一根头发丝的直径平均在 0.07mm 左右,我们在机床上日常玩的,是头发丝的七分之一。做精密零件的时候,公差会收紧到 ±0.003mm,甚至更严。
举个车间里常见的活:电机轴。客户图纸上标的直径是 Ø25.000 -0.010,意思是 24.99 到 25.00 都算合格。我们编程时要考虑刀具磨损、热胀冷缩、夹具变形,机床运行半小时后,实际尺寸就会开始往上偏,我们要通过刀补、冷却液流量调节,把偏差拉回来。
很多时候,数控机床不是在“随便削铁”,而是在和温度、材料、刀具寿命下棋。为了一个 0.005mm 的公差,我们能在机床边盯着工件测量半天,这就是它每天真正干的事。
看不见的“形状”和“位置”,决定零件值不值钱有些零件看起来就是一个“铁疙瘩”,但客户要求的并不是单纯的尺寸,而是各种形状和位置精度:
- 圆柱度:轴是不是完美接近圆柱,不是“椭圆柱”
- 同心度:里面的孔是不是和外面的圆严格同心
- 垂直度、平行度:两个面真的是 90° 和 0°,而不是“差不多”
这类要求,完全靠手工几乎很难稳定做出来,而数控机床配合探测系统,可以做到自动对刀、自动找正,甚至自动测量并修正刀补。现在主流中高端加工中心,配合在线测头,能把复杂零件一次装夹,把多个基准、多个面全部加工完,大幅减少了装夹误差。
在我们厂,给一家新能源车企做减速器壳体,图纸要求关键轴承孔的同轴度控制在 0.008mm 内。靠老式普通机床不现实,我们使用的是带在线测量的卧式加工中心,工艺路线从原来的三次装夹,减少到一次装夹完成,废品率从接近 4% 降到不足 1%。客户后来直接把这条线定为他们的“示范工艺线”。
表面光不光滑,决定“高级感”你拿起一部手机,摸到那种温润的金属边框,那种“摸起来很贵”的感觉,刚从数控机床下来的时候其实是很粗糙的。我们通过控制刀具轨迹、切削参数,让表面粗糙度 Ra 做到 0.8μm、甚至 0.4μm 以内,再配合喷砂、阳极氧化等工艺,才有现在的质感。
在高端模具行业,一些镜面模具的加工精度和表面粗糙度要求更高,很多五轴数控机床配合超精密刀具,可以做到直接加工出接近镜面的效果,后续抛光工作量减少了一大半。
数控机床不只是决定“能不能做出来”,还在决定“好不好看、用起来顺不顺手”。
从业十年,我能明显感到:数控机床已经从“重工业的玩具”,变成很多行业生死攸关的底层支撑。
新能源汽车:从“拼装”到“真制造”的转弯新能源汽车这几年越来越热,背后生产线上最大的变化,就是数控机床数量和自动化率的翻倍。中国机床工具工业协会 2026 年统计显示,动力总成、新能源汽车零部件是国内数控机床新增产能投入前两大领域。
为什么?因为电机、电控、电池壳体里面,遍布着各种高精度壳体、轴、齿轮:
- 电机壳关键孔位的尺寸和同轴度直接关系到能效和噪音
- 行星减速器齿轮的精度,关乎整车的平顺性和寿命
- 电池托盘的平面度,不达标就容易造成电芯受力不均甚至安全隐患
这些东西,对尺寸和位置精度的要求,比传统燃油车很多零件还苛刻,而大批量高一致性,只能交给数控机床和自动化线来做。
我们厂在 2023–2026 这三年里,给一线新能源车企配套的订单,从全年总产能的 15%,涨到了接近 40%。新引进的五轴加工中心和卧式加工中心,基本全排在这些生产线上。从企业现金流角度看,数控机床已经从“固定资产”变成了“生产能力和订单的载体”。
医疗与航空:一丝不苟,几乎零容错医疗和航空是两类对我们来说既紧张又自豪的订单。
骨科植入物、牙科种植体、心血管支架用的模具零件,对材料、尺寸精度和表面质量的要求极其苛刻:
- 不允许有明显刀纹、毛刺,表面要尽量减少应力集中点
- 尺寸公差往往在 ±0.005mm 甚至更小
- 材料多为高强度不锈钢、钛合金,对刀具和机床刚性要求很高
航空方面,像涡轮叶片、结构件、起落架零件等,基本少不了五轴数控机床的参与。2026 年国内大型航空企业的精密加工车间,五轴与高端立卧式加工中心占新增机床投入的比例已经超过 60%,很多复杂空间曲面,已经不再考虑用传统工装转移。
这些行业的共同点很简单:人命关天、产品责任巨大,对一致性要求极高,只有数控机床那种“每一刀都照程序”的老实劲儿,才能撑住底线。
中小工厂:不是“要不要用”,而是“用得好不好”有些老板还会问:“我做的是小批量订单,用不着那么高端的数控机床吧?”
我这两年给几家中小厂做工艺优化时,发现一个挺典型的现象:
- 设备已经有数控车床、加工中心
- 人员多是从普通车床转岗的老师傅
- 程序靠手工一点点输,几乎没有标准化和优化
结果就是:设备账面上看挺先进,实际生产效率和品质波动不比老机床好多少。行业数据也在印证这一点:2026 年国内中小制造企业数控设备普及率已经接近 70%,但能真正做到稳定利用率 80% 以上的车间,不到其中的三分之一。
对这些工厂来说,数控机床干的事,已经不只是“加工零件”,而是帮他们完成一个从“师傅技艺驱动”到“工艺和数据驱动”的转变。会不会用、敢不敢标准化,决定了这台机床在你厂里到底值不值钱。
很多人问我:“你们是不是天天在机床边上拧刀、量尺寸?”
一部分是,但更大的精力,其实是花在“算账”和“看数”上。数控机床的核心价值,越来越不是“能干什么”,而是“能不能持续稳定地干好同一件事”。这个“持续稳定”,离不开数据。
从“一件合格”到“每一件都像复制粘贴”在传统观念里,工人做出一个合格品,就算赢了。对数控车间来说,只能算刚开局。我们盯的是:
- 过 1000 件后尺寸是否开始漂移
- 刀具在多少件后磨损明显,能不能提前预判更换
- 不同班组的废品率差多少,问题出在哪个环节
现在市面上很多新款数控机床,已经能采集主轴负载、振动、切削时间等数据。我们车间在 2025 年开始试用刀具寿命管理系统,给每一把刀都设定“寿命计数”。上线半年,关键工序的刀具断刀导致报废件数量下降了约 35%。这些节约下来的本质上都是钱,也构成了工厂接大单子的底气。
如果你问“数控机床是干什么的”,从一个更现代的角度回答:它是在执行一套被数字化的加工逻辑,把图纸上的要求一件不落地变成实物,而且尽量每一件都一样。
编程、调机、检验:机床背后的那群人写程序时,我们在 CAD/CAM 里规划刀路;调机时,在机床界面里一行行检查代码;首件检验时,用三坐标、粗糙度仪一项项对照图纸。
很多读者可能有点误会:以为数控机床智能到“不需要人”。现实是,数控机床只听得懂“正确的命令”。哪怕一行代码写错一个小数点,结果就可能是刀具撞工件、工件报废,甚至撞机。
真正决定机床价值的,是那群会看图纸、懂材料、懂刀具、懂工艺、还愿意一直学习新技术的人。我们这行有句半开玩笑的话:
好的程序员和工艺工程师,能把一台普通机床用出“高级感”;
不懂工艺的,给他一台高端五轴,也可能干成“高级废品机”。
数控机床干的事,也包括:逼着整个车间往更专业、更标准、更数据化的方向走。
写到这里,换个角度帮你看看:如果你是想学这门技术、或者给工厂买数控机床,机器究竟能帮你做什么,又有什么做不了的?
对个人:这门技术值得投入时间吗从就业市场看,2026 年各地的“数控编程”“数控操作”岗位在制造业招聘网站上一直排在技工岗位前列,月薪区间大多在 7000–15000 元之间,高端五轴编程和工艺岗位在沿海地区能更高一点。
数控机床干的是实实在在的“把零件变出来”的活,这种能力不太容易被别的岗位吞掉。只要装备制造、汽车、新能源、医疗、航空这些行业还在往前走,需要有技术的机加人就不会缺席。
但也别美化:
- 车间环境再怎么改善,也会有噪音、切削液味道
- 调试新工艺的时候,熬夜和反复试刀是日常
- 学到能独当一面,需要几年时间的积累和折腾
你愿不愿意和一堆冷冰冰的金属、刀具打交道,同时又从中找到一点成就感,这比“工资高不高”更重要。
对工厂:买机床之前,先想清楚三件事这些年我参与了不少工厂的设备选型和技改项目,有三个问题,一直问得最多,也最现实:
你要做的是大批量,还是多品种小批量?
- 大批量,更看重自动化能力、换刀速度、机床稳定性
- 多品种,更看重换型时间、编程便利、柔性工装方案
你有没有人,能把机床“养”起来?
- 没有合适的编程和工艺人才,高端机床也只能当普通机用
- 培养现有员工、引进经验丰富的人,两条路最好一起走
你愿不愿意接受“前期效率反而下降”的阵痛?
- 新工艺上线一开始一定会反复试错
- 数据和标准积累起来后,优势才会显现
如果你能接受这三点,数控机床在你工厂里干的就不只是“加工零件”,而是帮你把生产过程从经验化,拉到可复制、可放大的轨道上。
写到这儿,再把问题拉回最简单的那句——数控机床是干什么的?
从一个每天在车间里转的人眼里,它干的是几件看似朴素、却影响深远的事:
- 把图纸上的尺寸、形状、位置要求,一刀一刀地变成现实
- 让同一个零件在上万件订单里,尽量保持一样的精度和质量
- 让汽车、手机、医疗器械、飞机这些东西不只是“能用”,而是更安全、更耐用、更有质感
- 逼着整个制造业从“靠手艺”慢慢走向“靠工艺和数据”
如果你下次再听到机床轰鸣声,或者路过一扇写着“数控加工车间”的门,可以脑补一下:里面那一排排机床,正在耐心而固执地重复着同一套动作,把一个又一个光秃秃的毛坯,变成支撑我们生活的零件。
而我们这些工艺工程师、机床操作工、检验员,只是在旁边,和这群铁家伙一起,把事情尽量做准一点、做稳一点。这,就是数控机床每天在干的事,也是我愿意在这个行业继续扎下去的原因。