我叫顾言舟,在一家做汽车零部件和新能源设备的工厂做工艺工程师,第 9 个年头。
这篇文章,我不打算讲太多教科书式的名词,换成我在车间、会议室和设备调试现场的视角,把数控机床真正的样子摊开给你看——它怎么工作,它凭什么这么贵,它到底能给企业带来什么,又有些什么坑。
在 2026 年,数控机床已经不只是“高级一点的铁疙瘩”,而是许多工厂生死线上的关键角色。你可能正准备采购,或者在考虑转行做编程、操机,又或者只是路过,被这个词勾住好奇心。我希望读完,你能对“什么是数控机床”有一个既接地气又足够专业的答案。
先把定义说清,但尽量不绕口:在行业里,数控机床(CNC machine tool)就是由计算机控制的机床。加工路径、进给速度、刀具切削量,全都不是工人一手一脚摇手柄,而是通过程序、参数,由系统自动执行。
如果用一句更生活化的话:
传统机床是“老师傅的手艺”,数控机床是“把老师傅的大脑写进程序里,再复制一百遍”。
典型的数控机床,长什么样?
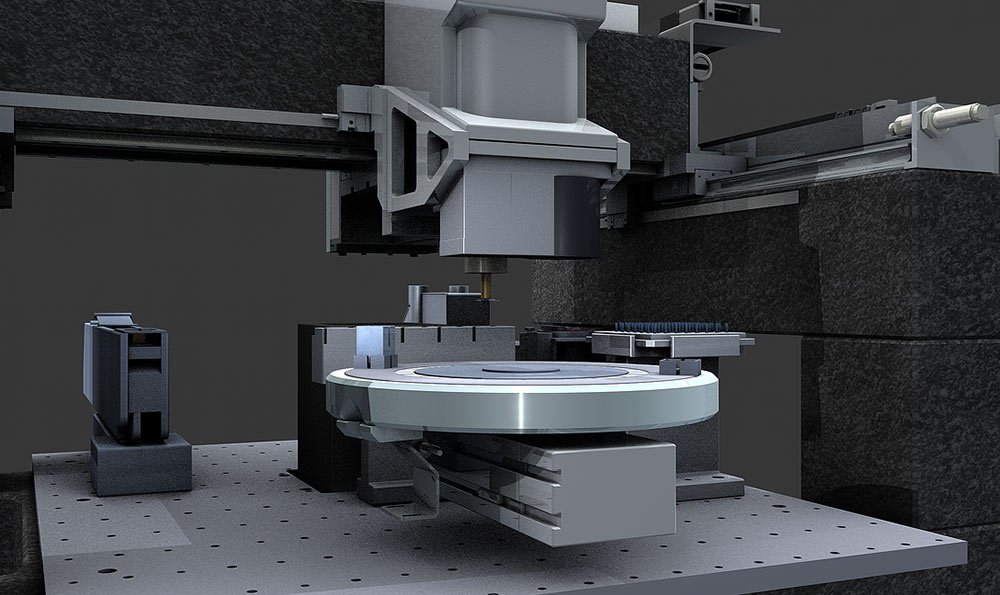
- 有一台机床本体:床身、主轴、刀库、导轨,负责“动刀子、转工件”;
- 有一个数控系统:像一台工业电脑,屏幕+按键+操作面板;
- 有一堆伺服电机、驱动器和传感器:负责把程序里的坐标、速度,变成机器实际的运动;
- 有加工程序:常见是 G 代码,一行一行写清楚“走到哪儿、切多少”。
在我们工厂,一个轮毂的加工例子:
- 普通机床要老师傅反复测量、来回修刀,一个班 20 件,不敢快;
- 换成数控车床,程序和夹具稳定后,一个班 80 件不是问题,尺寸波动控制在 ±0.01mm;
- 更关键的是,换个新人,只要培训几周,也能稳定操作,不再绑死在老师傅身上。
用结果概括:数控机床的本质,是用数字程序替代人工经验,追求更稳定的精度、更快的节拍、更可复制的质量。
说点内部视角,这部分是我每天上班真正在干的事。你看到的那一段段 G 代码,在机床里经历了什么?
大致是这样一条链路:1)程序输入
- 操作员手动在机床上编程,或者在电脑上用 CAM 软件生成 G 代码,再导入机床;
- 我们厂现在 2026 年常用的是 Mastercam、UG NX 等,带自动刀路优化功能;
2)数控系统解析
- 机床上的数控系统(比如 FANUC、SIEMENS、华中、广数等)读取代码;
- 把每一行“G01 X10.0 Y20.0 F2000”这样的指令,分解成位置、速度指令;
3)伺服系统执行
- 数控系统下发给各轴伺服电机:比如 X 轴走 10mm,Y 轴走 20mm;
- 伺服根据编码器反馈做闭环控制,确保走到“该去的那一点”;
4)机床本体完成切削
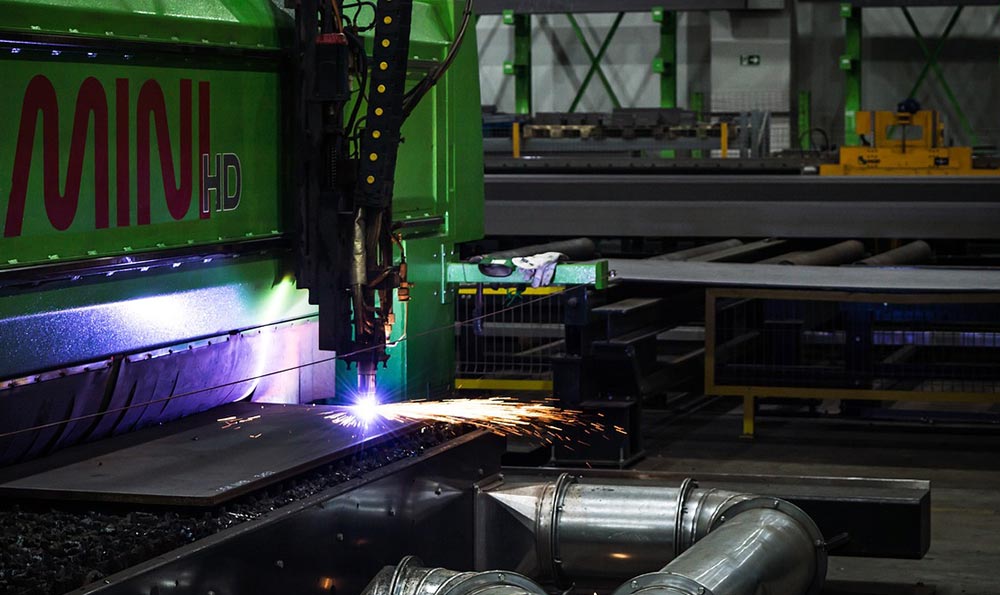
- 主轴以设定的转速转动,刀具和工件在冷却液里摩擦发热、碎屑飞溅;
- 刀库根据指令自动换刀,提速不间断生产。
对外看,就是一台铁家伙在“自动加工”;对内看,是“程序→系统→伺服→机床”的一整套协同动作。
比较有意思的是,2024–2026 这两年,数控系统本身在悄悄升级:
- 很多中高端系统开始标配误差补偿、热补偿功能,自动修正因温度变化导致的尺寸偏差;
- 支持在线监测刀具负载,通过电流、振动等数据判断刀具磨损,提前预警避免报废整批工件;
- 一些国内新款系统已经支持通过以太网、5G 网关把机床数据接入“工业互联网平台”,让管理层在手机上看到各机台产量、故障。
在我看来,这些变化让数控机床越来越像一台“会反馈、会自我修正的工业大脑”,不是单纯执行指令的木头人。
如果你问我:“有没有必要上数控机床?”在 2016 年,我可能会说:“要看你产品复杂度。”到了 2026 年,我更常说的是:“如果不考虑数控,将来很多订单你接不到。”
原因其实摆在台面上:
订单、精度和交期,正在帮数控机床说话全球制造业这两年挺微妙,一边说“产业链回流”,一边现实是订单越来越碎、精度要求越来越高、交期越来越短。
举两个业内公开的数据:
- 2025 年底,中国机床工具工业协会披露的数据中,高档数控机床在航空航天、汽车、新能源等行业的渗透率继续上升,部分头部车企车身安全件的加工线几乎全部实现数控化;
- 2026 年上半年,多家新能源车企的招标文件中,底盘关键零件普遍要求使用五轴加工中心或高精度立/卧式加工中心,给出的尺寸公差往往压到 ±0.005mm 的级别。
在我所在的工厂,2023 年还有一些简单支架、法兰件用普通机床加工;到了 2026 年,客户更新图纸时增加了更多倒角、R 角、内腔结构,普通机床已经很难在合理工时内搞定。最终我们做的选择只有两条路:
- 把单子推掉,眼睁睁看着被有数控能力的同行接走;
- 升级产线,把关键工序搬到数控机床上。
现实很诚实:谁的数控机床更好用、更稳定,谁在报价和交期上就更有底气。
站在工厂的视角,数控机床不是一个“酷炫的新玩具”,而是一笔巨额投资。常见一台中档加工中心,含税、含刀具、含夹具改造,落地价动辄 80–150 万人民币;五轴、高精度设备上去,单台几百万也不稀奇。
那这钱花在哪儿?值在哪儿?
1.精度和稳定性,是最硬的通行证
以我们去年上的一条新能源减速器壳体线为例:
- 关键孔位同轴度要求控制在 0.01mm 以内,孔距偏差控制在 ±0.005mm;
- 用老式设备和大量人工修配,良率只有约 92%,报废率高得肉疼;
- 上四台高精度卧式加工中心,配上在线测量和误差补偿后,良率提升到 98.7%,报废几乎可以忽略。
别小看这 6 个百分点。以月产 3 万件、每件净利润 50 元计,一年节省/增加利润就是:30000 × 12 × 0.06 × 50 ≈ 1080 万元。
在财务评估里,这条线的数控机床投资回收期不到 2 年。真正值钱的,是稳定重复做对一件事的能力。
2.人力结构改变了,依赖“老师傅”的焦虑少了很多
很多老板嘴上不说,心里很清楚:
- 靠几位年纪偏大的老师傅撑着工艺,一旦有人退休、生病、离职,生产就会晃一大下;
- 新人越来越少愿意从车间一线做起,出汗多、噪声大、环境差,大家更倾向于去做设备维护、编程、质检这些岗位。
数控机床并不是不需要人,而是把“靠手感的手艺活”转换成“可留下来的程序与工艺参数”:
- 老师傅的经验沉淀到刀路、切削用量、工装结构;
- 新人只要按流程执行、做好点检和自检,就能保证 80–90% 的质量水平;
- 培训周期从 3–5 年缩短到半年左右就能顶岗。
我参与的一次人员结构统计:
- 2022 年,我们厂传统手动车床工占车间一线的 40% 左右;
- 到了 2026 年,这个比例降到不到 15%,新增岗位主要集中在:数控编程、设备维护、自动化调试、质量工程师。
变化有好有坏,但有一点很明确:只会手动车床的人,压力越来越大;能驾驭数控机床的人,选择更从容。
3.产线整体效率,而不是单台设备效率
很多人算账只盯着“一台数控机床能不能顶几台普通机床”,在工厂里,我们更看重的是整条产线的节拍。
数控机床的优势是:
- 稳定的节拍:不用担心某位师傅今天状态好不好;
- 更容易和自动上下料、AGV、立体仓库打通;
- 数据透明:可以通过系统实时看到 OEE(综合设备效率)、稼动率、故障分析。
2025–2026 年间,我们把一条旧产线改造为“数控机床+机器人+自动线边库”的形态:
- 原来人工上下料+传统机床,一班产出 1200 件,换班和人为停机很多;
- 改造后,一班稳定在 1800–1900 件,即便夜班只留少量人在现场,整体产出也明显提升;
- OEE 从长期 55–60% 提升到 70% 以上。
这些数字不一定在招人宣传里写得很大,但在工艺工程师和设备经理的 Excel 里,是影响全年业绩的关键。
说了这么多好处,行业内部的人都明白,数控机床绝对不是“买来就行”的银弹。我亲身踩过的坑,足够写一本“避坑手册”。选几样典型的,给准备入局的人做个心理准备。
编程和工艺能力,是很多工厂的真短板设备可以花钱买,工艺和程序却是靠时间熬出来的。
- 有的厂刚上设备,结果刀具乱选、切削参数保守过头,机床比老师傅还慢;
- 有的厂贪快,用激进切削参数,刀具报废飞快,零件表面粗糙,反而亏。
2024–2026 年这两年,行业里流行一句话:
买设备就像买钢琴,真正拉开差距的是“谁有好的钢琴家和乐谱”。
我参与过一个项目:某企业一次性上了 20 台立加,结果半年后,开机率不到 50%,原因不是设备坏,而是:
- 工艺工程师人手严重不足;
- 编程依赖外协,改一个程序要排队几天;
- 现场操机员不会小范围优化参数,凡事等“上面来人”。
后来他们重新调整组织架构,建立自己的 CAM 团队,在学校定向培养人才,这才慢慢把设备“用活”。
维护、管理、软件升级,这些隐形成本常被忽略很多老板只算了采购价,忽略了“生命周期成本”:
- 数控系统定期升级、备件更换;
- 导轨、丝杠、主轴的预防性维护;
- 刀具消耗、冷却液、过滤系统;
- 现场环境(恒温车间、洁净度)对高精度机床的影响。
2026 年不少机床厂给出的报价单里,会单独列出“年度维保建议费用”,一般按设备价格的 3–5% 去估算。如果这些费用不提前规划,机床几年后就容易变成“高档废铁”:精度下滑、故障频发,却又舍不得换。
作为工艺工程师,我现在做新项目评估时,都会在 Excel 里加一整块“维护与升级预算”的模块,而不是只看最初的买价。
围着“什么是数控机床”这个问题打转半天,其实不同角色,心里的答案有些不一样。结合我这几年接触的人和项目,给你一点更贴近现实的视角。
对老板:它是你愿不愿意升级的“分水岭”从企业角度看,数控机床不再是可选项,而是:
- 你是否愿意向更高附加值订单迈一步;
- 你是否准备把经验变成可复制的流程和数据;
- 你能不能承受 2–3 年的回报周期,去换 5–10 年的竞争力。
2026 年,很多行业的竞争已经不是“有没有设备”,而是你的设备、工艺、人员、数据能不能协同起来,形成真正的“产线能力”。
对工程师:它是你职业天花板的高度之一对于还在车间一线的人,能不能读懂、调得动数控机床,基本决定了你未来工作的选择权:
- 会操机、会看刀路,是入门;
- 懂工艺、能优化参数,会选刀具,是进阶;
- 能把数控机床和自动化、工业软件、质量体系串起来,才是工程师的成长空间。
我见过不少同事,从操机员做到工艺工程师,再到项目经理,靠的不是“会按按钮”,而是把数控机床当成一个系统来理解和驾驭。
对学生或准备转行的人:它是一扇不算窄的门如果你是 2026 年刚毕业的机械、自动化、机电类学生,或者正考虑从其他行业转到制造业,数控机床是一个还算值得投入的方向:
- 需求稳定存在,尤其在汽车、医疗、模具、高端装备这几个领域;
- 技术有门槛,但不是高到无法跨越,只要愿意花时间在车间和软件上;
- 未来趋势是往“数字化、智能化”走,数控是里面最基础的一环。
只要在一线老老实实跟设备相处一两年,再补一点数控编程、工艺设计和数据分析,你会发现自己对“制造”这两个字,理解完全不一样。
说到再回头看这个问题——“什么是数控机床?”
在教科书里,它是一种由数字程序控制的机床设备;在宣传册里,它是高精度、高效率的现代制造核心装备;而在我们这些每天跟它打交道的人眼里,它更像是:
- 把经验固定下来的“工业记忆”;
- 把人从重复体力劳动中解放出来的一双“机械手”;
- 把一个工厂的决心、能力和野心,凝固在钢铁和代码里的一块“试金石”。
2026 年的无论你是想投资、想就业,还是单纯想搞清楚这个概念,希望你在心里给“数控机床”这个词,多加一层现实的质感:它不是冰冷的设备型号,而是无数车间灯光下,工程师、操机员、维修工一起,把一块块毛坯变成零件的那套默契。
如果这篇文章能让你在和别人聊起“什么是数控机床”时,不再停留在“就是自动的机床”这七个字,而是多讲出一点关于精度、效率、人、数据和选择的故事,那我这个在油污和图纸之间来回穿梭的工艺工程师,就算完成了今天的值班。