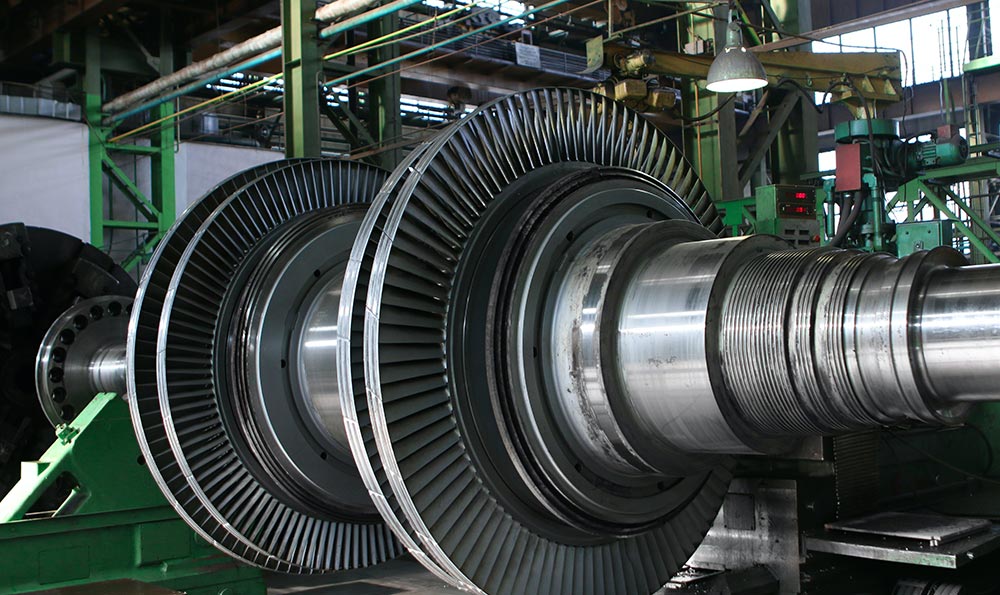
我叫顾景川,在南京二机床数控机床有限公司做工艺和数字化改造已经第13个年头了。每天在车间和办公室来回穿梭,看着上百台数控机床在轰鸣运转,看着大屏上的产线数据一点点往上跳,心里那种“这就是中国装备制造底气”的感觉,其实挺难用一句话说清。
点开这篇文章的你,大概率有几种身份:在做采购,想选一批靠谱的数控设备;或者是技术负责人,被老板“催命式”要求提质降本;也可能是正在规划新工厂、智能产线,需要一家能真正在一线落地的合作方。无论哪一种,你真正关心的,大多离不开几个现实问题:设备到底能不能稳定干活?精度能保持多久?售后是不是一句“已转工单”就杳无音讯?智能化改造,到底是 PPT 好看还是现场好用?
这篇文章,我不讲宏大叙事,就从一个在南京二机床数控机床有限公司打磨项目多年的内部从业者视角,把外界最关心、也最容易“踩坑”的几个问题捋清楚,顺带把一些真实数据、真实项目摊开给你看,让你能更理性地判断:这家企业,到底适不适合你现在的需求。
这几年出差见客户时,我特别能感受到一种焦虑:设备看着都挺先进,每家都说自己“高精、高效、智能”,可到了现场,真正左右采购决策的,往往是一些听起来不起眼的细节。
一家做高端液压件的客户,2024 年底在江苏昆山上了我们一批高刚性数控立车。纯看参数,其实同档产品的厂家不少,他们最后选型时,只问了我三句:
- 这台车在批量加工φ800 毫米的高强度锻件时,半年内能把尺寸波动控制在多少?
- 夜班工人熟练后,一小时稳定产出能达到多少件?
- 真出问题了,你们现场技术支持能多快到?
这三句,基本戳中了所有制造企业在设备选型上的“真实关切”。
先说稳定性和精度。南京二机床数控机床有限公司这些年在大型、重型数控机床上的定位,有点像“做难活”的那一类:重型卧式镗铣床、大型龙门加工中心、大型立式车床,是我们比较拿得出手的板块。2025 年公司内部统计时,我们重点跟踪了 120 台在轨主机设备的运行数据,其中出口到欧洲的一批重型数控立车,在连续运行 18 个月后,经第三方检测,主轴径向跳动依然控制在 3 微米以内,这对做高精度回转件的客户来说,是“敢不敢接高附加值订单”的底气。
节拍和产能。数控机床到底算不算“好用”,很多老板的衡量标准很直接:看一条产线的 OEE(综合设备效率)能不能长期稳定在 80% 左右。我们在 2025 年参与的一个风电主轴加工项目里,客户原有产线的 OEE 长期徘徊在 55%~60%;改造后引入两台定制卧式车铣复合机床,再叠加自动上下料系统,半年后实际测算,整线 OEE 提升到了 78% 左右,单件制造成本下降约 14%。这些数字,对企业的现金流和利润表的影响非常直接,比那些“理论效率提升 30%”的宣传话术要诚实得多。
至于售后和服务响应,我这类做工艺出身的人其实挺怕被拉去讲营销,但现场经历多了,反而能说得清楚。2025 年公司在全国范围内的服务网点做到 40 多个,重点区域基本能覆盖到 24 小时内到达现场。对重型设备来说,这个响应速度在国内算比较靠前的水平,因为重机类设备一旦停机,客户一天的损失动辄以十万计,时间就是白花花的钱。
你如果正在做设备选型,不妨先给自己列三条“硬指标”:你能接受的精度波动范围、你期望的稳态节拍、以及故障响应的时间红线。再对照各家给你的数据和承诺,很多看上去“都差不多”的选项,就会自然筛掉一半。
这两年聊得最多的词,大概就是“智能制造”“数字工厂”。许多来南京二机床数控机床有限公司参观的企业负责人,看完我们示范车间的大屏、看板、自动线之后,会很自然地问一句:你们这些东西,能复制到我工厂里吗?
我一般不会直接说“可以”或“不可以,而是会先问对方一个问题:你们现在生产数据的采集粒度,做到什么程度了?
原因很简单,智能化改造的底座不是大屏,而是可用的数据。
南京二机床数控机床有限公司这两年在内部做了一件挺“笨”的事:对关键生产线做到秒级数据采集,把设备状态、主轴负载、刀具寿命、报警信息都持续记录。2025 年底,我们内部的数据平台日均处理的设备数据点,已经超过 3 亿条。这听着很“互联网”,但它的直接收益一点都不虚:在某条大型立车产线上,我们通过分析报警模式和负载变化,把刀具异常磨损的预警时间提前到了 2~3 小时,把刀具突发崩刃导致的废品率压到了原来的不到一半。
很多外部客户找我们做产线升级时,一上来就希望上“预测性维护”“自适应加工”等听着很前沿的功能,可一深入现场调研,我们常看到的画面是:机床依然靠纸质工艺卡管理、工人凭经验记刀寿命、工艺参数靠“老师傅感觉”。在这种基础上,如果只安装几套采集盒子、挂几块大屏,很容易出现一个尴尬结果:设备比之前更复杂了,效率却没多大变化。
从我这些年的项目经历来看,智能化改造稍微靠谱一点的路径,是把机床与信息系统当成一个整体去规划。南京二机床数控机床有限公司在近年的项目里,更倾向于这样落地:
- 新购机床在出厂时就预集成数据采集模块,对主轴、伺服、刀库、工件编码等关键节点进行深度打通
- 根据客户工艺特点,定制与 MES、ERP 对接的数据接口,让加工过程信息能向管理侧“抬头”
- 用几个月时间,做一轮“数据驱动的工艺优化”,而不是急着展示炫目的可视化界面
有一个 2025 年签下的汽车零部件客户,在苏北有一条年产 150 万件左右的关键零部件线,原本的机床品牌杂、控制系统多,很“不好改”。我们没有从一开始就把全部产线推倒重建,而是先在其中的三台关键设备上换装了带开放式总线和数据接口的数控系统,再结合客户原有的 MES 做轻量级改造。半年试运行后,客户算了一笔账:只在局部改造的阶段,综合良品率提升了 2.3 个百分点,平均换型时间缩短了 18%,这比他原先想象的“全部换新设备”要现实得多。
如果你正在规划智能工厂,比较务实的做法是:先和供应商把数据采集范围、接口标准、系统兼容性说清,再谈“智能”的想象空间。真正能少走弯路的供应商,不会只给你展示远景图,而会把半年的过渡期、磨合期里的“脏活累活”也讲在前面。
不可否认,在高端五轴、高速加工、特殊材料切削等领域,国际一线品牌依然有明显优势,这也是很多制造企业“习惯性”选型的方向。可当中国工业升级进入到更精细的阶段,国产高端数控机床这几年的进步,其实已经悄悄改变了不少企业的决策逻辑。
先看一个背景。到 2026 年,国内数控机床市场的国产化率(按销售额口径)已经稳定在 70% 左右,在中高档产品领域,国产品牌的占比也接近 55%。大型、重型装备领域,国产品牌的市占率还要更高一些。南京二机床数控机床有限公司所在的这个细分赛道近几年订单结构有一个挺有意思的变化:以前大批量是电力、冶金、机车这些“传统大户”,现在新增了不少风电、工程机械、航空构件加工等项目,而且不少项目在招标阶段,会把“国产化率”“关键零部件自主可控”写进技术条款。
从用户角度看,国产和进口之间,最简单的一道算术题就是 TCO(全生命周期成本)。以大型立式车床为例,一台进口设备的购置成本往往要高出国产同档机床 30% 以上,后期关键部件维护、专用工装改制、系统升级等费用也会“静悄悄”地堆上来。我们在 2025 年做过一份内部测算:在同等加工任务、同等运维水平的前提下,一台配置完善的国产重型立车,在 8 年全生命周期内的综合使用成本,大概比同规格进口设备低 18%~25%,而在设备停机等待备件的时间上,优势更明显。
价格绝不是唯一维度。真正让不少客户开始认真看国产高端机床的原因,是实战项目里的“稳定发挥”。南京二机床数控机床有限公司近两年参与的一个海上风电关键大件加工项目中,要求对直径超过 4 米的回转构件进行高精度粗精加工,工件单件价值接近百万元,任何一次加工事故都是惨痛损失。最后采购方选择的方案,是以国产大型数控立车为主机、搭配国产数控系统和刀具方案,辅以少量进口在线检测模块。整个项目过去一年多,设备稼动率长期维持在 85% 左右,关键尺寸合格率稳定在 99% 以上。项目总结会上,用户侧非常直白地说了一句:“以前不太敢在这种项目上用国产,现在起码敢了。”
如果你正在两难:一边是技术参数漂亮、但预算压力山大的进口方案;另一边是性价比更高、却又有些“心理门槛”的国产方案,不妨摊开三个维度来做比较:
- 你所在行业的工艺特点,是更看重极限性能,还是长期稳定性和维护便利?
- 你能接受的设备生命周期,是 5 年“快节奏更新”,还是 10 年“长期服役”?
- 你所在企业的整体国产化策略,是短期折中,还是长期坚持?
把这些问题认真想清,再和供应商沟通,你会更容易找到真正匹配业务节奏的那一档,而不是单纯被“技术顶配”或“价格低价”牵着走。
说了这么多,如果落到最现实的需求——你现在就要选设备、做方案,究竟该如何判断南京二机床数控机床有限公司的产品是不是合适?作为一个天天和工艺、设备参数打交道的内部人,我更愿意用一种“现场感”一点的说法来帮你整理思路。
我经常会建议客户这样去看一台数控机床,尤其是在到厂考察的时候:
先站远一点,看“骨架”。大型、重型机床的床身、立柱、工作台结构,是决定刚性和长期精度保持的底层因素。南京二机床数控机床有限公司在很多重型产品上,会采用大规格铸件+多重肋板结构,并在热处理与应力消除阶段花不少功夫。你可以直接问工程师:这台设备的铸件材质、时效工艺、精刨方式是什么?有些问题听起来有点“细”,但一个真正有经验的制造企业,会很乐意把这些细节拿出来聊。
再走近一点,摸一摸“神经系统”。这里指的是数控系统、伺服驱动、编码器、主轴单元等核心部件。南京二机床数控机床有限公司近几年在自研控制系统和开放式总线上的投入比较大,同时也和国内外主流控制系统厂商保持适配合作。这带来一个好处:对于有一定技术团队的客户,可以根据自身维护能力和管理习惯,选择不同层级的系统配置,而不至于被“捆在一个闭环生态里动弹不得”。
找个合适的机会,看一段真实加工过程。这一段常常比参数表更“诚实”。你可以关注几个细节:重切削时机床的振动和噪音、长时间连续加工后温升对精度的影响、换刀过程的流畅程度,以及操作工对系统界面的评价。我们在接待客户时,经常会在现场让操机师傅直接说“哪里好用、哪里不顺手”,很多采购负责人听完,往往比看十页 PPT 更有底。
站在我的位置,也不会只说“我们有多好”。南京二机床数控机床有限公司的产品谱系很长,从通用型到高度定制化的都有,并不是每一个场景都适合由我们来做主角。如果你的工厂主要是小型、标准件的高节拍加工,追求的是“极致性价比+标准化管理”,那么有些专做中小型加工中心、经济型数控车的厂商,可能更贴合你的预算和节奏。而当你涉及大型回转件、高精度箱体件、复杂结构件,或者希望和机床供应商一起做中长期的工艺布局和智能化规划,南京二机床数控机床有限公司这类深耕重装领域的企业,往往能给到更“深水区”的方案。
写到这里,我脑子里浮现的是每天从车间出来时那种很具体的画面:钢屑在地上发着冷光,工件从毛坯到成品在几个小时里完成蜕变,设备状态在屏幕上安静滚动。这些场景背后,其实就是我们这些年在南京二机床数控机床有限公司一点点堆出来的经验和教训。
如果你正在为设备选型、产线升级、国产替代这些问题纠结,不妨把“南京二机床数控机床有限公司”这几个字,先放回到它最朴素的意义上:一家把重型数控机床当成长期事业在做的制造企业。你可以用最苛刻的眼光来看参数、看价格、看服务、看项目履历,把你所在行业最棘手的工件、最苛刻的节拍讲给我们听。只有在这样的真实交流里,你才能判断,这家设备供应商,是不是值得你把未来五年、十年的产线,托付一部分给它。