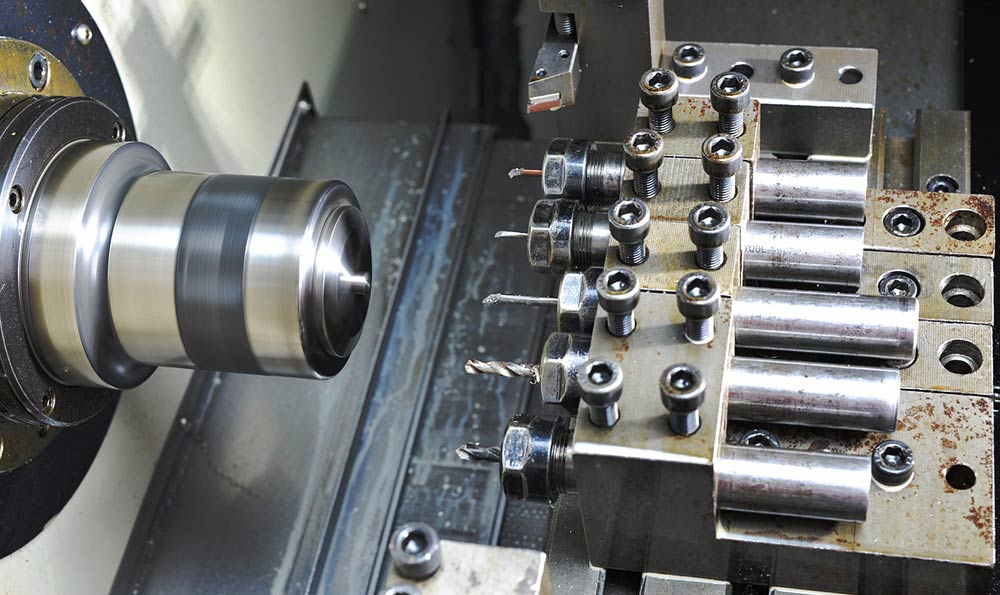
我叫唐牧云,在一家汽车零部件集团做装备技术负责人,第15个年头了,日常跟数控机床和数控机床型号打交道的时间,比跟家人说话的时间还多。

这几年让我感受最强烈的一件事:真正拖垮工厂的,往往不是机床本身,而是“看不懂数控机床型号”带来的错误决策。有人觉得型号只是“名字”,随缘选;也有人被销售一通技术名词绕晕,咬牙多花几十万,还以为买到了“高配”。所以这篇文章,我想从一个“内部人”的视角,把我在一线摸爬滚打出来的经验,用尽量不绕弯的方式说清楚:看懂型号、匹配工艺、避免踩坑。
2026年全球机床行业的数据也很说明问题:根据多家机构对2026年度机床行业的统计,数控机床在工业机床中的占比已经超过85%,中大型制造企业新购机床中超过90%是数控机床。在这样的大背景下,型号选错,影响的就是产线未来3~8年的竞争力。
很多人初看数控机床型号,只觉得一串英文字母加数字,很抽象。但对我们搞设备的人来说,那就是一张机床的“履历表”:结构、行程、精度、功能定位,基本都藏在里面。
拿一个非常常见的例子:
- VMC850通常代表:Vertical Machining Center(立式加工中心),X/Y/Z行程大致在800×500×500mm级别。不同厂家会加上自家前后缀,比如:
- VMC850L:L可能代表加长行程或升级版
- VMC850B:B有时是强化机型或某种配置版本
再比如车床:
- CK6136C:数控(Computer)K:车床6136一般表示床身上最大回转直径、工件最大加工长度等尺寸区间,不同厂家编码略有差异,但逻辑类似。
看到这,心里要先建立一个基本认知:型号是压缩过的“工艺+结构+定位”信息,不是随便起的名字。
所以每次有人跑来问我:“唐工,为什么这台VMC850能做我们现在的零件,那台VMC650就不行呢?看着差不多啊?”我通常只会反问一句:“你有认真看机床型号后面那一串参数吗?”
聊型号,绕不开场景。2026年制造业的订单越来越碎片化:小批量、多品种、高精度、材料多样,这是趋势。对应到选数控机床型号上,你会发现一个规律——你不是在选一台机床,而是在选一类工艺能力的组合。
我经常让刚入行的同事先写三行东西,而不是先查型号目录:
- 工件材料:碳钢、合金钢、不锈钢、铝合金、铸铁,还是高温合金?
- 精度需求:孔径公差 IT6 还是 IT8?位置度要求多少?
- 生产节奏:单件、小批量,还是一年几万件的量产?
这三行写清楚,再看型号,你会突然觉得很多型号“自动”被淘汰了。举个真实情境,我就用过两台看型号很像、但命运完全不同的机床:
- A线选型:立式加工中心,型号范围锁定在VMC850段,三轴线性导轨,中档高速主轴,主打铝合金零件,多品种小批量。
- B线选型:也是VMC850段行程的机型,但我们要求:三轴滚柱直线导轨、主轴带大扭矩、结构偏重型,因为要干的是灰铸铁和球铁件的重切削,且是三班倒连续生产。
从目录上看,两个型号前半段几乎一样,价格差在15%~25%。结果两年的表现:
- A线那台“轻快型”机床,加工铝件,稳定,刀具寿命也漂亮。
- B线如果也选“轻快型”,现在估计早被操作工骂翻了。重切削+连续生产,型号没选对,就是在逼结构去干它不擅长的活。
所以对读者一个很诚恳的建议:在看数控机床型号前,先把你的工艺场景写到“扎心”。型号能不能撑得住,是对工艺认知的直接回报。
型号里面的信息很多,真要展开可以讲一天。站在2026年工厂实际使用情况,我更在意以下几类型号信息,因为这些差异,直接影响稳定性和使用体验。
1.结构与行程:跑得快不算本事,撞刀才要命
型号中一般会隐含或外加一些信息,说明机床结构形态和行程级别:
- 立式 / 卧式:VMC(立式)、HMC(卧式)之类
- 行程级别:比如650、850、1060、1580,越到后面行程越大
- 某些厂家喜欢在型号后加“L”“XL”代表加长行程版
2026年行业统计发现,新建产线中,立式加工中心仍占加工中心销量的六成以上,主要原因还是灵活通用、投资门槛适中。可问题出在——很多人只盯着“放得下这个零件就行”,忽略了后续夹具、刀具和自动化空间。
我在一个新能源项目里就见过典型的型号误判:
- 电机壳加工,刚开始选了某品牌的VMC850标准行程机型,单件没问题。
- 后面为了扩产,想上双工位夹具,结果行程和立柱高度都不太够,刀具换刀位置紧张,经常报警,改程序绕来绕去。
如果当时在看型号时多想半步,选一个同品牌的加高立柱、加长行程版本,型号后面通常会有明显标识,价格增加不到10%,节省的是两年后那一大堆夹具修改成本和停机调试时间。
型号里和行程相关的变化,往往是“隐藏的扩展空间”。你现在觉得多了没用,有可能半年之后就是你骂当年自己的点。
2.导轨、主轴、刀库:型号后缀里的“脾气”差异
很多机床型号后面会增加一些字母或数字组合,代表配置版本。在2026年的设备招标文件里,这些细节越来越受重视,因为大家被“同型号不同配置”的坑踩过太多次。
常见的几种区别:
导轨类型
- 线性导轨:速度快、摩擦小,适合中轻切削、高转速
- 滑动导轨:刚性好、吸振性强,更适合重切削很多厂会在型号中用“S”“L”等做区分,也有完全靠配置表说明的。
主轴规格
- 高速主轴(比如12000rpm以上),型号上可能会加“H”“HS”等
- 大扭矩主轴,转速一般不夸张,但低速扭矩厚道不同主轴在加工不锈钢、钛合金、高温合金时,表现差异非常明显。
刀库类型与容量
- 斗笠刀库 vs 圆盘刀库
- 20把刀 vs 40把刀甚至更多有的厂会直接在型号后标注“T40”等,有的藏在配置里。
在我负责的一个发动机项目里,早期因为预算焦虑,选择了同系列中刀库较小的型号,结果产品迭代后,工序多了一些,频繁拆装刀具,换刀时间和人为出错的风险一起飙升。后来我们换了同系列中刀库容量更大的型号,型号后缀就多了个“T40”,这种看似无关紧要的后缀,每天为产线多省下来几十分钟。
看不懂这些型号后缀,其实就是在把可预见的问题推给未来的自己。
3.CNC系统与版本:型号相同,操作体验可以天差地别
2026年的数控系统格局仍然是多家并行:有全球头部品牌,也有成熟的国产系统,国产系统在中档和特定行业领域的渗透率继续提升。
在数控机床型号里,系统信息有三种常见呈现方式:
- 写在主型号里,例如在型号中直接带“i”、“M”、“T”等系统关联标记
- 写在扩展型号里,例如“VMC850-XXC”代表搭载某品牌系统
- 完全不写,只在配置表里标“FANUC 0i-MF Plus”“西门子828D”等
这类选择对谁影响最大?
- 对操作工:兼容性、操作习惯
- 对工艺工程师:宏程序、刀补功能、五轴联动支持
- 对后续维护:当地服务工程师覆盖率、备件价格和交货周期
我们做过一个内部统计:在一个有约60台加工中心的车间里,系统品牌种类控制在2种以内的产线,设备管理和培训成本明显低于3种以上系统混用的车间。这并不是说哪家系统好坏,而是型号组合时的“系统统一度”,会长期影响管理效率。
如果你是中小企业老板或设备负责人,看型号时,建议给自己定一个简单原则:在满足工艺能力前提下,尽量让同一产线的系统品牌不超过2种。型号上可能体现得不明显,但这是你可以强制写进技术协议的内容。
现实一点讲,绝大多数工厂,在2026年都避免不了一个前提:预算是真实存在的。我也见过太多“既想高速又想高刚性、既想高配置又想低价格”的需求,到不是配置被压得完全不匹配场景,就是被销售的“综合解决方案”绕晕。
我自己做项目时,用的是一个非常土却管用的做法:型号梯度。
简单描述一下逻辑:
- 核心工序、关键尺寸、瓶颈工序,用高配置型号:型号中通常体现为
- 更大行程
- 更高等级主轴
- 更稳定的导轨结构
- 刚性更好的床身
- 非瓶颈工序、精度要求相对宽松的工序,用中等配置甚至偏经济型型号
- 核心工位和辅助工位,型号上拉出明显档次差异,而不是“一刀切统一压低”
这样做,短期看起来账面单价不那么“好看”, 但从我们几条产线3~5年的运营数据看,总拥有成本(TCO)往往更低,包括:停机损失、维护成本、加班成本、报废损失等等。
很多人问我:“有没有一眼就能分辨机床质量的型号技巧?”我一般都不愿意用一句话糊弄,因为这样的期望本身就有点危险。
真正对你有帮助的,是这个思路:把型号当成你工艺规划的“骨架”,而不是价格表上的一个代号。先把自己场景想明白,再去看不同型号在结构、行程、导轨、主轴、系统上的组合差异,你会发现,销售的话术变得没那么“神秘”,你也更容易坚持立场,知道该在哪些地方坚持高规格,在哪些地方理性妥协。
这一段,我想直接对你所在的位置说几句人话。因为每年都有不同岗位的人来和我讨论数控机床型号,大家的关注点差异非常明显。
如果你是老板或总经理看到型号时,更应该问:“这台机床型号,对我们未来三年的产品规划有没有冗余?”型号如果刚好卡在当前需求的边缘,产线扩展空间会很尴尬。
如果你是设备工程师 / 技术负责人型号是你的“技术底线”。型号里体现的结构、行程、系统、配置版本,是你为未来几年少背锅争取的筹码。与其后期在微信群里苦苦申请维修预算,不如在选型时多查两家数据,多问两条参数。
如果你是工艺、制造工程师看型号时,可以直接脑补:
- 这台机床能否兼容你想要的夹具策略?
- 能否支持你规划的刀具组合?
- 是否够灵活应对新品试制?很多所谓“机床不好用”的抱怨,本质是型号配置与工艺策略不兼容。
如果你是采购型号对你来说,是技术边界。该写进技术协议的内容,写清楚型号及关键配置,以后你会少很多“同型号但减配”的烦恼,也更好比价。
在2026年这个时点,数控机床型号已经不像十多年前那么单纯,各家厂家都在努力用各种后缀字母和数字强调差异化。对你来说,看型号,是在把复杂问题还原为“选什么能力组合”,只要把这个逻辑想清楚,哪怕不懂全部技术细节,也不会轻易被带偏。
写到这,我想把话说得直白一点:数控机床型号这件事,任何人一开始都觉得难懂,我刚入行那几年也经常被各种字母和数字弄晕。
但随着一次次产线改造、一次次停机抢修、一次次预算会上的激烈讨论,你会慢慢发现——看懂型号,是制造人一点点被现实“磨”出来的底层能力。
2026年的制造业,变化比以前更快:
- 产品迭代节奏加快
- 客户精度和交付要求提升
- 成本压力持续存在在这样的大环境里,一台机床型号选对与否,很难用一两个月看出好坏,却会在三五年的周期里,悄无声息地拉开产线之间的差距。
如果你看到这里,脑子里已经有点蠢蠢欲动:准备把自己车间里的数控机床型号都列出来,对照工艺、对照产量和故障记录比划比划,那你已经走到比很多人更靠前的一步。
我一直相信:真正成熟的设备决策,不是靠哪位专家一句话,也不是靠销售的一本画册,而是你自己对“型号背后那套逻辑”的理解程度。
数控机床型号本身不高冷,它只是在用一种行业语言告诉你:“我适合干什么、不太适合干什么、还能多撑多久。”
懂这一层,你下次再打开一份报价单,看到那一排排型号,就不会只看价格那一列了。你才真正开始掌控自己的产线,而不是被设备牵着鼻子走。